

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-30 Origine : Site


Les temps d'arrêt imprévus et la dégradation des équipements causés par une manipulation agressive des matériaux dans les goulottes, les trémies et les bacs augmentent les coûts opérationnels et perturbent les calendriers de production. Le défi technique réside dans l’équilibre entre la durée de vie, le flux de matériaux et la faisabilité de l’installation dans divers environnements industriels. Le recours à l'acier ou au caoutchouc standard entraîne souvent une défaillance prématurée, des blocages de matériaux ou des frais de maintenance excessifs qui drainent les ressources de l'installation.
Un processus d'évaluation structuré est nécessaire pour sélectionner le bon Feuille de polyuréthane . En se concentrant sur les valeurs du duromètre, les types de support et les contraintes environnementales, les ingénieurs d'usine peuvent spécifier des matériaux qui résistent à une abrasion sévère tout en préservant l'intégrité structurelle. L'alignement des propriétés physiques de l'uréthane avec les mécanismes d'usure spécifiques de l'application garantit une efficacité opérationnelle optimale à long terme et réduit considérablement la fréquence des cycles de remplacement.
L'acier résistant à l'abrasion (AR) est depuis longtemps le choix traditionnel pour la manutention de matériaux lourds, mais il présente des inconvénients importants en termes de poids et de flux de matériaux. Le polyuréthane offre un rapport poids/usure supérieur, pesant souvent jusqu'à 80 % de moins que les plaques d'acier de dimensions comparables. Cette réduction de poids améliore considérablement l'ergonomie de l'installation, permettant aux équipes de maintenance de remplacer les sections sans nécessiter d'équipement de levage lourd ou de gréement important.
Dans les environnements très réglementaires et limitrophes des zones urbaines, les nuisances sonores constituent une contrainte opérationnelle stricte. Le polyuréthane offre un amortissement exceptionnel des décibels, absorbant l'énergie acoustique générée par l'impact des agrégats que l'acier amplifie généralement. De plus, le faible coefficient de friction inhérent à l’uréthane empêche le matériau de coller et de remonter. Alors que les surfaces en acier oxydées créent des points de friction qui entraînent des pontages et une prise en masse, le polyuréthane maintient une surface lisse qui favorise un flux de matériaux continu et ininterrompu, même avec des agrégats très humides.
Le caoutchouc est fréquemment utilisé pour absorber les chocs, mais il ne suffit pas lorsqu'il est soumis à l'impact de particules pointues. Le polyuréthane démontre une résistance à la déchirure et une capacité de charge bien supérieures sous la contrainte de matériaux de coupe irréguliers. Lorsque des pierres pointues ou du calcin de verre heurtent une surface en caoutchouc, le matériau a tendance à se creuser et à se déchirer, entraînant une dégradation rapide. Le polyuréthane absorbe l'énergie cinétique tout en résistant à l'action de coupe, conservant ainsi ses limites structurelles beaucoup plus longtemps que le caoutchouc naturel.
La compatibilité chimique sépare davantage les deux matériaux. Le caoutchouc naturel se dégrade rapidement lorsqu'il est exposé aux huiles étrangères, aux graisses industrielles et à certains solvants courants dans les installations de transformation. Les formulations de polyuréthane peuvent être conçues pour résister à ces hydrocarbures spécifiques, garantissant que le revêtement ne gonfle pas, ne ramollit pas ou ne perd pas ses propriétés de résistance à l'abrasion lorsqu'il est soumis à une contamination chimique parallèlement à l'usure physique.
| matérielle | aux chocs | d'abrasion de glissement de résistance | résistance chimique | Profil matériel de poids de |
|---|---|---|---|---|
| Polyuréthane | Élevé (absorbe l'énergie) | Excellent (faible friction) | Haut (personnalisable) | Léger |
| Acier AR | Très élevé (rigide) | Modéré (sujet à l'agglomération) | Faible (s'oxyde) | Très lourd |
| Caoutchouc naturel | Élevé (rebonds) | Faible (se gouge facilement) | Faible (se dégrade dans l'huile) | Modéré |
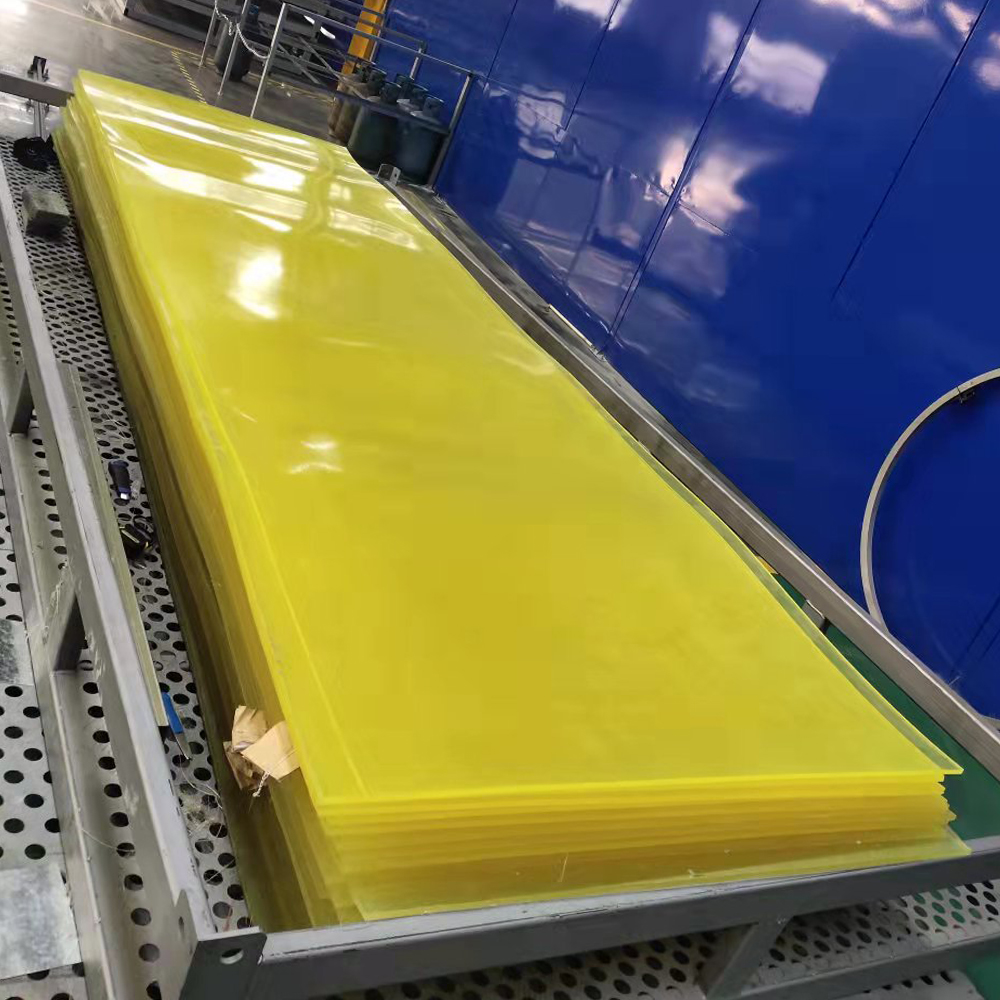
Les échelles des duromètres Shore A et Shore D mesurent la dureté des matériaux élastomères, servant d'indicateur principal de la façon dont un revêtement réagira à différents types de contraintes physiques. Sélection du bon La dureté des feuilles de polyuréthane détermine la durée de vie maximale que vous pouvez atteindre. L'échelle Shore A couvre les uréthanes plus souples et plus flexibles, tandis que l'échelle Shore D est réservée aux formulations rigides et très durables.
Pour les zones d'impact à fort impact où des matériaux lourds tombent directement sur la surface, des duromètres plus souples allant de 60 A à 75 A sont recommandés. Ces feuilles plus douces agissent comme un trampoline, absorbant et déviant l’énergie cinétique des granulats tombant sans se fracturer. À l’inverse, pour l’abrasion par glissement où les matériaux raclent la surface, des duromètres plus durs entre 85A et 95A sont nécessaires. La rigidité accrue empêche les particules pointues de couper ou de creuser la surface lorsqu'elles se déplacent dans la goulotte ou la trémie.
Les feuilles d'uréthane industrielles standard sont fabriquées dans des épaisseurs allant de 1/4 de pouce à 2 pouces ou plus. Le calcul de l'épaisseur requise dépend des taux d'usure attendus, du débit de matériaux et des intervalles de maintenance programmés. Des feuilles plus épaisses offrent une durée de vie opérationnelle plus longue mais réduisent le volume interne de la trémie ou de la goulotte, ce qui peut gêner les systèmes de grande capacité.
Le dimensionnement standard des feuilles comprend généralement les dimensions de 4' x 8', 4' x 10' et 5' x 10'. Lors de la spécification de ces feuilles, les ingénieurs doivent tenir compte des tolérances liées à la dilatation thermique. Le polyuréthane se dilate et se contracte de manière plus significative que l'acier en fonction des variations de température. Un espacement approprié des espaces pendant l'installation est nécessaire pour éviter le flambage ou la déformation lorsque l'installation subit des changements de température saisonniers extrêmes.
L'achat de feuilles de polyuréthane en vrac standard nécessite une fabrication sur site, y compris la découpe, le perçage et l'ajustement du matériau à la géométrie spécifique de l'équipement. Cette approche offre des coûts initiaux d'acquisition de matériaux inférieurs, mais nécessite un temps de main-d'œuvre plus élevé sur site et génère des déchets à partir des chutes.
Les doublures préfabriquées sur mesure sont moulées selon les spécifications exactes de la goulotte, du bac ou de la trémie. Bien que le coût initial soit plus élevé, les revêtements personnalisés réduisent considérablement les temps d'arrêt de l'installation et éliminent les erreurs de fabrication sur site. La précision d'ajustement des pièces moulées sur mesure garantit des joints sans couture, ce qui empêche les fines abrasives de migrer sous le revêtement et de provoquer un détachement prématuré.
La résistance à la traction mesure la force nécessaire pour séparer le polyuréthane, tandis que l'allongement indique dans quelle mesure le matériau peut s'étirer avant de se briser. La résistance à la déchirure évalue la capacité du matériau à résister à la propagation d'une coupure ou d'une entaille. Ces trois paramètres sont directement liés à la capacité d'un revêtement à manipuler des granulats pointus et déchiquetés sans subir de déchirures catastrophiques.
Pour les applications industrielles intensives, les mesures de base acceptables nécessitent généralement une résistance à la traction supérieure à 4 000 psi et une résistance à la déchirure supérieure à 400 pli (livres par pouce linéaire). Les matériaux qui ne respectent pas ces seuils sont très susceptibles de se dégrader rapidement lorsqu'ils sont soumis au minerai concassé, au gravier pointu ou au verre recyclé.
Les feuilles unies et à endos en tissu sont principalement utilisées dans les zones à impact faible à moyen où le collage est la méthode d'installation préférée. Le support en tissu offre une surface texturée qui améliore considérablement l'adhérence mécanique des adhésifs industriels. Cette configuration est idéale pour les géométries complexes où les fixations mécaniques perturberaient le flux de matériaux.
Le principal risque de mise en œuvre concerne la préparation de la surface. Le collage nécessite un substrat soigneusement nettoyé, exempt de rouille, de tartre et d'humidité. L’utilisation d’époxy de qualité industrielle ou de colle de contact spécialisée est obligatoire pour éviter le délaminage. Si le substrat en acier n'est pas correctement préparé ou si l'apprêt approprié n'est pas appliqué, le revêtement se décollera sous la friction des granulats en mouvement.
Les environnements exigeants et soumis à de fortes vibrations nécessitent des systèmes de fixation mécaniques. Les supports en métal déployé et en acier massif sont intégrés directement dans l'uréthane pendant le processus de coulée. Ce renfort métallique offre une rigidité structurelle essentielle, empêchant le matériau de s'étirer, de s'affaisser ou de se courber sous de lourdes charges.
Le support en acier solide permet au revêtement d'être solidement boulonné ou soudé, garantissant qu'il reste fixé même en cas d'impact extrême. Le support en métal déployé offre un juste milieu, offrant de la rigidité tout en maintenant le poids total inférieur à celui de l'acier massif. Ces options renforcées ne sont pas négociables pour les concasseurs primaires, les grandes goulottes de transfert et les trémies à forte chute.
L'installation mécanique se divise généralement en deux catégories : le soudage et le boulonnage. Les revêtements soudables utilisent des rondelles de soudure intégrées ou des bouchons en acier intégrés dans l'uréthane. Cela permet aux équipes de maintenance de souder par bouchonnage la tôle directement sur le substrat en acier. Les configurations boulonnées reposent sur des trous contre-alésés qui encastrent les têtes de boulons sous la surface d'usure, protégeant ainsi les fixations de l'abrasion.
Le soudage nécessite généralement un alignement moins précis que le perçage de trous de boulons correspondants, mais il présente un risque de transfert de chaleur. Une chaleur excessive pendant le processus de soudage peut faire fondre ou dégrader le polyuréthane environnant. Les stratégies d'atténuation consistent à utiliser des cordons de soudure courts et intermittents et à refroidir immédiatement la zone de soudure avec un chiffon humide pour protéger l'intégrité du revêtement.
Le secteur minier exige une durabilité extrême pour gérer des boues très abrasives, du minerai concassé et des impacts importants aux points de transfert des convoyeurs. Un dédié La doublure d’usure minière est conçue pour résister à une abrasion constante et sévère qui détruirait les matériaux standard en quelques semaines. Ces applications utilisent fréquemment des revêtements moulés sur mesure avec des systèmes de fixation intégrés pour faciliter un changement rapide lors d'arrêts d'usine strictement programmés.
La manipulation des boues nécessite des formulations spécialisées qui résistent à l’action récurante des fines particules en suspension dans l’eau. L'uréthane doit conserver son intégrité structurelle lorsqu'il est immergé, ce qui exige des compositions chimiques spécifiques qui ne se dégradent pas sous l'usure hydrodynamique continue.
Les feuilles d'uréthane sont largement utilisées dans les bétonnières, les trémies des centrales à béton, les goulottes d'agrégats et les tambours des mélangeurs. Le principal avantage dans ces environnements est l’« action de flexion » du polyuréthane qui élimine les matériaux. Lorsque les granulats et le béton humide impactent la surface, la légère flexion de l'élastomère brise la tension superficielle, empêchant ainsi l'accumulation de béton durci.
Cette action de flexion facilite considérablement le nettoyage par rapport aux revêtements en acier rigides. Les équipes de maintenance passent moins de temps à écailler le béton durci, ce qui réduit les coûts de main-d'œuvre et évite d'endommager la structure sous-jacente de l'équipement.
Les applications sur les champs pétrolifères, notamment la protection des camions de fracturation et le confinement des boues de forage, soumettent les revêtements à une abrasion liquide à grande vitesse combinée à une exposition à des produits chimiques agressifs. L'uréthane doit résister aux additifs chimiques hautement corrosifs, aux hydrocarbures et aux fluides de forage synthétiques qui décomposent rapidement les élastomères standards.
Des feuilles de polyuréthane résistantes aux produits chimiques sont déployées pour recouvrir les réservoirs de boue, les tamis vibrants et les pompes à lisier. Le matériau doit conserver sa résistance à l’abrasion tout en empêchant la perméation chimique qui pourrait entraîner un gonflement ou une défaillance structurelle dans des conditions de pompage à haute pression.
Les élévateurs à grains et les goulottes de transfert de manutention en vrac nécessitent des formulations de polyuréthane spécialisées approuvées par la FDA et de qualité alimentaire pour éviter la contamination des produits agricoles. Ces doublures protègent l'équipement de l'abrasion constante du maïs, du blé et du soja sans introduire de composés toxiques dans la chaîne d'approvisionnement alimentaire.
De plus, la transformation des céréales génère des poussières hautement combustibles. Les exigences en matière de dissipation statique sont essentielles dans ces environnements pour atténuer les risques d’explosion de poussières. Des formulations de polyuréthane antistatiques sont utilisées pour mettre à la terre l'équipement en toute sécurité et empêcher l'accumulation de charges électrostatiques causées par la friction du grain en mouvement.
Le polyuréthane standard perd son intégrité structurelle lorsqu'il est exposé à des températures continues supérieures à 180°F (82°C). Dans les environnements à friction élevée ou dans les processus impliquant des matériaux chauffés, la dégradation thermique se manifeste par un ramollissement, une fusion ou une déchirure catastrophique du revêtement.
Pour atténuer ce risque, les ingénieurs doivent spécifier des formulations à haute température si l'environnement d'exploitation se rapproche de ces limites thermiques. Si les températures de processus dépassent constamment 250 °F (121 °C), des matériaux alternatifs tels que des carreaux de céramique ou des alliages métalliques spécialisés doivent être évalués, car même les uréthanes à haute température finiront par se détériorer sous une chaleur extrême.
Le polyuréthane est généralement formulé à partir d’une base polyéther ou polyester. Le polyester offre une résistance supérieure à l'abrasion par glissement, mais est très sensible à l'hydrolyse, une dégradation chimique causée par l'exposition à des environnements chauds et humides. Lorsqu'un produit à base de polyester Le revêtement en feuille de polyuréthane est soumis à une humidité continue, il devient cassant et s’effrite.
Pour éviter l'hydrolyse, spécifiez des feuilles à base de polyéther pour les applications impliquant une exposition continue à l'eau, une humidité élevée ou des produits chimiques acides et alcalins. Alors que le polyéther traîne légèrement le polyester lors de l'abrasion par glissement à sec, sa résistance à l'eau et aux attaques chimiques le rend obligatoire pour les environnements de traitement humides.
Le soulèvement des bords se produit lorsque des fines abrasives se frayent un chemin sous les coutures du revêtement, éloignant progressivement le matériau du substrat. Cette sous-cotation provoque un détachement prématuré, obligeant à des arrêts de maintenance imprévus pour remplacer des sections qui possèdent encore une épaisseur adéquate mais ont perdu leur support structurel.
Les stratégies d'atténuation comprennent la conception de joints qui se chevauchent dans le sens du flux de matériaux, garantissant ainsi des cascades d'agrégats sur les joints plutôt que d'y pénétrer. L'utilisation de produits d'étanchéité de bord appropriés et la spécification de doublures moulées sur mesure éliminent entièrement les bords d'attaque, fournissant une surface continue et sans couture pour un doublure résistante à l'abrasion pour fonctionner sans compromis structurel.
Une feuille de polyuréthane est une solution hautement technique qui nécessite d’aligner les propriétés spécifiques du matériau avec des mécanismes d’usure précis. La sélection du mauvais duromètre, du mauvais support ou de la mauvaise formulation chimique garantit une défaillance prématurée et va à l’encontre de l’objectif de la mise à niveau par rapport à l’acier ou au caoutchouc traditionnel.
Pour vous assurer de sélectionner le revêtement adapté à votre application spécifique, suivez ces étapes suivantes :
R : Pour l'abrasion par glissement, des duromètres plus durs allant de 85A à 95A sont optimaux. La rigidité accrue empêche les agrégats tranchants de couper ou de creuser la surface lorsque les matériaux grattent la goulotte ou la trémie.
R : Dans de nombreuses applications de glissement et d'impact, le polyuréthane peut durer trois à quatre fois plus longtemps que l'acier AR400. Il absorbe l'énergie cinétique et résiste à la coupe, alors que l'acier repose uniquement sur la dureté de la surface et finit par s'user par frottement continu.
R : Oui, des feuilles en vrac standard peuvent être fabriquées sur place à l’aide d’outils de coupe industriels et de perceuses à colonne standard. Cependant, des revêtements moulés sur mesure sont recommandés pour les géométries complexes afin de réduire le temps de travail et d'éliminer les erreurs d'installation.
R : Les formulations de polyuréthane standard commencent à perdre leur intégrité structurelle à des températures continues supérieures à 180°F (82°C). Les formulations spécifiques aux températures élevées peuvent repousser légèrement cette limite, mais les applications dépassant 250°F nécessitent des matériaux alternatifs.
R : Les zones à fort impact nécessitent des revêtements avec un support en acier massif ou en métal déployé. Ils doivent être fixés mécaniquement à l'aide de boulons robustes ou de soudures par bouchons pour empêcher le matériau de s'étirer, de s'affaisser ou de se détacher sous des charges cinétiques sévères.
R : Le polyester offre une résistance supérieure à l’abrasion par glissement à sec, mais se dégrade dans les environnements humides (hydrolyse). Le polyéther offre une excellente résistance à l’eau, à l’humidité et aux produits chimiques, ce qui le rend obligatoire pour les applications de traitement humide et de boues.
R : Oui, les formulations spécifiques d'uréthane sont très résistantes aux huiles, aux graisses et à certains solvants industriels. Les uréthanes à base de polyéther sont particulièrement efficaces pour résister aux attaques chimiques acides et alcalines dans les environnements humides.


