

Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-05 Kaynak: Alan


Cevher işleme devrelerindeki plansız duruşlar ve verimsiz sınıflandırma, tesisin karlılığını doğrudan azaltır. Bu operasyonel sürtünme genellikle ayırma ekipmanındaki gözden kaçan aşınmadan kaynaklanır. Bulamacın yüksek hızlı, aşındırıcı yapısı kaçınılmaz olarak zaman içinde iç bileşenleri bozar. Bu sürekli erozyon kesme noktalarını değiştirir, verimi azaltır ve kontrol edilmezse büyük pompa veya aşağı akış arızalarına neden olur. Bakım ekipleri, yüksek aşınmaya sahip çamur sistemleriyle uğraşırken arızaya kadar çalışma stratejilerine güvenemez. Standartlaştırılmış, kanıta dayalı bir denetim protokolünün uygulanması, reaktif onarımları öngörülebilir, duruma dayalı bakıma dönüştürür. Aşınma oranlarını ve çalışma parametrelerini takip ederek optimum metalürjik performansı garantiler ve varlığın ömrünü uzatırsınız. Bu proaktif yaklaşım, devrenin hedef kapasitede çalışmasını sağlarken, basınçlı kaplara ilişkin katı maden güvenliği standartlarıyla tam uyumlu olmayı sürdürüyor.
Proaktif Aşınma İzleme: Apeks ve girdap bulucunun düzenli ölçümü, verimlilik kayıplarını, aşağı yönde darboğazlar ortaya çıkmadan önce önler.
Kademeli Denetim Sıklıkları: Kontrollerin günlük vardiya öncesi gezilere, haftalık bileşen değerlendirmelerine ve kapatma iç denetimlerine bölünmesi, üretim kesintilerini en aza indirir.
Görsel ve Fotografik Belgeleme: Boyutsal aşınma ölçümlerinin (uzunluk, genişlik, erozyon derinliği) ve fotoğraf kanıtlarının kaydedilmesi, MSHA uyumluluğu ve tahmini aşınma modellemesi için kritik öneme sahiptir.
Veriye Dayalı Değiştirmeler: Temel çalışma basınçlarını ve besleme yoğunluklarını takip etmek, bir astarın veya musluğun işlevsel ömrünün sonuna ne zaman ulaştığını belirlemek için gerekli bağlamı sağlar.
Malzeme Seçiminin Etkileri: Denetimler sırasında poliüretan, kauçuk ve seramik aşınan parçalar arasındaki dengelerin değerlendirilmesi, gelecekteki satın alma ve bakım aralıklarını belirler.
Optimum performansı tanımlamak başarılı bir bakım programının temelini oluşturur. Bir başarı kriteri cevher sınıflandırması hidrosiklon, sabit çalışma basıncını korumayı, doğru alt akış boşaltma açısına ulaşmayı ve hassas kesme noktalarını tutmayı içerir. Bu parametreler saptığında tüm cevher hazırlama devresi zarar görür. Standartlaştırılmış denetimler, bu değişkenleri kabul edilebilir toleranslar dahilinde tutmak için gereken temel verileri sağlar. Tamamen arızalanmadan önce bileşen değişikliklerini doğrulamak için somut verilere ihtiyacınız var.
Ekipman bozulmasının finansal etkisi, yedek parça maliyetinin çok ötesine uzanır. Yanlış sınıflandırılmış cevherin öğütme devresine geri yönlendirilmesi, dolaşımdaki yük verimsizliğine neden olur. Bu, büyük miktarda enerji israfına neden olur ve genel tesis verimini azaltır. Tersine, serbest bırakılmamış kaba parçacıkların yüzdürme devresine geçirilmesi, geri kazanım oranlarını ciddi şekilde düşürür. Bakımlı bir madencilik hidrosiklon, parçacıkların tam olarak hedef boyutta ayrılmasını sağlayarak bu metalurjik kayıpları önler. Kaybedilen toparlanmanın her yüzde puanı, bir mali çeyrekte büyük gelir düşüşleri anlamına geliyor.
Mevzuata ve güvenliğe uyumluluk, herhangi bir denetim protokolünün omurgasını oluşturur. Yapısal bütünlük kontrolleri, saha personeli için ciddi tehlikeler oluşturan yüksek basınçlı çamur sızıntılarını önler. Basınçlı kaplar ve çamur dağıtım manifoldlarına ilişkin Maden Güvenliği ve Sağlık İdaresi (MSHA) yönergelerine sıkı uyum sağlamak, belgelenmiş kanıtlar gerektirir. Ekipmanın rutin olarak incelendiğini ve sürekli çalışma açısından güvenli olduğunu kanıtlamalısınız. Bu kontrollerin göz ardı edilmesi güvenlik ihlallerine ve zorunlu kapatmalara davetiye çıkarır.
Performans Metriği |
Optimum Durum |
Bozulmuş Durum (Aşınma Mevcut) |
Operasyonel Etki |
|---|---|---|---|
Çalışma Basıncı |
Kararlı, 5-15 PSI dahilinde |
Dalgalanıyor veya düşüyor |
Tutarsız kesme noktası, dalgalanan |
Alt Akış Deşarjı |
İçi boş koni (genişleyen) |
Katı akış (halatlama) |
Kaba malzeme taşmaya bayılıyor |
Girdap Bulucu Kalınlığı |
OEM spesifikasyonu |
İnceltilmiş, yontulmuş veya kısaltılmış |
Taşmada yanlış yerleştirilmiş kaba parçacıklar |
Apeks İç Çapı |
Sıkı tolerans |
Yıkanmış, büyütülmüş |
Alt akışta aşırı su, düşük yoğunluk |
Herhangi bir fiziksel veya görsel müdahale başlamadan önce, sıkı Kilitleme/Etiketleme (LOTO) ve izolasyon prosedürleri uygulanmalıdır. Bu adımları atlayamazsınız. Bu, besleme pompalarının izole edilmesini, sistemin basıncının tamamen düşürülmesini ve manifoldlardan ve siklon gövdelerinden kalan tüm çamurun boşaltılmasını içerir. Ekipmanın uygun şekilde yalıtılmaması, tehlikeli, yüksek hızlı çamurun kontrolsüz salınımına neden olur.
Besleme pompasının gücünün kapatıldığını ve motor kontrol merkezinde kilitlendiğini doğrulayın.
Besleme manifoldundaki ana izolasyon valfini kapatın ve kilitleyin.
Sistemin basıncını düşürmek ve kalan bulamacı temizlemek için tahliye vanalarını açın.
Muhafaza cıvatalarını gevşetmeden önce yerel manifold göstergelerinde sıfır basıncı doğrulayın.
Vardiya öncesi denetim hazırlığı, bakım ekiplerinin önceki operasyonel günlükleri, geçmiş bakım verilerini ve bekleyen güvenlik iş emirlerini incelemesini gerektirir. Bu hazırlık, yinelenen yerel aşınma sorunlarını işaret eder. Denetçiler daha sonra dikkatlerini bilinen sorunlu alanlara odaklayabilirler. Ekipmanın yakın geçmişini anlamak, tekrarlanan arızaları önler ve sahada daha etkili sorun gidermeye yol gösterir.
Kapatmadan önce temel verilerin günlüğe kaydedilmesi tartışılamaz bir adımdır. Denetçiler, besleme basıncı, bulamaç yoğunluğu ve hacimsel akış hızı dahil olmak üzere mevcut çalışma parametrelerini kaydetmelidir. Denetim sırasında tespit edilen fiziksel aşınmanın bu operasyonel sapmalarla ilişkilendirilmesi net bir tablo sağlar. Dahili bozulmanın gerçek zamanlı performansı nasıl etkilediğini tam olarak görüyorsunuz.
Standartlaştırılmış bir araç ve dokümantasyon kiti, doğru değerlendirmeler sağlar. Denetçiler kumpas, ultrasonik kalınlık ölçer, yüksek çözünürlüklü inceleme kameraları ve fotoğraflı ölçek kartları taşımalıdır. Standartlaştırılmış saha kontrol listelerinin kullanılması, geçmiş takibin farklı vardiyalar ve personel genelinde tutarlı kalmasını garanti eder. Doğru ölçemediğiniz şeyi yönetemezsiniz.
Günlük inceleme, süreci kesintiye uğratmadan operasyona ve güvenliğe yönelik acil dış tehditlerin belirlenmesine odaklanır. Operatörlerin vardiyalarına başlamadan önce bunu tamamlamaları gerekmektedir.
Dış muhafazayı, yapısal destek braketlerini, flanşları ve Victaulic kaplinlerini yapısal gerilim, sızıntı veya aktif çamur sızıntıları açısından inceleyin.
Yardımcı hortumları, hava hatlarını ve otomatik pnömatik veya hidrolik kontrol valflerini fiziksel hasar, aşınma veya sıvı sızıntısı açısından kontrol edin.
Besleme manifoldunda dalgalanma, hava sürüklenmesi veya kısmi tıkanıklıkları gösteren ciddi dalgalanmalar açısından basınç göstergesini izleyin.
Alttan akış deşarj düzenine dikkat edin. İçi boş koni spreyi onaylayın ve halat bağlama koşullarını derhal işaretleyin.
Besleme pompası, siklon girişi ve manifold besleme hatlarından kaynaklanan anormal titreşimleri, metalik tıkırtıları veya kavitasyon seslerini dinleyin.
Haftalık değerlendirmeler, ilerleyen aşınma oranlarını takip etmek için erişilebilir bileşenlerin daha yakından incelenmesini gerektirir. Bu, operasyonda kısa duraklamalar veya bir kümedeki bireysel siklonların izole edilmesini gerektirir.
Go/No-Go göstergeleri veya pergelleri kullanarak apeksin iç çapını ölçün. Bu boyutları kaydedin ve aşınma ilerlemesini izlemek için bunları OEM toleranslarıyla karşılaştırın.
Sıçrama eteğini, alttan akışlı oluğu ve boşaltma kutusunu hızlı, bölgesel aşınma, kireç oluşumu veya sıkışan döküntü açısından kontrol edin.
Taşma borusunu, taşma manifoldunu ve sifon kontrol valflerini, karşı basıncı değiştirebilecek kireçlenme, dahili birikme veya kısmi tıkanma belirtileri açısından inceleyin.
Boya veya poliüretan kaplama üzerinde, iç astarda bir kırılmanın yakın olduğunu gösteren lokal harici sıcak noktalara dikkat edin.
Planlı tesis kesintileri sırasında kritik iç aşınma parçalarının durumunu değerlendirmek için derinlemesine iç denetimler yapılır. Ana bileşen değiştirmeleri için çağrıyı burada yaparsınız.
Duvar kalınlığını ölçün ve girdap bulucuda eşit olmayan aşınma, oyuk, ufalanma veya kısalma olup olmadığını kontrol edin. Bozulmuş bir girdap bulucu doğrudan kesme noktasını değiştirir.
Giriş noktasını ciddi oyuklar, yerel erozyon olukları veya kaba parçacık darbesi veya yüksek hızlı geçişlerden kaynaklanan kanallar açısından inceleyin.
Muhafaza üzerinde ultrasonik kalınlık testinden yararlanın ve iç kaplamaları kabarma, soyulma, katmanlara ayrılma veya yıkanma açısından görsel olarak inceleyin.
Yerel erozyon kanallarının uzunluğunu, genişliğini ve derinliğini ölçün ve kaydedin. Doğru aşınma oranı analizi için ölçekli referans kartıyla standartlaştırılmış fotoğraflar çekin.
Tüm O-halkaları, contaları, birleşme yüzeylerini ve kaplin contalarını sıkıştırma seti, kimyasal bozulma veya aşındırıcı aşınma açısından inceleyin.
Fiziksel saha kitapçıklarından mobil Bilgisayarlı Bakım Yönetim Sistemi (CMMS) denetim formlarına geçiş, veri doğruluğunu ve erişilebilirliğini önemli ölçüde artırır. Dijital günlükler, el yazısı transkripsiyon hatalarını ortadan kaldırır, anında fotoğraf yüklemeye olanak tanır ve aşınma ölçümleri önceden tanımlanmış eşikleri aştığında otomatik uyarıları etkinleştirir. Kağıt kütükler genellikle kritik aşınma eğilimlerinin dosya dolaplarında kaybolduğu veri silolarına yol açar. Bilgili bakım kararları vermek için gerçek zamanlı veri erişimine ihtiyacınız var.
Etkili olabilmesi için denetim kontrol listesinin belirli, eyleme dönüştürülebilir veri noktalarını yakalaması gerekir. Büyük manifoldlarda karışıklığı önlemek için gerekli alanlar arasında kesin Ekipman Kimliği ve Küme Konumu yer alır. Çalışma basıncı ve besleme bulamacı yoğunluğu, fiziksel muayene için operasyonel bağlamı sağlar. Ölçülen aşınma boyutları, özellikle Apex ID ve Vortex Finder uzunluğu sayısal olarak kaydedilmelidir. Astar malzemesi durumu basitçe Yeterli, İzle veya Değiştir olarak kategorize edilmelidir. Son olarak form, uyumluluk denetimi için eylem öğelerini, MSHA güvenlik imzalarını ve fotoğraflı ek günlüklerini içermelidir.
Belirli aşınma modellerinin metalurjik kayıplara nasıl dönüştüğünü anlamak, bir işletme için hayati önem taşımaktadır. maden işleme ayırıcı Alt koni bölümündeki ciddi oyuklar iç akış girdabını bozar ve ince tanelerin alt akışa yanlış raporlanmasına yol açar. Bakım ekipleri, fiziksel özellikleri süreç sonuçlarıyla eşleştirerek tesisin iyileşmesi üzerinde en yüksek etkiye sahip değiştirmelere öncelik verir. Parçaları sadece aşınmış göründükleri için değiştirmezsiniz; süreci etkilediklerinde bunları değiştirirsiniz.
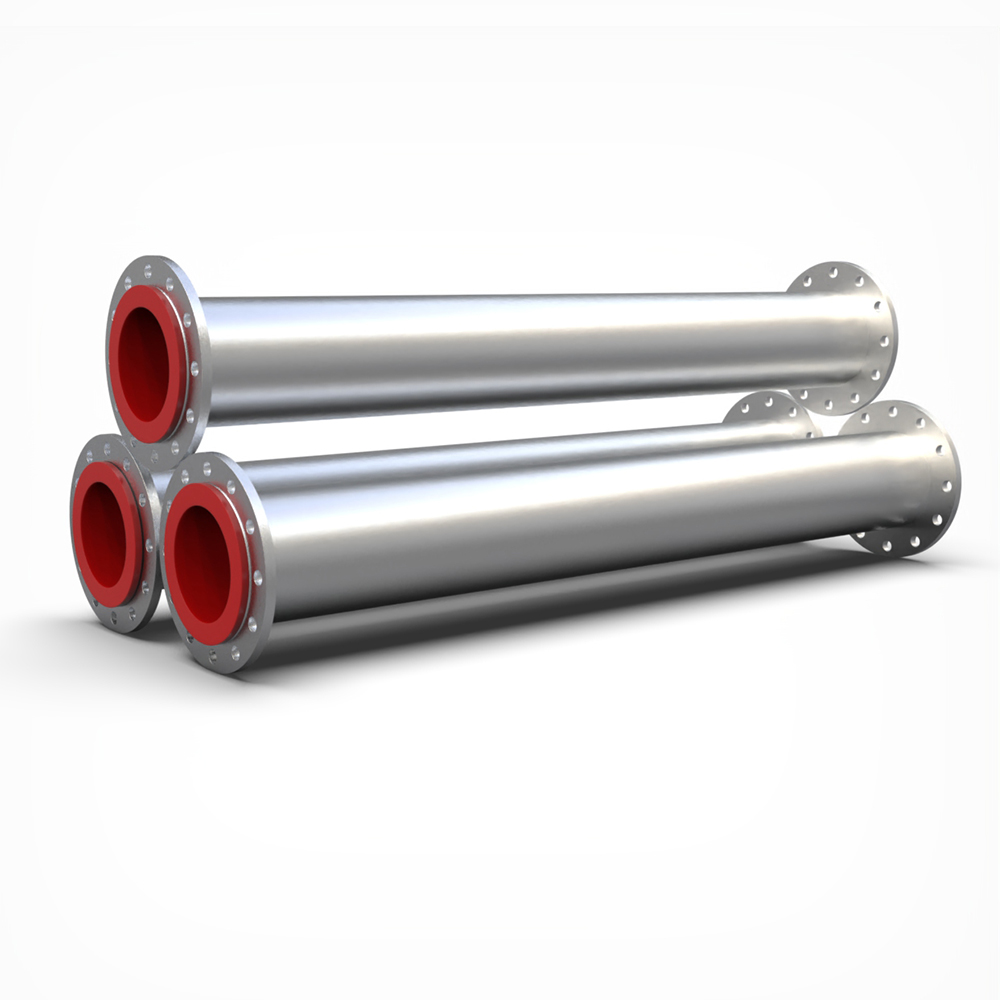
Malzeme seçimi bakım aralıklarını büyük ölçüde etkiler. Doğal kauçuk, ince ve keskin parçacıklara karşı yüksek esneklik sunar ancak metal hasarına ve hidrokarbon bozulmasına karşı hassastır. Poliüretan, sıcaklık açısından sınırlı olmasına ve belirli pH aralıklarında hidrolize karşı hassas olmasına rağmen mükemmel bir genel aşınma direnci ve değiştirme kolaylığı sağlar. Alümina veya Silisyum Karbür, son derece aşındırıcı ve kaba ortamlar için maksimum kullanım ömrü sağlar, ancak kırılgan yapısı onu metal darbesinden kaynaklanan termal veya mekanik şoklara karşı duyarlı hale getirir. Kullanma poliüretan astarlı boru, aşınmaya dirençli sürekli bir akış yolu sağlayarak sıklıkla siklon astarlarını tamamlar. Besleme manifoldlarındaki
Astar Malzemesi |
En İyi Uygulama |
Birincil Güvenlik Açığı |
Beklenen Ömür (Göreceli) |
|---|---|---|---|
Doğal Kauçuk |
İnce, keskin parçacıklar |
Serseri metal, hidrokarbonlar |
Ilıman |
Poliüretan |
Genel aşınma, kolay değiştirme |
Yüksek sıcaklıklar, aşırı pH |
Orta ila Yüksek |
Seramik (Alümina/SiC) |
Son derece aşındırıcı, kaba cevher |
Mekanik şok, kırılganlık |
Çok Yüksek |
Maliyet-kullanım ömrü analizinin yürütülmesi, en verimli bakım eylemini belirler. Takımlar, küçük bir astar oluğunu yamamaya, lokal aşınmayı eşitlemek için koni bölümünü döndürmeye veya tamamen değiştirmeye karar vermelidir. Bu karar, bir sonraki büyük planlı kapatmaya kadar kalan çalışma saatlerine ve bileşenin mevcut aşınma oranına bağlıdır. Her ne pahasına olursa olsun, çalışmanın ortasında kapanmalardan kaçınmak istiyorsunuz.
Alt akışta halatlanma, acil müdahale gerektiren kritik bir arıza durumudur. Adım adım teşhis, aşırı büyük bir apeksin, aşırı besleme yoğunluğunun veya mufta kısmi bir tıkanıklığın kontrol edilmesini içerir. Doğru sınıflandırmayı yeniden sağlamak için beslemeyi seyreltmek veya apeksi temizlemek gibi acil düzeltici eylemler gereklidir. Halat çekmeyi göz ardı ederseniz, kaba malzeme aşağı yöndeki ekipmanı sular altında bırakır ve tüm devreyi tıkar.
Tıkanıklıklar bir inceltme siklonu tüm arındırma devresini bozar. Temel nedeni belirlemek ilk adımdır. Bunun serseri malzeme mi, hasarlı bir elekten gelen büyük boyutlu besleme mi, yoksa çökmüş bir iç astar mı olduğunu belirlemeniz gerekir. Güvenli, basınçsız temizleme prosedürlerinin yürütülmesi, personelin tıkanıklığı açma işlemi sırasında aniden sıkışan yüksek basınçlı bulamaç salınımına maruz kalmamasını sağlar. Bir tapayı temizlemek için asla siklonun gövdesine çekiçle vurmayın; bu, dahili seramik kaplamaları anında paramparça eder.
Basınç düşüşleri ve besleme dalgalanmaları genellikle siklon arızasından ziyade yukarı akış dengesizliğine işaret eder. Siklon basıncı anormalliklerini yukarı akış sorunlarıyla ilişkilendirmek, karter seviyesi kontrol döngülerinin, değişken hızlı tahrikli pompa aşınmasının veya ciddi boru hattı ölçeklendirmesinin araştırılmasını içerir. Siklonun dahili bileşenlerinin hatalı olduğunu varsaymadan önce besleme sunumunun stabil hale getirilmesi zorunludur. Bir siklon yalnızca aldığı besleme kadar sınıflandırma yapar.
Veri silolarının üstesinden gelmek, standartlaştırılmış bir denetim programının benimsenmesinde büyük bir engeldir. Denetim kayıtlarının yalıtılmış elektronik tablolarda tutulması, güvenilirlik mühendislerinin uzun vadeli aşınma analizi yapmasını engeller. Aşınma takibinin doğrudan merkezi bir bakım veri tabanına entegre edilmesi, tüm paydaşların ekipman sağlığı konusunda görünürlüğe sahip olmasını sağlar. Metalurjistlerin ve bakım planlayıcılarının etkili kararlar alabilmek için aynı verilere bakması gerekir.
Kontrol listesinin tek bir bağımsız üniteden büyük ölçekli bir radyal siklon kümesine uyarlanması dikkatli bir ölçeklenebilirlik gerektirir. Örümcek dağıtıcı kurulumunda manifold basıncının dengelenmesi kritik öneme sahiptir. Denetimler eşit olmayan yem dağıtımını hesaba katmalıdır. Kötü dağıtım, kümenin bir tarafındaki siklonların karşı taraftakilere göre önemli ölçüde daha hızlı aşınmasına neden olur. Dağıtıcının iç kısımlarını da siklonların kendileri kadar titizlikle incelemelisiniz.
Sübjektif aşınma değerlendirmelerinin azaltılması, eğitim ve beceri boşluklarının ele alınmasını gerektirir. Personelin doğru araçları kullanarak standartlaştırılmış ölçüm teknikleri konusunda eğitilmesi veri tutarlılığını sağlar. Kabul edilebilir ve kabul edilemez aşınmayı açıkça gösteren görsel referans kılavuzlarının sağlanması, varsayımları ortadan kaldırır. Bu, teknisyenlerin mühendislik onayını beklemeden sahada kendinden emin değiştirme kararları vermelerine olanak sağlar.
Tutarlı, belgelenmiş denetimler metalürjik geri kazanımı, aşağı yönde öğütme verimliliğini ve MSHA uyumluluğunu artırır. Reaktif parça değişiminden yapılandırılmış, duruma dayalı bir izleme programına geçiş, tesisi yıkıcı arızalardan korur. Bir bileşenin ne zaman arızalanacağını tam olarak bilerek ve arızalanmadan hemen önce değiştirerek tüm sınıflandırma devresini optimize edersiniz.
Ayırma ekipmanınızı optimize etmek için aşağıdaki önlemleri alın:
Standartlaştırılmış bir temel ölçüm protokolü kullanarak operasyonel siklonların mevcut durumunu denetleyin.
Veri silolarını ortadan kaldırmak için tüm kağıt tabanlı saha günlüklerini merkezi, dijital bir CMMS platformuna aktarın.
Benzersiz cevher kütleniz için doğru, sahaya özel aşınma toleranslarını belirlemek üzere bir metalürji uzmanına danışın.
Bakım personelini uygun ultrasonik kalınlık testi ve görsel aşınma tanımlama teknikleri konusunda eğitin.
C: Optimum çalışma basıncı, siklon boyutuna ve hedef kesme noktasına göre değişir. Genellikle büyük siklonlar için 5 ila 15 PSI arasında değişir ve daha küçük inceltme üniteleri için 40 PSI'ya kadar değişir. İstikrarlı basınç kritik öneme sahiptir; dalgalanmalar, sınıflandırma verimliliğini bozan ilerleme sorunlarına işaret eder.
C: Değiştirme sıklığı büyük ölçüde cevherin aşındırıcılığına ve çalışma saatlerine bağlıdır. Yüksek derecede aşındırıcı bakır veya altın devrelerde kauçuk veya poliüretan astarların her 3 ila 6 ayda bir değiştirilmesi gerekebilir. Seramik astarlar stabil koşullar altında bir yıldan fazla dayanabilir.
C: Alttan akış katı maddelerle aşırı yüklendiğinde halatlanma meydana gelir. Buna genellikle küçük boyutlu bir apeks, aşırı ilerleme yoğunluğu veya kısmi tıkanma neden olur. Besleme yoğunluğunu azaltarak, tıkanıklığı temizleyerek veya daha büyük bir apeks takarak düzeltilebilir.
C: Öncelikle siklonu izole edin ve basıncını tamamen boşaltın. Apeks düzeneğini dikkatlice çıkarın. Tıkanıklığı gidermek için yüksek basınçlı su veya metal olmayan özel temizleme aletleri kullanın. Hiçbir zaman metal çubuklar veya çekiçler kullanmayın; bunlar iç kaplamaları delecek veya çatlatacaktır.
C: Poliüretan hafiftir ve kurulumu kolaydır, bu da onu genel kullanım için ideal kılar. Seramik astarlar, yüksek derecede aşındırıcı, kaba uygulamalarda önemli ölçüde daha uzun aşınma ömrü sunar. Bununla birlikte, seramik kırılgandır ve serseri metalden kaynaklanan darbe hasarına eğilimlidir.
C: Apeks aşındıkça ve iç çapı arttıkça, daha fazla su ve ince parçacıklar alt akışa rapor edilir. Bu, alt akış yoğunluğunu azaltır, değirmene giden sirkülasyon yükünü arttırır ve kötü sınıflandırılmış malzemeyi aşağı akışa göndererek flotasyon geri kazanımını azaltır.


