

Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-07-01 Pinagmulan: Site


Pagkabigo ng pipeline, hindi planadong downtime, at madalas na maintenance compound nang mabilis sa napaka-abrasive na pang-industriyang kapaligiran. Ang pagbomba ng mga agresibong materyales sa pamamagitan ng hindi protektadong imprastraktura ay sumisira sa mga bakal na pader, na humahantong sa mga sakuna na pagtagas at nahinto ang mga operasyon. Ang paglutas nito ay nangangailangan ng maaasahang hadlang sa pagitan ng agresibong likido at ng structural containment shell.
Pagpili ng pinakamainam abrasion resistant pipe ay nangangailangan ng pag-navigate sa mga kumplikadong trade-off. Dapat mong balansehin ang logistik ng pag-install laban sa mga partikular na katangiang pisikal at kemikal ng dinadalang materyal. Ang isang mismatch dito ay ginagarantiyahan ang napaaga na pagkasira at mga bottleneck sa pagpapatakbo na nakakagambala sa buong pasilidad sa pagpoproseso.
Ang gabay na ito ay nagbibigay ng mahigpit, na nakatuon sa engineering na balangkas para sa pagsusuri ng mga materyales sa pipeline. Ating tutukuyin kung Ang Polyurethane Lined Pipe ay ang tamang detalye para sa iyong partikular na aplikasyon. Matututuhan mo kung paano i-assess ang mga katangian ng slurry, ihambing ang mga alternatibong materyal, at i-verify ang mga teknikal na detalye para matiyak ang pangmatagalang tagumpay sa pagpapatakbo nang hindi umaasa sa mga generic na claim ng manufacturer.
Dapat mong i-audit ang slurry profile bago pumili ng anumang materyal. Ang pisikal na pampaganda ng pumped fluid ay nagdidikta sa mekanismo ng pagsusuot. Malaki ang impluwensya ng pamamahagi ng laki ng butil kung paano nakikipag-ugnayan ang mga solid sa dingding ng tubo. Ang mga pinong particle ay nagdudulot ng pare-parehong sliding wear, habang ang malalaking bato ay nagdudulot ng impact damage. Ang hugis ng butil ay mahalaga. Ang mga angular, matalas na mga particle ay hinihiwa sa malambot na mga materyales, samantalang ang mga bilog na particle ay nagdudulot ng mapurol na alitan.
Tinutukoy ng density ng slurry at bilis ng daloy ang kinetic energy na inilipat sa pipeline. Ang mga high-velocity na daloy ay nagpapataas ng abrasion rate nang exponentially. Bilang karagdagan, ang mga antas ng pH ay nagdidikta ng pagkakatugma ng kemikal. Dapat mong pag-aralan ang mga variable na ito nang magkasama upang tukuyin ang isang epektibo mining slurry transport system. Ang hindi pagmapa sa mga katangiang ito ay humahantong sa mabilis na pagkasira ng liner. Epekto
| sa Katangian ng Slurry | sa | Pagsukat / Pagsasaalang-alang ng Pagkasuot ng Pipeline |
|---|---|---|
| Laki ng Particle | Tinutukoy ang sliding vs. impact abrasion. | Pagsusuri ng salaan (laki ng mata). |
| Hugis ng Particle | Ang mga angular na particle ay pinutol; kuskusin ang mga bilog na particle. | Pagsusuri ng mikroskopiko. |
| Bilis ng Daloy | Exponentially nagpapataas ng kinetic energy at wear rate. | Mga metro bawat segundo (m/s). |
| Densidad ng Slurry | Ang mas mabibigat na slurries ay nagpapataas ng bottom-quadrant wear. | Specific gravity. |
| Antas ng pH | Nagtutulak ng kemikal na kaagnasan at pagkasira ng polimer. | Standard pH scale (0-14). |
Ang kemikal na kaagnasan at mekanikal na abrasion ay pinagsama upang mapabilis ang pagkasira. Ang synergism na ito ay mabilis na sumisira sa hubad na bakal. Ang likido ay kemikal na umaatake sa metal, na bumubuo ng isang malambot na layer ng oksido. Ang mga abrasive na particle ay aalisin ang layer na ito, na naglalantad ng sariwang metal sa higit pang pag-atake ng kemikal. Ang pag-ikot ay umuulit, na nagpapanipis sa dingding ng tubo sa isang nakababahala na bilis.
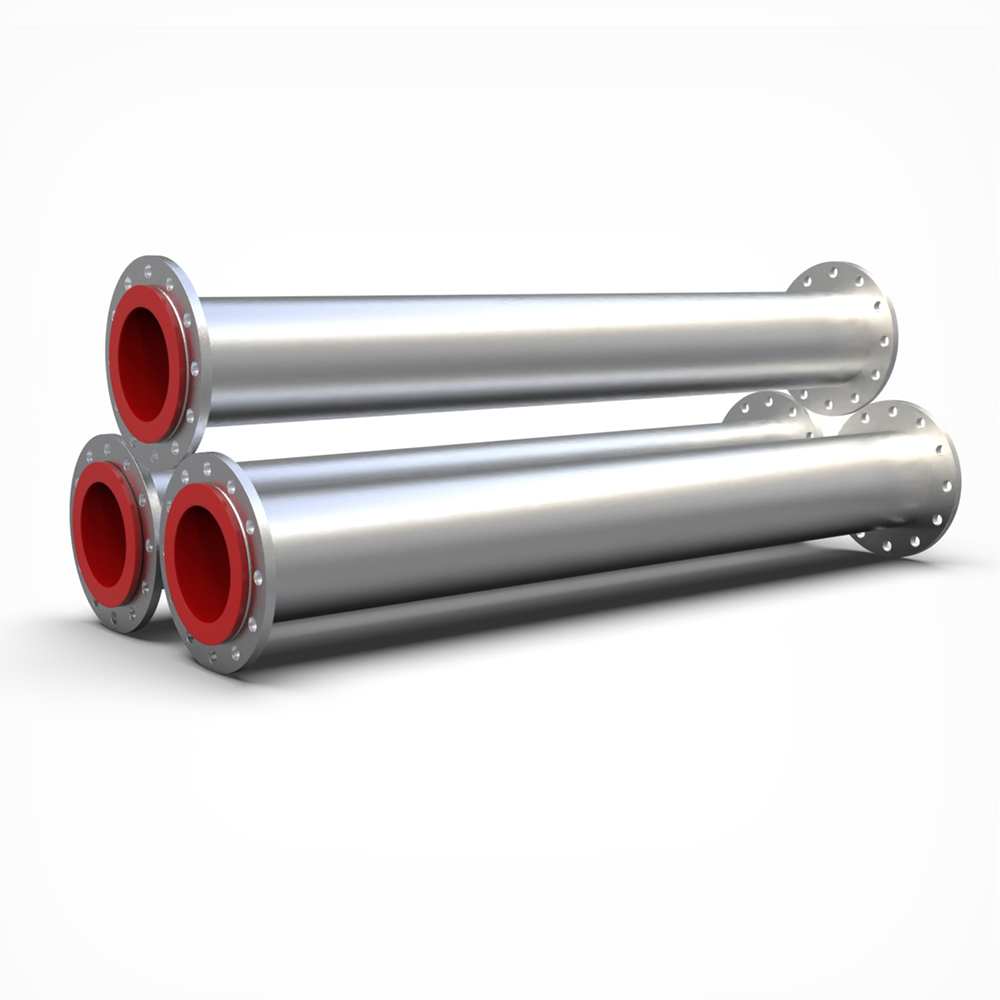
A Ang polyurethane lining pipe ay nagsisilbing impermeable barrier. Pinipigilan nito ang mapanirang cycle na ito sa pamamagitan ng paghihiwalay ng structural steel mula sa kemikal na likido. Ang elastomer ay sumisipsip ng mekanikal na alitan habang lumalaban sa pagkasira ng kemikal, pinapanatili ang integridad ng istruktura ng shell ng containment. Ang paghihiwalay ng mga tungkulin na ito ay nagpapahintulot sa bakal na pangasiwaan ang presyon habang ang polimer ang humahawak sa pagsusuot.
Ang pagpoproseso ng mga piping ng halaman ay nahaharap sa mataas na kaguluhan. Pinipilit ng mga kumplikadong manifold, high-velocity elbows, at T-piece ang fluid na mabilis na magbago ng direksyon. Lumilikha ito ng mga naka-localize na high-wear zone na nangangailangan ng makapal, mataas na nababanat na mga liner. Ang mga hadlang sa espasyo ay kadalasang nagdidikta ng mga custom na haba ng spool at mga espesyal na kabit. Madalas mong makikita ang pinabilis na pagkasira sa panlabas na radius ng mga siko sa mga pasilidad na ito.
Iba ang paggana ng mga overland pipeline. Ang malayuang cross-country na mga rutang ito ay inuuna ang pare-parehong presyon at pare-parehong daloy. Ang pag-optimize ng pagkawala ng ulo ay nagiging kritikal sa mga kilometro ng tubo. Ang panloob na ibabaw ay dapat manatiling lubhang makinis upang mapanatili ang kahusayan ng daloy. Ang mga pamantayan sa disenyo ay nagbabago mula sa pamamahala ng naisalokal na epekto patungo sa pagtiyak ng pare-parehong sliding abrasion resistance sa malalayong distansya.
Dapat mong tukuyin ang Mga Key Performance Indicator (KPI) para sukatin ang performance ng pipeline nang may layunin. Kung walang mahirap na data, ang materyal na pagsusuri ay nagiging hula.
Nabigo ang mga slurry pipeline sa pamamagitan ng ilang natatanging mekanismo. Ang gouging ay nangyayari kapag ang mga matutulis na particle ay umuukit ng malalalim na uka sa liner. Ang sliding wear ay pantay na nagpapanipis ng materyal habang ang mga pinong particulate ay nag-drag sa ilalim ng kuwadrante ng tubo. Sinisira ng pagkasira ng kemikal ang mga polymer chain, na nagiging sanhi ng pamamaga o pagkasira.
Sinisira ng cavitation ang mga pipeline kapag bumababa ang localized pressure na nagiging sanhi ng pagbuo ng mga bula ng singaw at marahas na pagbagsak sa dingding. Ang pag-unawa sa mga failure mode na ito ay nagtatakda ng yugto para sa pagpili ng tamang proteksiyon na hadlang. Tinutugunan ng iba't ibang elastomer ang mga partikular na banta na ito na may iba't ibang antas ng tagumpay. Dapat mong itugma ang materyal sa nangingibabaw na mode ng pagkabigo na naobserbahan sa iyong pasilidad.
Ang goma ay sumisipsip ng mga puwersang may mataas na epekto. Ito ay lumilihis at nagre-rebound kapag tinamaan ng malalaki at mabibigat na bato, na ginagawa itong perpekto para sa mga pangunahing linya ng paglabas. Gayunpaman, ang goma ay nakikipagpunyagi sa sliding abrasion mula sa mga particulate na matutulis ang talim. Maaaring mapunit ng matatalim na particle ang mga tipak ng goma, na humahantong sa mabilis na pagkasira ng localized.
Nag-aalok ang polyurethane ng superior cut at tear resistance. Mahusay ito sa mga sliding abrasion na kapaligiran kung saan nangingibabaw ang mga fine-to-medium na particle. Ang siksik na polymer na istraktura ay lumalaban sa paghiwa, na nagpapanatili ng makinis na ibabaw na mas mahaba kaysa sa natural na goma sa ilalim ng sliding friction. Dapat kang pumili batay sa kung ang epekto o sliding wear ay nangingibabaw sa iyong system.
| Tampok na | Polyurethane Liner | Rubber Liner |
|---|---|---|
| Pangunahing Lakas | Sliding abrasion, cut resistance. | Pagsipsip ng epekto, rebound. |
| Tamang Laki ng Particle | Fine to medium (buhangin, tailings). | Malaki, mabigat (pangunahing mineral). |
| Friction Coefficient | Napakababa (makinis na ibabaw). | Mas mataas (lumilikha ng higit pang drag). |
| Paglaban sa luha | Magaling. | Katamtaman hanggang Mahina (laban sa matulis na mga gilid). |
Ang tradisyunal na walang linyang bakal ay dumaranas ng mabilis na pagkasira at kaagnasan. Ang mga metal na liner, tulad ng chromium carbide overlay, ay nag-aalok ng matinding tigas ngunit walang flexibility. Ang mga ito ay mabigat, mahirap i-install, at madaling mag-crack sa ilalim ng vibration o thermal shock. Ang field welding metallic liners ay nangangailangan ng mga espesyal na pamamaraan na nagpapalubha sa pagpapanatili.
Ang isang polyurethane lined system ay gumagamit ng bakal para lamang sa pagpigil ng presyon. Ang panloob na polimer ay gumaganap bilang isang sakripisyo, lubos na nababanat na hadlang. Mas mababa ang bigat nito kaysa sa mga metal na overlay at nagbibigay ng makinis na haydroliko na ibabaw na hindi mapapanatili ng bakal kapag nagsimula ang pitting. Ang pinagsama-samang diskarte na ito ay gumagamit ng pinakamahusay na mga katangian ng parehong mga materyales.
Ang High-Density Polyethylene (HDPE) ay nagbibigay ng mahusay na paglaban sa kemikal at mababang friction coefficient. Gayunpaman, ang mga solidong HDPE pipe ay kulang sa structural rigidity. Nag-deform ang mga ito sa ilalim ng mataas na panloob na presyon, mga kondisyon ng vacuum, o mabigat na panlabas na pagkarga ng lupa. Ang pagbabagu-bago ng temperatura ay nagdudulot ng makabuluhang pagpapalawak at pag-urong ng thermal sa HDPE, na nangangailangan ng mga kumplikadong sistema ng pag-angkla.
Ang steel-backed polyurethane ay nagpapanatili ng mahigpit na integridad ng istruktura. Ang bakal na panlabas na shell ay humahawak ng mataas na presyon ng mga rating at panlabas na pagkarga nang walang kahirap-hirap. Ang panloob na polyurethane liner ay nagbibigay ng kinakailangang wear resistance nang hindi nakompromiso ang mekanikal na katatagan ng pipeline network. Makukuha mo ang mga benepisyo ng pagsusuot ng isang polimer na may istrukturang pagiging maaasahan ng carbon steel.
Ang pagtukoy sa tamang polyurethane formulation ay nangangailangan ng pag-unawa sa mga rating ng durometer. Ang mas malambot na mga urethane (sa paligid ng 70-80 Shore A) ay nagbibigay ng mas mahusay na pagsipsip ng epekto. Baluktot sila at tumalbog kapag tinamaan. Ang mas matitigas na urethanes (90-95 Shore A) ay nag-aalok ng mahusay na sliding abrasion resistance at mas mababang friction coefficient, na nagpapahusay sa kahusayan ng daloy.
Dapat mong itugma ang katigasan sa laki at bilis ng butil. Ang isang formulation na masyadong matigas ay maaaring mag-chip under impact, habang ang isa na masyadong malambot ay maaaring mag-drag at magpapataas ng pumping resistance. Ang custom na blending ay nagbibigay-daan sa mga manufacturer na mag-dial sa eksaktong profile ng wear resistance na kailangan para sa iyong partikular slurry pipeline liner application.
Ang karaniwang polyurethane ay bumababa sa mataas na acidic o alkaline na kapaligiran. Ang kahalumigmigan at pagkakalantad ng kemikal ay nagdidikta ng batayang kimika na kinakailangan. Ang mga polyurethane na nakabase sa ester ay nag-aalok ng mahusay na paglaban sa abrasion ngunit dumaranas ng hydrolysis sa mga basang kapaligiran. Ang mga ito ay nabubulok kapag nalantad sa tubig sa paglipas ng panahon, nagiging malutong at natutunaw.
Ang mga polyurethane na nakabatay sa eter ay nagbibigay ng higit na katatagan ng hydrolytic. Nilalabanan nila ang pagkasira ng tubig at pinangangasiwaan ang mas malawak na hanay ng pH. Dapat mong tukuyin ang mga formulation na nakabatay sa eter para sa wet slurry transport upang maiwasan ang napaaga na pagkasira ng kemikal ng liner. Palaging kumunsulta sa mga chemical compatibility chart ng gumawa bago tapusin ang detalye.
Huwag kailanman tumukoy ng liner batay sa mga claim sa marketing. Humingi ng data ng pagsubok sa laboratoryo upang patunayan ang pagganap. Sinusukat ng pagsusulit ng ASTM G75 (Miller Number) ang slurry abrasivity at ang relatibong tugon ng pagkasuot ng materyal. Ang mga pamantayan ng DIN 53516 o ISO 4649 ay binibilang ang sliding abrasion resistance sa pamamagitan ng volume loss measurements.
Ang ASTM D4060 (Taber Abrasion) ay nagbibigay ng karagdagang data sa mga katangian ng pagsusuot. Higit pa sa mga pagsubok sa lab, suriin ang dokumentasyon ng pagsubok sa larangan. Ang mga makasaysayang kurba ng pagganap mula sa mga katulad na kapaligiran sa pagpapatakbo ay nag-aalok ng pinaka-maaasahang tagapagpahiwatig kung paano gaganap ang materyal sa iyong pasilidad. Humiling ng mga case study na tumutugma sa iyong partikular na slurry profile. Pamantayang
| ng Pagsubok | Layunin | Ano ang Hahanapin |
|---|---|---|
| ASTM G75 | Numero ng Miller / Slurry Abrasivity | Mababang tugon sa pagsusuot sa mga karaniwang materyales. |
| DIN 53516 / ISO 4649 | Sliding Abrasion Resistance | Mababang pagkawala ng volume (sinusukat sa cubic millimeters). |
| ASTM D4060 | Taber Abrasion | Pagbaba ng timbang pagkatapos ng mga tinukoy na cycle sa ilalim ng pagkarga. |
| ASTM D429 | Pagdirikit sa Matibay na Substrate | Mataas na lakas ng balat na nagpapahiwatig ng isang secure na bono sa bakal. |
Ang polyurethane ay nagtataglay ng mahigpit na mga limitasyon sa thermal. Karamihan sa mga karaniwang formulation ay max out sa pagitan ng 60°C at 80°C. Ang paglampas sa mga temperaturang ito ay nagdudulot ng pagkasira ng thermal. Lumalambot ang materyal, nawawala ang resistensya ng abrasion nito, at kalaunan ay natutunaw o bumabalik sa semi-liquid na estado.
Ang mga application na may mataas na init ay nangangailangan ng mga espesyal na formulation na may mataas na temperatura, ngunit kahit na ang mga ito ay may ganap na limitasyon. Dapat mong patuloy na subaybayan ang temperatura ng likido. Kung ang proseso ay regular na lumampas sa 80°C, dapat mong isaalang-alang ang mga alternatibong materyales upang maiwasan ang sakuna na pagkabigo ng liner. Huwag itulak ang polyurethane na lampas sa mga thermal boundaries nito.
Ang steel-to-polyurethane bond ay nagdidikta sa integridad ng istruktura ng liner. Ang delamination ay ang pangunahing panganib sa pagkabigo. Kung ang bono ay nabigo, ang liner ay bumagsak sa loob, na humaharang sa daloy at sinisira ang pipeline. Ang pagkamit ng isang permanenteng bono ay nangangailangan ng masusing paghahanda sa ibabaw.
Ang bakal ay dapat na sandblasted sa isang tiyak na profile upang lumikha ng mekanikal na ngipin. Ang mga proprietary primer ay pagkatapos ay inilapat bago ang polyurethane ay i-cast o iikot sa pipe. Ang mahigpit na mga proseso ng paggamot ay nagsisiguro na ang chemical bond ay perpektong nag-cross-link. Dapat mong i-verify ang mga protocol ng pagsubok sa pagdirikit ng tagagawa upang magarantiya ang vacuum at mataas na bilis na pagtutol.
Ang mga realidad ng logistik ay nakakaapekto sa mahabang buhay ng pipeline bago pa man gumana ang system. Ang polyurethane ay madaling kapitan sa pagkasira ng UV sa panahon ng pangmatagalang panlabas na imbakan. Ang matagal na pagkakalantad sa sikat ng araw ay nagiging sanhi ng polimer na tumigas at pumutok. Dapat kang mag-imbak ng mga may linyang spool sa ilalim ng takip o gumamit ng mga takip sa dulo na lumalaban sa UV.
Ang pag-install ay nangangailangan ng mga tiyak na pamamaraan ng paghawak. Ang pag-drop ng pipe o pag-drag nito sa magaspang na lupain ay maaaring makapinsala sa mga flanged na dulo. Ang liner ay madalas na sumisikat sa ibabaw ng flange na mukha upang lumikha ng isang built-in na gasket. Ang pagkasira sa flare na ito ay sumisira sa seal, na ginagarantiyahan ang pagtagas kapag may pressure. Ang mga tauhan ay dapat gumamit ng malalambot na lambanog at wastong pamamaraan ng rigging.
Ang mga tagagawa ng pag-vetting ay nangangailangan ng isang mahigpit na checklist ng kasiguruhan sa kalidad. Humingi ng pagsubok sa holiday sa bawat spool. Ang spark test na ito ay nagpapatakbo ng mataas na boltahe sa liner upang makita ang mga microscopic na pinholes na magbibigay-daan sa fluid na maabot ang bakal. Tanggihan ang anumang tubo na nabigo sa pagsubok na ito.
Tinitiyak ng mga pagsusuri sa concentricity ang pare-parehong kapal ng liner. Ang isang off-center liner ay nag-iiwan sa isang bahagi na mapanganib na manipis, na humahantong sa napaaga na pagkasira. Ang mga dokumentadong pagsusuri sa pagdirikit ng balat ay nagpapatunay na ang proseso ng pagbubuklod ay nakakatugon sa mga detalye. Ang isang maaasahang tagagawa ay magbibigay ng mga ulat sa QA para sa bawat batch ng pipe na inihatid.
Ang pagsubaybay sa pagpapatakbo ay humahadlang sa mga sakuna na pagsabog. Binibigyang-daan ka ng mga non-destructive testing (NDT) na pamamaraan na subaybayan ang pagsusuot nang hindi humihinto sa produksyon. Sinusukat ng ultrasonic thickness gauging ang natitirang bakal na dingding, ngunit kailangan ng mga espesyal na pamamaraan upang tumpak na masukat ang polymer liner sa pamamagitan ng bakal.
Nag-aalok ang mga layer ng tagapagpahiwatig ng pagsusuot ng visual na solusyon. Ang mga tagagawa ay maaaring maglagay ng dual-color polyurethane liner. Kapag ang pangunahing panloob na kulay ay nawala, ang magkakaibang kulay ng base ay makikita sa panahon ng mga visual na inspeksyon. Nagbibigay ito ng malinaw, hindi maikakaila na senyales upang ligtas na magplano ng mga pagkawala ng pagpapanatili bago makompromiso ang shell ng bakal.
Gumawa ng agarang pagkilos para ma-secure ang iyong imprastraktura ng pipeline. Ipatupad ang mga sumusunod na hakbang upang matiyak ang wastong detalye ng materyal at pagiging maaasahan ng system:
A: Ang mga karaniwang polyurethane formulation ay karaniwang may pinakamataas na operating temperature sa pagitan ng 60°C at 80°C. Ang paglampas sa limitasyong ito ay nagdudulot ng thermal degradation, kung saan lumalambot ang materyal, nawawala ang abrasion resistance nito, at nanganganib na bumalik sa semi-liquid na estado, na humahantong sa kumpletong pagkabigo ng liner.
A: Ang goma ay napakahusay sa pagsipsip ng mga puwersang may mataas na epekto mula sa malalaki at mabibigat na bato dahil sa mga katangian nitong rebound. Nag-aalok ang polyurethane ng higit na paglaban sa hiwa at pagkapunit, na ginagawa itong mas epektibo laban sa sliding abrasion mula sa fine-to-medium, sharp-edged particles na kung hindi man ay hiwa sa goma.
A: Oo, ngunit mahalaga ang pagbabalangkas. Ang mga polyurethane na nakabatay sa eter ay nagbibigay ng mahusay na hydrolytic stability at lumalaban sa pagkasira ng tubig, na humahawak sa isang katamtamang hanay ng pH. Ang mga formulation na nakabatay sa ester ay nasira sa basa o mataas na acidic/alkaline na kapaligiran. Palaging i-verify ang chemical compatibility sa manufacturer.
A: Bagama't lubos na nakadepende sa aplikasyon, ang data ng field ay madalas na nagpapakita ng polyurethane na lumalagpas sa walang linyang bakal sa pamamagitan ng factor na 4 hanggang 10 beses sa mga sliding abrasion na kapaligiran. Ang eksaktong multiplier ay nakasalalay sa bilis ng daloy, sharpness ng particle, at density ng slurry.
A: Ang bakal ay sandblasted upang lumikha ng isang mekanikal na profile. Ang pagmamay-ari ng mga primer na kemikal ay inilalapat, at ang polyurethane ay inihagis o pinapaikot sa tubo. Ang isang kinokontrol na proseso ng paggamot ay nagsisiguro ng isang permanenteng cross-linked na bono, na pumipigil sa delamination sa ilalim ng vacuum o mataas na bilis na mga kondisyon.
A: Oo. Nagbibigay ang mga tagagawa ng custom na polyurethane-lined elbow, T-piece, reducer, at manifold. Ang mga fitting na ito ay kritikal para sa pagprotekta sa mga high-turbulence zone kung saan nagbabago ang direksyon ng fluid, dahil ang mga rate ng abrasion ay mas mataas sa mga lugar na ito kumpara sa mga straight spool.
A: Humiling ng ASTM G75 (Miller Number) para sa slurry abrasivity response, DIN 53516 o ISO 4649 para sa sliding abrasion volume loss, at ASTM D4060 (Taber Abrasion). Bukod pa rito, humiling ng holiday (spark) na pagsubok at pag-alis ng mga ulat ng pagsubok sa pagdirikit para sa katiyakan ng kalidad.


