

Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 01-07-2026 Asal: Lokasi


Kegagalan saluran pipa, waktu henti yang tidak direncanakan, dan perawatan yang sering terjadi dengan cepat di lingkungan industri yang sangat abrasif. Memompa material agresif melalui infrastruktur yang tidak terlindungi akan menghancurkan dinding baja, menyebabkan kebocoran besar dan menghentikan operasi. Untuk mengatasi hal ini diperlukan penghalang yang dapat diandalkan antara cairan agresif dan cangkang penahan struktural.
Memilih yang optimal pipa tahan abrasi memerlukan penanganan yang rumit. Anda harus menyeimbangkan logistik instalasi dengan karakteristik fisik dan kimia spesifik material yang diangkut. Ketidaksesuaian di sini menjamin keausan dini dan hambatan operasional yang mengganggu seluruh fasilitas pemrosesan.
Panduan ini memberikan kerangka kerja yang ketat dan berfokus pada teknik untuk mengevaluasi material pipa. Kami akan menentukan apakah Pipa Berlapis Poliuretan adalah spesifikasi yang tepat untuk aplikasi spesifik Anda. Anda akan mempelajari cara menilai karakteristik slurry, membandingkan bahan alternatif, dan memverifikasi spesifikasi teknis untuk memastikan keberhasilan operasional jangka panjang tanpa bergantung pada klaim pabrikan umum.
Anda harus mengaudit profil bubur sebelum memilih material apa pun. Susunan fisik cairan yang dipompa menentukan mekanisme keausan. Distribusi ukuran partikel sangat mempengaruhi bagaimana padatan berinteraksi dengan dinding pipa. Partikel halus menyebabkan keausan geser yang seragam, sedangkan batuan yang lebih besar menyebabkan kerusakan akibat benturan. Bentuk partikel sama pentingnya. Partikel bersudut dan bermata tajam mengiris bahan lunak, sedangkan partikel bulat menyebabkan gesekan tumpul.
Kepadatan bubur dan kecepatan aliran menentukan energi kinetik yang ditransfer ke pipa. Aliran berkecepatan tinggi meningkatkan laju abrasi secara eksponensial. Selain itu, tingkat pH menentukan kompatibilitas kimia. Anda harus menganalisis variabel-variabel ini bersama-sama untuk menentukan efektivitasnya sistem transportasi bubur pertambangan . Kegagalan dalam memetakan karakteristik ini menyebabkan degradasi lapisan secara cepat. Dampak
| Karakteristik Bubur pada | Keausan Pipa | Pengukuran / Pertimbangan |
|---|---|---|
| Ukuran Partikel | Menentukan abrasi geser vs. benturan. | Analisis saringan (ukuran mata jaring). |
| Bentuk Partikel | Partikel sudut terpotong; partikel bulat bergesekan. | Evaluasi mikroskopis. |
| Kecepatan Aliran | Secara eksponensial meningkatkan energi kinetik dan laju keausan. | Meter per detik (m/s). |
| Kepadatan Bubur | Bubur yang lebih berat meningkatkan keausan kuadran bawah. | Berat jenis. |
| Tingkat pH | Mendorong korosi kimia dan degradasi polimer. | Skala pH standar (0-14). |
Korosi kimia dan abrasi mekanis bergabung untuk mempercepat keausan. Sinergisme ini menghancurkan baja dengan cepat. Cairan tersebut secara kimia menyerang logam, membentuk lapisan oksida lunak. Partikel abrasif kemudian mengikis lapisan ini, membuat logam segar terkena serangan kimia lebih lanjut. Siklus ini berulang, menipiskan dinding pipa pada tingkat yang mengkhawatirkan.
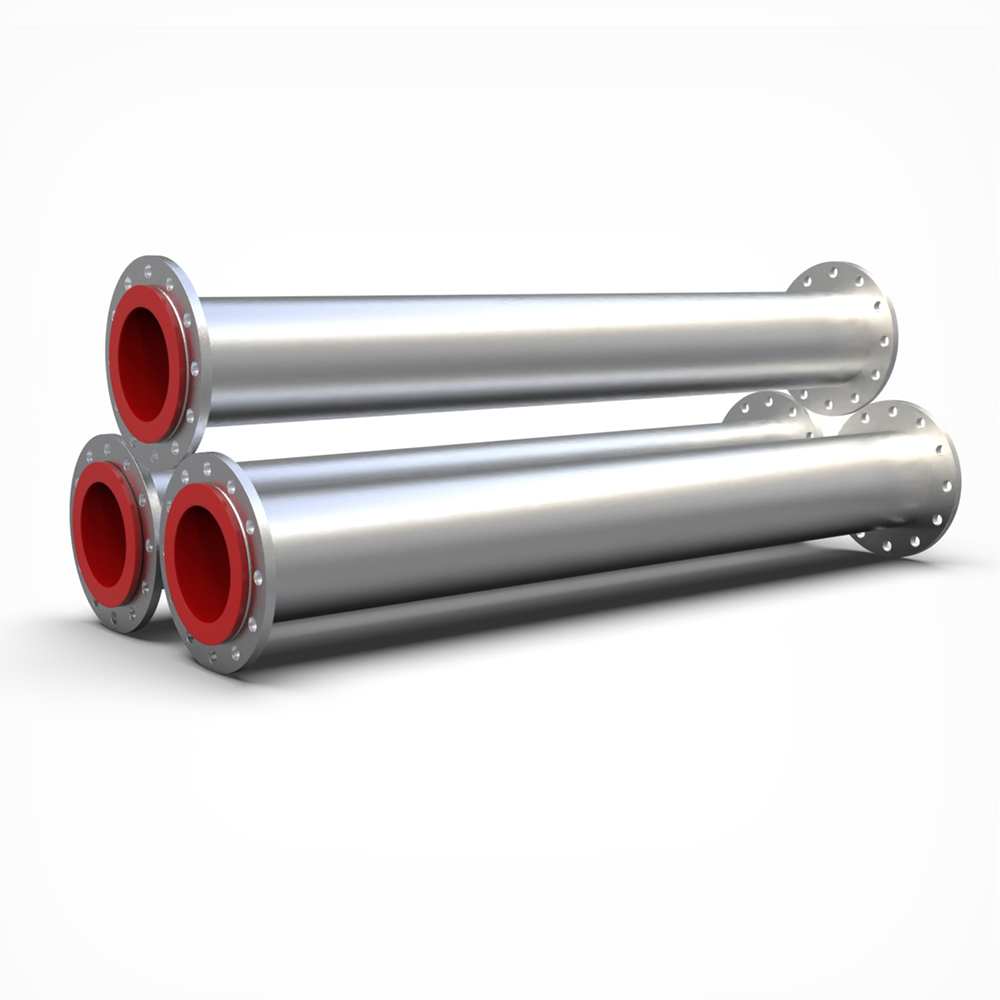
A pipa pelapis poliuretan bertindak sebagai penghalang kedap air. Ini menghentikan siklus destruktif ini dengan mengisolasi baja struktural dari cairan kimia. Elastomer menyerap gesekan mekanis sekaligus menahan degradasi kimia, menjaga integritas struktural cangkang penahan. Pemisahan tugas ini memungkinkan baja menangani tekanan sementara polimer menangani keausan.
Perpipaan pabrik pengolahan menghadapi turbulensi yang tinggi. Manifold yang rumit, siku kecepatan tinggi, dan potongan T memaksa fluida berubah arah dengan cepat. Hal ini menciptakan zona keausan tinggi yang terlokalisir yang memerlukan pelapis tebal dan berketahanan tinggi. Keterbatasan ruang sering kali menentukan panjang spul khusus dan perlengkapan khusus. Anda akan sering melihat keausan yang dipercepat pada radius luar siku di fasilitas ini.
Jaringan pipa darat beroperasi secara berbeda. Rute lintas negara jarak jauh ini mengutamakan tekanan konstan dan arus seragam. Optimalisasi head loss menjadi sangat penting pada pipa berkilo-kilometer. Permukaan bagian dalam harus tetap sangat halus untuk menjaga efisiensi aliran. Kriteria desain beralih dari mengelola dampak lokal menjadi memastikan ketahanan abrasi geser yang konsisten dalam jarak yang jauh.
Anda harus menentukan Indikator Kinerja Utama (KPI) untuk mengukur kinerja saluran pipa secara objektif. Tanpa data yang pasti, evaluasi materi menjadi hanya dugaan.
Kegagalan jaringan pipa slurry terjadi melalui beberapa mekanisme berbeda. Mencungkil terjadi ketika partikel tajam membuat alur yang dalam pada lapisan. Keausan geser secara merata menipiskan material karena partikel halus terseret sepanjang kuadran bawah pipa. Degradasi kimia memecah rantai polimer, menyebabkan pembengkakan atau penggetasan.
Kavitasi merusak saluran pipa ketika penurunan tekanan lokal menyebabkan terbentuknya gelembung uap dan roboh dengan keras ke dinding. Memahami mode kegagalan ini menentukan tahapan dalam memilih penghalang pelindung yang tepat. Elastomer yang berbeda mengatasi ancaman spesifik ini dengan tingkat keberhasilan yang berbeda-beda. Anda harus mencocokkan material dengan mode kegagalan dominan yang diamati di fasilitas Anda.
Karet menyerap gaya berdampak tinggi dengan sangat baik. Ini membelok dan memantul ketika terkena batu besar dan berat, sehingga ideal untuk saluran pembuangan primer. Namun, karet sulit bertahan terhadap abrasi geser akibat partikulat bermata tajam. Partikel tajam dapat merobek bongkahan karet, menyebabkan kerusakan lokal dengan cepat.
Poliuretan menawarkan ketahanan terhadap sayatan dan sobek yang unggul. Ia unggul dalam lingkungan abrasi geser yang didominasi partikel halus hingga sedang. Struktur polimer yang padat tahan terhadap pemotongan, menjaga permukaan halus jauh lebih lama dibandingkan karet alam di bawah gesekan geser. Anda harus memilih berdasarkan apakah dampak atau keausan geser mendominasi sistem Anda.
| Fitur | Poliuretan | Lapisan Karet Lapisan |
|---|---|---|
| Kekuatan Utama | Abrasi geser, tahan sayatan. | Penyerapan dampak, rebound. |
| Ukuran Partikel Ideal | Halus sampai sedang (pasir, tailing). | Besar, berat (bijih primer). |
| Koefisien Gesekan | Sangat rendah (permukaan halus). | Lebih tinggi (menciptakan lebih banyak hambatan). |
| Ketahanan Air Mata | Bagus sekali. | Sedang hingga Buruk (melawan tepi tajam). |
Baja tradisional yang tidak bergaris mengalami keausan dan korosi yang cepat dan abrasif. Lapisan logam, seperti lapisan kromium karbida, menawarkan kekerasan ekstrem namun kurang fleksibel. Bahan ini berat, sulit dipasang, dan rentan retak akibat getaran atau guncangan termal. Pengelasan lapisan logam di lapangan memerlukan prosedur khusus yang mempersulit perawatan.
Sistem berlapis poliuretan menggunakan baja murni untuk menahan tekanan. Polimer internal bertindak sebagai penghalang yang sangat tangguh dan berkorban. Beratnya jauh lebih ringan dibandingkan lapisan logam dan memberikan permukaan hidraulik halus yang tidak dapat dipertahankan oleh baja setelah pitting dimulai. Pendekatan komposit ini memanfaatkan sifat terbaik dari kedua material.
Polietilen Densitas Tinggi (HDPE) memberikan ketahanan kimia yang sangat baik dan koefisien gesekan yang rendah. Namun, pipa HDPE padat tidak memiliki kekakuan struktural. Mereka berubah bentuk di bawah tekanan internal yang tinggi, kondisi vakum, atau beban tanah eksternal yang berat. Fluktuasi suhu menyebabkan ekspansi dan kontraksi termal yang signifikan pada HDPE, sehingga memerlukan sistem penahan yang kompleks.
Poliuretan dengan dukungan baja menjaga integritas struktural yang ketat. Cangkang luar baja menangani peringkat tekanan tinggi dan beban eksternal dengan mudah. Lapisan poliuretan internal memberikan ketahanan aus yang diperlukan tanpa mengurangi stabilitas mekanis jaringan pipa. Anda mendapatkan manfaat keausan polimer dengan keandalan struktural baja karbon.
Menentukan formulasi poliuretan yang benar memerlukan pemahaman peringkat durometer. Uretan yang lebih lembut (sekitar 70-80 Shore A) memberikan penyerapan benturan yang lebih baik. Mereka melenturkan dan memantul ketika dipukul. Uretan yang lebih keras (90-95 Shore A) menawarkan ketahanan abrasi geser yang unggul dan koefisien gesekan yang lebih rendah, sehingga meningkatkan efisiensi aliran.
Anda harus mencocokkan kekerasan dengan ukuran dan kecepatan partikel. Formulasi yang terlalu keras dapat pecah akibat benturan, sedangkan formulasi yang terlalu lunak dapat terseret dan meningkatkan resistensi pemompaan. Pencampuran khusus memungkinkan produsen menentukan profil ketahanan aus yang tepat sesuai kebutuhan spesifik Anda aplikasi liner pipa bubur .
Poliuretan standar terdegradasi di lingkungan yang sangat asam atau basa. Kelembaban dan paparan bahan kimia menentukan bahan kimia dasar yang dibutuhkan. Poliuretan berbahan dasar ester menawarkan ketahanan abrasi yang sangat baik tetapi mengalami hidrolisis di lingkungan basah. Seiring waktu, mereka rusak ketika terkena air, menjadi rapuh dan mengelupas.
Poliuretan berbahan dasar eter memberikan stabilitas hidrolitik yang unggul. Mereka menolak degradasi air dan menangani rentang pH yang lebih luas. Anda harus menentukan formulasi berbahan dasar eter untuk pengangkutan bubur basah guna mencegah kerusakan dini lapisan kimia secara kimia. Selalu konsultasikan bagan kompatibilitas bahan kimia pabrikan sebelum menyelesaikan spesifikasi.
Jangan pernah menentukan liner berdasarkan klaim pemasaran. Menuntut data uji laboratorium untuk memvalidasi kinerja. Uji ASTM G75 (Nomor Miller) mengukur abrasivitas bubur dan respons keausan relatif material. Standar DIN 53516 atau ISO 4649 mengukur ketahanan abrasi geser melalui pengukuran kehilangan volume.
ASTM D4060 (Taber Abrasion) memberikan data lebih lanjut mengenai karakteristik keausan. Selain uji laboratorium, tinjau dokumentasi uji coba lapangan. Kurva kinerja historis dari lingkungan operasional serupa menawarkan indikator paling andal mengenai kinerja material di fasilitas Anda. Minta studi kasus yang sesuai dengan profil slurry spesifik Anda.
| Pengujian | Tujuan Standar | Apa yang Harus Diperhatikan |
|---|---|---|
| ASTM G75 | Nomor Miller / Abrasivitas Bubur | Respons keausan rendah dibandingkan material standar. |
| DIN 53516 / ISO 4649 | Ketahanan Abrasi Geser | Kehilangan volume rendah (diukur dalam milimeter kubik). |
| ASTM D4060 | Abrasi Taber | Penurunan berat badan setelah siklus tertentu di bawah beban. |
| ASTM D429 | Adhesi pada Substrat Kaku | Kekuatan kupas yang tinggi menunjukkan ikatan yang aman dengan baja. |
Poliuretan memiliki batas termal yang ketat. Kebanyakan formulasi standar maksimal antara 60°C dan 80°C. Melebihi suhu ini menyebabkan degradasi termal. Bahan tersebut melunak, kehilangan ketahanan terhadap abrasi, dan akhirnya meleleh atau kembali ke keadaan semi-cair.
Aplikasi dengan panas tinggi memerlukan formulasi suhu tinggi yang khusus, namun formulasi ini pun mempunyai batas mutlak. Anda harus memantau suhu cairan secara terus menerus. Jika suhu proses sering melebihi 80°C, Anda harus mempertimbangkan bahan alternatif untuk mencegah kegagalan lapisan yang fatal. Jangan mendorong poliuretan melewati batas termalnya.
Ikatan baja-poliuretan menentukan integritas struktural lapisan. Delaminasi adalah risiko kegagalan utama. Jika pengikatan gagal, liner akan runtuh ke dalam, menghalangi aliran dan menghancurkan pipa. Untuk mencapai ikatan permanen memerlukan persiapan permukaan yang cermat.
Baja harus di-sandblast ke profil tertentu untuk membuat gigi mekanis. Primer berpemilik kemudian diaplikasikan sebelum poliuretan dituang atau dipintal ke dalam pipa. Proses pengawetan yang ketat memastikan ikatan silang ikatan kimia terjadi dengan sempurna. Anda harus memverifikasi protokol pengujian adhesi pabrikan untuk menjamin ketahanan terhadap vakum dan kecepatan tinggi.
Realitas logistik berdampak pada umur pipa yang panjang bahkan sebelum sistem beroperasi. Poliuretan rentan terhadap degradasi UV selama penyimpanan luar ruangan dalam jangka panjang. Paparan sinar matahari yang terlalu lama menyebabkan polimer mengeras dan retak. Anda harus menyimpan gulungan yang dilapisi di bawah penutup atau menggunakan penutup ujung yang tahan UV.
Pemasangan memerlukan prosedur penanganan khusus. Menjatuhkan pipa atau menyeretnya melintasi medan yang kasar dapat merusak ujung flensanya. Liner sering kali melebar di atas permukaan flensa untuk membuat paking bawaan. Merusak suar ini akan merusak segelnya, sehingga menjamin kebocoran saat diberi tekanan. Kru harus menggunakan sling yang lembut dan teknik tali-temali yang tepat.
Pemeriksaan produsen memerlukan daftar periksa jaminan kualitas yang ketat. Permintaan pengujian liburan di setiap gulungan. Uji percikan ini menjalankan tegangan tinggi melintasi liner untuk mendeteksi lubang kecil mikroskopis yang memungkinkan cairan mencapai baja. Tolak pipa apa pun yang gagal dalam pengujian ini.
Pemeriksaan konsentrisitas memastikan ketebalan liner seragam. Lapisan yang tidak berada di tengah membuat satu sisi menjadi sangat tipis, sehingga menyebabkan keausan dini. Uji adhesi kulit yang terdokumentasi membuktikan bahwa proses pengikatan memenuhi spesifikasi. Pabrikan yang andal akan memberikan laporan QA ini untuk setiap batch pipa yang dikirimkan.
Pemantauan operasional mencegah ledakan dahsyat. Metode pengujian non-destruktif (NDT) memungkinkan Anda melacak keausan tanpa menghentikan produksi. Pengukuran ketebalan ultrasonik mengukur sisa dinding baja, namun teknik khusus diperlukan untuk mengukur lapisan polimer secara akurat melalui baja.
Lapisan indikator keausan menawarkan solusi visual. Produsen dapat membuat lapisan poliuretan dua warna. Ketika warna dasar dalam memudar, warna dasar yang kontras akan terlihat selama inspeksi visual. Hal ini memberikan sinyal yang jelas dan tidak dapat disangkal untuk merencanakan pemadaman pemeliharaan dengan aman sebelum cangkang baja dirusak.
Ambil tindakan segera untuk mengamankan infrastruktur saluran pipa Anda. Terapkan langkah-langkah berikut untuk memastikan spesifikasi material dan keandalan sistem yang tepat:
J: Formulasi poliuretan standar biasanya memiliki suhu pengoperasian maksimum antara 60°C dan 80°C. Melebihi batas ini akan menyebabkan degradasi termal, yang mana material akan melunak, kehilangan ketahanan terhadap abrasi, dan berisiko kembali ke kondisi semi-cair, sehingga menyebabkan kegagalan lapisan total.
J: Karet unggul dalam menyerap gaya benturan tinggi dari batuan besar dan berat karena karakteristik pantulannya. Poliuretan menawarkan ketahanan yang unggul terhadap sayatan dan sobek, membuatnya jauh lebih efektif terhadap abrasi geser dari partikel halus hingga sedang, dengan tepi tajam yang dapat mengiris karet.
A: Ya, tapi formulasinya penting. Poliuretan berbahan dasar eter memberikan stabilitas hidrolitik yang sangat baik dan tahan terhadap degradasi air, serta mampu menangani kisaran pH sedang. Formulasi berbahan dasar ester terurai dalam lingkungan basah atau sangat asam/basa. Selalu verifikasi kompatibilitas bahan kimia dengan produsennya.
J: Meskipun sangat bergantung pada aplikasi, data lapangan sering kali menunjukkan bahwa baja tanpa lapisan poliuretan tahan lama sebanyak 4 hingga 10 kali lipat dalam lingkungan abrasi geser. Pengganda yang tepat bergantung pada kecepatan aliran, ketajaman partikel, dan kepadatan bubur.
A: Baja diledakkan dengan pasir untuk membuat profil mekanis. Bahan kimia primer khusus diterapkan, dan poliuretan dilemparkan atau dipintal ke dalam pipa. Proses pengawetan yang terkendali memastikan ikatan silang permanen, mencegah delaminasi dalam kondisi vakum atau kecepatan tinggi.
J: Ya. Produsen memasok siku, T-piece, reduksi, dan manifold berlapis poliuretan khusus. Perlengkapan ini sangat penting untuk melindungi zona turbulensi tinggi di mana arah fluida berubah, karena tingkat abrasi jauh lebih tinggi di area ini dibandingkan dengan spool lurus.
A: Minta ASTM G75 (Nomor Miller) untuk respons abrasivitas slurry, DIN 53516 atau ISO 4649 untuk kehilangan volume abrasi geser, dan ASTM D4060 (Taber Abrasion). Selain itu, permintaan pengujian holiday (spark) dan laporan pengujian adhesi kupas untuk jaminan kualitas.


