

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-07-03 Origine: Sito


I tempi di inattività non pianificati e la separazione inefficiente delle particelle nelle applicazioni umide rappresentano massicce erosioni dei margini nella lavorazione dei minerali. Quando le operazioni trattano liquami o utilizzano acqua di lavaggio, le dinamiche di stratificazione del materiale cambiano completamente rispetto agli ambienti secchi. La scelta di mezzi di screening errati comporta un'usura accelerata, un ancoraggio cronico, un grave accecamento e una produttività compromessa. Questi guasti operativi strozzano l’intero circuito di classificazione e costringono a arresti prematuri per manutenzione.
La risoluzione di queste inefficienze richiede un confronto rigoroso e basato sull’evidenza delle soluzioni elastomeriche dominanti a disposizione degli ingegneri impiantisti. Comprendere la scienza dei materiali dietro I pannelli schermanti in poliuretano e i tradizionali mezzi in gomma sono essenziali per ottimizzare le prestazioni dell'impianto. Questa guida fornisce una valutazione tecnica di entrambi i materiali, stabilendo chiari quadri decisionali per ottimizzare le operazioni di screening a umido e massimizzare l'efficienza della classificazione.
Valutare le prestazioni di le apparecchiature per la vagliatura dei minerali nelle applicazioni umide richiedono la definizione di parametri di base rigorosi. Il successo viene misurato in base alla precisione del punto di taglio, alla produttività volumetrica e alla capacità del sistema di gestire un contenuto elevato di umidità senza degradarsi. Gli ingegneri monitorano la resa esatta delle particelle sottodimensionate che passano attraverso il ponte, riducendo al minimo lo spostamento errato dei materiali quasi dimensionati. I mezzi efficaci facilitano il rapido drenaggio dell'acqua mantenendo la rigidità strutturale sotto il carico dinamico di fanghi minerali densi. Cerchiamo indicatori specifici sul deck per confermare la performance. Se l'acqua si accumula eccessivamente all'estremità di scarico, l'area aperta non è sufficiente. Se il materiale sovradimensionato contiene troppe parti fini, il punto di taglio si è spostato a causa dell'usura o dell'accecamento.
Per stabilire una linea di base adeguata, gli operatori devono monitorare quotidianamente diverse variabili. La velocità di alimentazione, la densità del liquame e la distribuzione delle dimensioni delle particelle influenzano tutti l'usura dei mezzi. Quando regoliamo la velocità di avanzamento, i media devono gestire l'aumento senza inondazioni. La corretta selezione dei mezzi garantisce che il piatto pulisca il materiale in modo efficiente, evitando profondità del letto profonde che soffocano l'azione vibratoria. Facciamo affidamento sull'integrità costante dell'apertura per mantenere questi parametri per mesi di funzionamento continuo.
L'introduzione di acqua in un circuito di schermatura altera sostanzialmente le forze meccaniche che agiscono sul piano multimediale. Le forze cinetiche ad alto impatto tipiche dello scalping primario secco si trasformano in un'abrasione scorrevole aggressiva. I fanghi ad alta velocità creano cavitazione localizzata ed effetti di abrasione sulla superficie dello schermo. L'acqua agisce come lubrificante per la silice fine e altri minerali abrasivi, consentendo loro di sfregare continuamente contro le pareti dell'apertura. La scelta del mezzo deve tenere conto di questo passaggio dalla resistenza all’impatto verticale alla resistenza all’usura da scorrimento orizzontale.
Nella vagliatura a secco, le rocce rimbalzano e si frantumano. Nella vagliatura a umido, il liquame scorre come carta vetrata liquida. Le particelle abrasive si trascinano sulla superficie del polimero, mettendone alla prova la resistenza al taglio. Vediamo chiaramente questo modello di usura durante le ispezioni del ponte. I bordi anteriori delle aperture si arrotondano per primi. Una volta che il bordo perde il suo profilo netto, l’efficienza della classificazione diminuisce. Il materiale deve resistere a questa continua azione di macinazione per mantenere un dimensionamento accurato.
| Fattore di usura | Dinamiche di vagliatura a secco | Dinamiche di vagliatura a umido |
|---|---|---|
| Forza Primaria | Impatto verticale | Abrasione da scorrimento orizzontale |
| Comportamento delle particelle | Rimbalzando, Frantumando | Scorrendo, sgrassando, macinando |
| Stress mediatico | Compressione e rimbalzo | Taglio e attrito superficiale |
| Modalità di fallimento | Screpolatura, lacerazione | Arrotondamento e assottigliamento dell'apertura |
Gli ambienti ad alta umidità aggravano i rischi di ancoraggio e accecamento. Questi due fenomeni riducono drasticamente l’efficienza dello screening. Il ancoraggio si verifica quando particelle di dimensioni prossime si incastrano saldamente nelle aperture, bloccando il passaggio di materiali più piccoli. L'accecamento si verifica quando particelle fini e appiccicose aderiscono alla superficie dello schermo e creano un ponte tra le aperture, sigillando efficacemente il piano. Per mitigare questi problemi sono necessari supporti con elevata flessibilità, trasmissione dinamica delle vibrazioni e geometrie di apertura appositamente progettate che impediscono l'intrappolamento delle particelle.
Quando un mazzo si oscura, la produttività scende a zero. Il liquame scorre semplicemente sopra e viene inviato allo scivolo sovradimensionato. Ciò costringe gli operatori a interrompere l'alimentazione e a pulire manualmente il piatto. La pulizia manuale danneggia i supporti e fa perdere tempo prezioso alla produzione. Evitiamo questo problema selezionando supporti che combattono attivamente l'accecamento attraverso la flessibilità dei materiali e il design intelligente dell'apertura. Il polimero deve flettersi quanto basta per rompere la tensione superficiale delle particelle fini appiccicose.
L'acqua di processo è raramente neutra. La composizione chimica del liquame influisce direttamente sulla longevità dei mezzi schermanti elastomerici. Livelli estremi di pH, additivi chimici corrosivi provenienti dai circuiti di flottazione e temperature fluttuanti accelerano la degradazione dei polimeri. I fanghi minerari acidi o gli ambienti altamente alcalini determinano la formulazione chimica specifica richiesta per i pannelli vaglianti. Gli ingegneri adattano il profilo di resistenza chimica del polimero alle esatte condizioni del sito per prevenire infragilimento o rigonfiamento prematuro.
Spesso vediamo che i media falliscono non a causa dell'usura fisica, ma a causa di un attacco chimico. Il polimero assorbe l'acqua di processo, si gonfia e perde la sua valutazione di durometro. Una volta ammorbidito, l'usura abrasiva accelera in modo esponenziale. Nei circuiti di lisciviazione del rame, la concentrazione di acido distrugge i polimeri standard in poche settimane. Dobbiamo specificare composti chimicamente resistenti che mantengano la loro struttura molecolare indipendentemente dal pH del liquame.
L'integrazione delle barre spruzzatrici introduce ulteriori variabili meccaniche. Il posizionamento degli ugelli di spruzzatura, la pressione dell'acqua e gli angoli di impatto interagiscono continuamente con la superficie dello schermo. Gli spruzzi ad alta pressione angolati in modo errato accelerano l'usura localizzata, graffiando prematuramente il materiale. La dinamica di spruzzo ottimizzata migliora le proprietà autopulenti del piatto, forzando le particelle di dimensioni prossime attraverso le aperture e lavando via le parti fini appiccicose. Il mezzo vagliante resiste a queste forze idrauliche concentrate senza delaminarsi o perdere l'integrità dell'apertura.
Le barre di spruzzatura dovrebbero colpire il letto del materiale, non lo schermo nudo. Quando gli ugelli puntano direttamente sui pannelli vuoti, l’acqua ad alta pressione taglia il polimero come un getto d’acqua. Regoliamo gli angoli di spruzzo per colpire il liquame proprio mentre raggiunge la cresta, utilizzando l'acqua per stratificare il letto. Il mezzo deve sopportare la forza combinata dell'impasto liquido e dell'acqua spruzzata senza deviarsi eccessivamente.
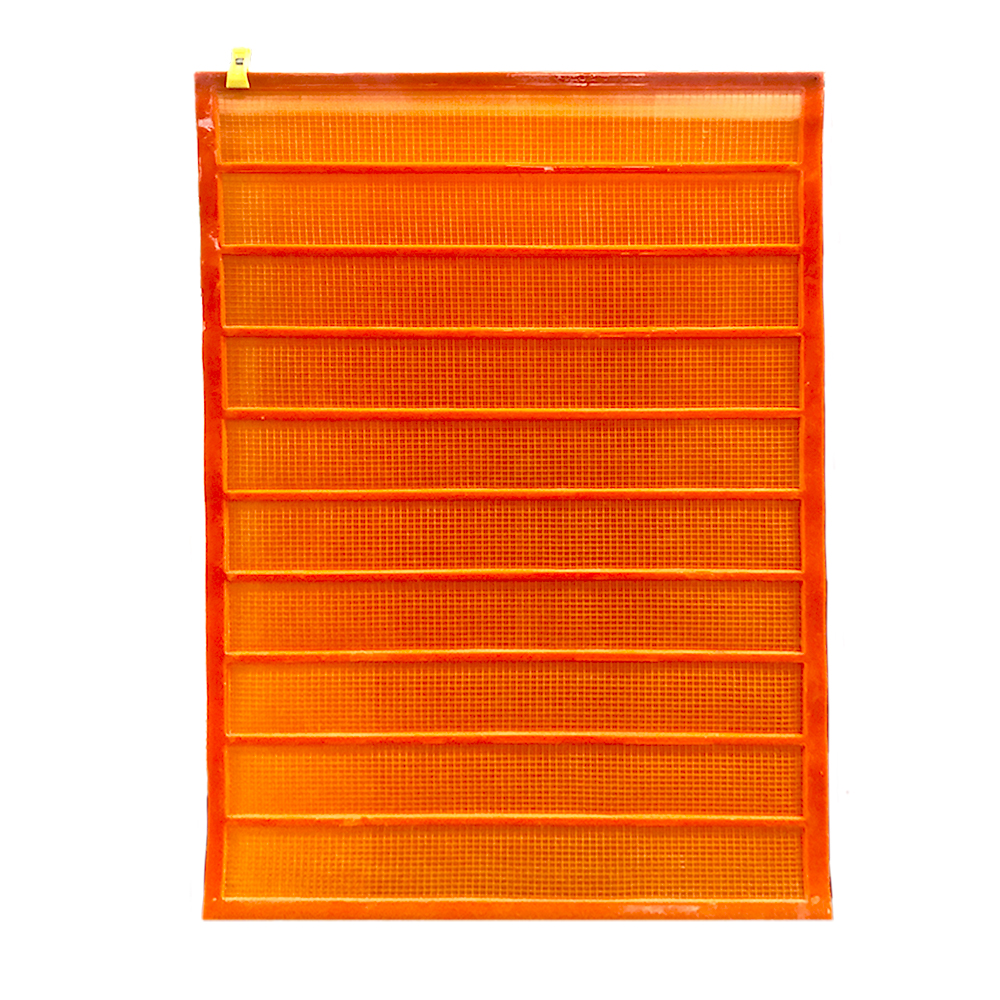
Il poliuretano è un elastomero altamente versatile progettato per un'estrema resistenza all'abrasione da scorrimento. Nelle applicazioni di vagliatura a umido, i pannelli sono formulati con un durometro compreso tra 80 e 95 Shore A. Questo specifico equilibrio di durezza fornisce la rigidità necessaria per mantenere un dimensionamento accurato dell'apertura offrendo allo stesso tempo una resilienza superficiale sufficiente per deviare le particelle di liquame abrasivo. La struttura molecolare intrinseca del poliuretano gli consente di durare più a lungo del tradizionale filo intrecciato e di molti composti di gomma se sottoposti a attrito bagnato continuo e ad alta velocità.
Ci affidiamo a questa specifica gamma di durometri per un motivo. Se il pannello è troppo morbido, si affloscia sotto il peso dell'impasto liquido e le aperture si allungano, rovinando il punto di taglio. Se è troppo duro, diventa fragile e si rompe sotto le vibrazioni. La gamma 85 Shore A colpisce il punto debole. Mantiene la sua forma assorbendo l'attrito radente della sabbia silicea e del minerale frantumato.
Non tutti i poliuretani sono adatti per ambienti umidi. La distinzione tra poliuretani a base etere e a base estere è un parametro ingegneristico critico. I poliuretani a base di esteri offrono un'eccellente tenacità fisica ma sono altamente suscettibili all'idrolisi. L'idrolisi è una reazione chimica in cui le molecole d'acqua rompono le catene polimeriche, portando a rapidi guasti catastrofici. Per eventuali poliuretani a base etere devono essere specificati mezzi di screening umidi . La loro struttura chimica resiste intrinsecamente alla degradazione indotta dall'acqua, garantendo stabilità strutturale in condizioni sommerse o ad alta umidità.
Ho visto i pannelli Ester dissolversi in un pasticcio appiccicoso dopo un mese in un circuito bagnato. L'acqua decomprime letteralmente le molecole del polimero. I composti a base di etere ignorano completamente l'acqua. Mantengono la loro resistenza alla trazione e all'abrasione indipendentemente dal tempo di permanenza nel liquame. Verificare sempre la base chimica con il produttore prima dell'installazione.
Se esposto continuamente ad acqua e fanghi chimici, il poliuretano adeguatamente formulato mantiene le sue proprietà meccaniche. Non si gonfia, non si ammorbidisce e non assorbe l'umidità. Queste sono modalità di guasto comuni nei prodotti elastomerici di qualità inferiore. Il basso coefficiente di attrito del materiale facilita il flusso regolare del materiale attraverso il piatto, prevenendo l'accumulo di particelle fini appiccicose. Questa prestazione costante garantisce che il punto di classificazione della classificazione rimanga accurato per tutta la durata operativa del pannello.
La superficie liscia del poliuretano è un enorme vantaggio. Il liquame scivola sopra. Ciò riduce la resistenza sui motori vibranti e mantiene il materiale in movimento verso l'estremità di scarico. Notiamo un calo significativo nella profondità del letto quando si passa da un supporto più ruvido al poliuretano. Il materiale si stratifica più velocemente, permettendo alle particelle fini di trovare rapidamente le aperture.
La tecnologia di stampaggio a iniezione conferisce al poliuretano un netto vantaggio produttivo. Gli ingegneri progettano aperture precise e rastremate in rilievo che si espandono verso il basso. Questa geometria svasata verso il basso garantisce che qualsiasi particella che passa attraverso la superficie superiore dell'apertura cada liberamente attraverso il ponte, eliminando virtualmente il ancoraggio. Lo stampaggio a iniezione consente una tessitura strutturale più sottile tra le aperture, massimizzando l'area aperta totale del pannello senza comprometterne la capacità di carico.
Un'apertura a pareti diritte è una trappola per particelle di dimensioni prossime. Una volta che una roccia si incastra, rimane lì. L'angolo di rilievo su un pannello in poliuretano stampato cambia tutto. Se una particella passa attraverso la parte superiore, il foro si allarga man mano che cade. Non può rimanere bloccato. Questo design mantiene l'area aperta libera e la produttività elevata.
La flessibilità intrinseca del poliuretano trasmette l'energia vibratoria in modo altamente efficiente. Questo movimento dinamico stratifica il letto del materiale, spingendo le particelle più pesanti e fini sul fondo dove entrano in contatto con la superficie dello schermo. La vibrazione secondaria ad alta frequenza generata all'interno del pannello in poliuretano stesso agisce come un meccanismo autopulente. Rimuove attivamente le particelle di dimensioni prossime e previene l'accecamento. Questa trasmissione di energia è vitale per mantenere un'elevata produttività nelle applicazioni con liquami densi.
Puoi effettivamente vedere i pannelli funzionare. Mentre il telaio principale in acciaio si muove con una corsa e una frequenza prestabilite, il centro del pannello in poliuretano fluttua. Questa vibrazione secondaria è ciò che rompe la tensione superficiale delle argille bagnate e appiccicose. Libera il materiale accecante e mantiene aperte le aperture. I supporti rigidi non possono replicare questa azione autopulente.
La gomma è progettata per gestire un'enorme energia cinetica. Le sue capacità di deformazione elastica superiori gli consentono di assorbire il forte impatto di materiali di alimentazione grandi e grossolani che cadono da altezze significative. Quando massi massicci colpiscono uno schermo di gomma, il materiale si comprime e rimbalza, dissipando l'energia senza lacerarsi o fratturarsi. Ciò rende la gomma lo standard indiscusso per i ponti di scalping primari dove la resistenza agli urti sostituisce la precisione della classificazione fine.
Nello scarico di un frantoio primario, rocce delle dimensioni di blocchi motore colpiscono il ponte. Il poliuretano si frantumerebbe istantaneamente sotto quel carico puntuale. La gomma li fa semplicemente rimbalzare. Gli spessi tappetini in gomma assorbono gli urti, proteggendo il sottotelaio in acciaio dalle crepe. Utilizziamo la gomma laddove l'obiettivo principale è la protezione dell'attrezzatura, non il dimensionamento preciso.
I supporti in gomma per carichi pesanti sono raramente omogenei. Per resistere alle forze estreme della vagliatura primaria, i pannelli in gomma e i tappetini tensionati sono fortemente rinforzati. I produttori inseriscono piastre interne in acciaio, cavi in acciaio ad alta resistenza o supporti in cordone sintetico all'interno della matrice in gomma. Questo rinforzo impedisce al supporto di cedere sotto carichi di materiale pesante e mantiene l'integrità strutturale del ponte durante colpi violenti e vibranti.
Senza rinforzo interno, un tappetino di gomma si allungherebbe come un elastico sotto il peso del minerale. I cavi d'acciaio mantengono la tensione. Quando installiamo questi tappetini, serramo i bulloni di tensionamento a limiti specifici. I cavi interni sostengono il carico, mantenendo la gomma piatta e tesa lungo la tavola curvata.
Nonostante la sua resistenza agli urti, la gomma presenta limitazioni significative nella classificazione delle particelle fini sul bagnato. I vincoli di produzione impongono che la gomma punzonata o stampata abbia difficoltà con aperture sottili. Aperture inferiori a 6-10 mm compromettono la tessitura strutturale, provocando una rapida lacerazione. I pannelli in gomma progettati per la vagliatura fine presentano nastri eccessivamente spessi, che riducono drasticamente l'area aperta complessiva. Questa bassa area aperta, combinata con il coefficiente di attrito più elevato della gomma, aumenta significativamente il rischio di accecamento in condizioni di bagnato.
Semplicemente non puoi perforare una fessura da 1 mm in un tappetino di gomma spesso e aspettarti che resista. La cinghia tra le fessure si strapperà nel giro di poche ore. Per farlo sopravvivere, devi rendere la rete così spessa da perdere tutta la tua area aperta. Un pannello in gomma potrebbe avere solo il 15% di area aperta rispetto al 35% di un pannello in poliuretano comparabile. Questa differenza uccide la produttività dell’impianto.
Le prestazioni della gomma nei liquami dipendono fortemente dalla mescola specifica. La gomma naturale offre un'eccellente resistenza all'abrasione, ma può essere soggetta a degradazione a causa di alcune sostanze chimiche o oli estranei presenti nell'acqua di processo. Le gomme sintetiche come SBR o Neoprene offrono diversi profili di resistenza chimica. Molte mescole di gomma comportano il rischio di assorbimento d'acqua e rigonfiamento nel tempo, il che distorce le dimensioni dell'apertura e compromette la precisione del punto di taglio.
Controlliamo l'eventuale rigonfiamento dei pannelli in gomma durante i giorni di manutenzione. Se la gomma assorbe acqua, le aperture si restringono. Un foro da 10 mm diventa un foro da 8 mm. All'improvviso, il circuito a valle è affamato di materiale perché il vaglio rifiuta il prodotto che dovrebbe passare. È necessario abbinare perfettamente la mescola di gomma alla chimica dell'acqua per evitare ciò.
Il nucleo del Il dibattito tra schermo in gomma e poliuretano è incentrato sul meccanismo di usura primario. Le curve di prestazione indicano chiaramente che il poliuretano domina negli ambienti caratterizzati dall'abrasione dei liquami scorrevoli. La sua superficie liscia e la sua tenacità molecolare resistono all'azione abrasiva della silice fine. La gomma eccelle in caso di forti impatti dall'altezza di caduta. Il poliuretano si rompe o si frantuma sotto il carico cinetico della massiccia alimentazione primaria, mentre la gomma assorbe il colpo. Gli ingegneri mappano la zona di usura sul materiale corretto.
Osserviamo lo scivolo di alimentazione per prendere questa decisione. Se il materiale cade di tre metri direttamente sul ponte, installiamo pannelli antiurto in gomma per la prima fila. Una volta che il materiale si muove orizzontalmente sul ponte, passiamo al poliuretano. Questo approccio ibrido sfrutta i punti di forza di entrambi i materiali ed elimina i loro punti deboli.
La produttività dell'impianto è direttamente correlata alla percentuale di area aperta dei mezzi di screening. La capacità del poliuretano di mantenere l'integrità strutturale con aperture sottili e altamente rastremate gli conferisce un enorme vantaggio in termini di efficienza nei circuiti secondari e terziari. I pannelli in poliuretano presentano configurazioni complesse di fessure, aperture quadrate precise o forme a goccia specializzate progettate per accelerare il drenaggio. La gomma non può eguagliare questa precisione geometrica a dimensioni di micron, con conseguente produttività inferiore e tassi più elevati di materiale fuori posto.
Quando dobbiamo massimizzare le tonnellate all'ora, lo spazio all'aperto è tutto. Il poliuretano ci consente di realizzare più fori nella stessa metratura. Il processo di stampaggio a iniezione crea una cinghia incredibilmente sottile, ma resistente. Utilizziamo aperture a fessura allineate con il flusso di materiale per aumentare ulteriormente l'area aperta, spingendo il volume massimo attraverso il ponte.
| Caratteristica | Pannelli in poliuretano | Pannelli in gomma |
|---|---|---|
| Dimensione minima dell'apertura | 0,1 mm (a fessura) | 6,0 mm (perforato) |
| Percentuale di area aperta | Alto (fino al 45%) | Basso (tipicamente 15-25%) |
| Geometria dell'apertura | Altamente affusolato, preciso | Pareti diritte, ruvide |
| Migliore applicazione | Vagliatura fine a umido | Scalping secco grossolano |
Nelle applicazioni di disidratazione, il poliuretano è lo standard del settore. I profili dei pannelli in poliuretano specifici per la disidratazione utilizzano aperture scanalate ultrasstrette ad alta frequenza combinate con dighe idriche e sbarramenti integrati. Queste caratteristiche rallentano il flusso del materiale, costringendo l'acqua a scendere attraverso le fessure e creando allo stesso tempo un letto di materiale profondo che funge da proprio mezzo filtrante. Gli schermi in gomma tradizionali non hanno le capacità di apertura fine e la rigidità strutturale necessarie per un'efficace disidratazione ad alta frequenza.
Gli schermi di disidratazione funzionano con forze G molto elevate. I pannelli devono essere sufficientemente rigidi da sopportare lo stress senza flettersi troppo. Utilizziamo pannelli in poliuretano con fessure da 0,3 mm e dighe integrate. Le dighe trattengono la sabbia, formando una spessa torta. La vibrazione spinge l'acqua fuori dalla torta e attraverso le fessure. La gomma semplicemente non può svolgere questa funzione.
I liquami minerari presentano sfide chimiche aggressive. Ambienti altamente acidi o condizioni altamente alcaline richiedono tolleranze specifiche dei polimeri. Il poliuretano a base di etere dimostra un'eccezionale resistenza ad ampio spettro alle fluttuazioni dei livelli di pH e ai prodotti chimici di processo. Mentre alcune gomme sintetiche possono essere formulate per resistere agli agenti chimici, la gomma naturale standard si degrada rapidamente se esposta a reagenti specifici, idrocarburi o variazioni estreme di pH, portando a un guasto prematuro dei supporti.
Testiamo quotidianamente il pH del liquame. Se scende sotto 4.0, la gomma standard è fuori discussione. L'acido mangia i leganti di gomma naturale. Il poliuretano a base di etere gestisce l'acido senza problemi. Resiste inoltre ai reagenti di flottazione e agli schiumatori che vengono trasferiti dai circuiti a monte. La stabilità chimica è importante tanto quanto la resistenza meccanica.
La moderna lavorazione dei minerali dà priorità alla sicurezza e all’efficienza della manutenzione. I pannelli schermanti in poliuretano sono prevalentemente modulari e utilizzano meccanismi di fissaggio con perni e manicotti, a scatto o con sistemi a gradini scanalati. Questi pannelli leggeri possono essere maneggiati e installati in sicurezza da un singolo tecnico. I tradizionali tappetini in gomma tensionati sono ingombranti, eccezionalmente pesanti e richiedono manovre specializzate e più personale per la manovra, aumentando significativamente i tempi di inattività per manutenzione e i rischi per la sicurezza.
Per cambiare un tappetino di gomma teso sono necessari un equipaggio di quattro persone e una gru. Ci vogliono ore. Per cambiare un pannello modulare in poliuretano sono necessari una persona e un martello. Ci vogliono due minuti. Quando un singolo pannello si consuma nella zona di impatto, lo estraiamo e lo sostituiamo. Non dobbiamo buttare via un intero tappetino da 8 piedi solo perché una sezione è usurata.
Sia il poliuretano che la gomma offrono sostanziali vantaggi in termini di riduzione del rumore rispetto alla tradizionale tela metallica intrecciata. Assorbendo l'impatto della caduta di rocce e smorzando la risonanza acustica del telaio in acciaio vibrante, i supporti elastomerici aiutano le piante a soddisfare i rigorosi limiti di esposizione al rumore professionale. La gomma fornisce un'insonorizzazione leggermente migliore per impatti pesanti e grossolani. Il poliuretano mitiga efficacemente il rumore ad alta frequenza generato dai fanghi in rapido movimento e dai colpi vibranti aggressivi.
Gli schermi in filo d'acciaio urlano. L'impatto metallo su metallo crea un rumore assordante ad alta frequenza. Il passaggio agli elastomeri abbassa immediatamente il livello di decibel. Cambia completamente l’ambiente di lavoro. Gli operatori possono effettivamente comunicare vicino agli schermi. Questa riduzione del rumore è un fattore importante per soddisfare le norme di sicurezza e migliorare le condizioni del sito.
La conversione di un vibrovaglio da tradizionali tappetini in filo tensionato o in gomma a pannelli modulari in poliuretano richiede un'attenta progettazione. Il telaio della coperta deve essere modificato per accettare il nuovo sistema di fissaggio. Ciò comporta la rimozione dei profili incurvati del ponte per creare una superficie piana, l'installazione di nuovi binari dei longheroni e il fissaggio degli adattatori di conversione. Il mancato allineamento accurato del sottotelaio determina un posizionamento irregolare del pannello, con conseguente usura localizzata e bypass del materiale.
Non è possibile semplicemente far cadere i pannelli piatti su un ponte curvo. Dobbiamo tagliare i vecchi longheroni bombati e saldare quelli piatti. La spaziatura deve essere perfetta. Se una traversa è spostata di pochi millimetri, i pannelli non si incastreranno correttamente. Rimarranno sciolti, vibreranno contro il telaio e si distruggeranno in pochi giorni. La precisione durante il retrofit non è negoziabile.
I limiti termici determinano la selezione del mezzo in circuiti specifici. Il poliuretano possiede una tolleranza termica inferiore rispetto alla gomma, che in genere raggiunge un massimo tra 60°C e 70°C in applicazioni umide. Il superamento di questa soglia fa sì che il poliuretano si ammorbidisca, perda la sua rigidità strutturale e si degradi rapidamente. Nei circuiti ad alta temperatura, come quelli che trattano scorie calde o utilizzano acqua di processo riscaldata, sono necessarie mescole di gomma specializzate per alte temperature per prevenire guasti catastrofici ai fluidi.
Monitoriamo attentamente le temperature dei liquami nei circuiti di processo geotermici o riscaldati. Se l'acqua raggiunge gli 80°C, il poliuretano standard si trasforma in gelatina. Perde ogni resistenza all'abrasione. Dobbiamo passare alla gomma EPDM o ai polimeri specializzati per alte temperature. Verificare sempre la temperatura operativa massima prima di specificare il supporto.
L'integrità di un ponte modulare dipende interamente dal suo sistema di fissaggio. Un'installazione errata crea spazi tra i pannelli. Perni allentati, bordi a scatto non posizionati o l'utilizzo di traverse in poliuretano usurate sono problemi comuni. Il liquame ad alta velocità sfrutta immediatamente questi spazi vuoti, causando danni strutturali al sottotelaio in acciaio e consentendo al materiale sovradimensionato di bypassare il circuito di vagliatura. Procedure operative standardizzate e rigorose ispezioni post-installazione mitigano questo rischio.
Un pannello allentato è un pannello morto. Il liquame trova il percorso di minor resistenza. Se c'è uno spazio vuoto, la sabbia lo attraversa, tagliando la traversa d'acciaio sottostante. Addestriamo le squadre di manutenzione a colpire il punto morto di ogni perno e a verificare che i bordi del pannello siano a filo. Passiamo una mano sulle cuciture per assicurarci che tutto sia ben chiuso prima di iniziare l'alimentazione.
L'esecuzione di una conversione dell'intero mazzo senza dati empirici introduce un rischio operativo significativo. Gli ingegneri dell'impianto gestiscono i periodi di transizione eseguendo pannelli di prova controllati. L'installazione di una sezione di prova di pannelli in poliuretano nelle zone di impatto ad alta usura o nei labbri di scarico consente agli operatori di convalidare la durata dell'usura, monitorare le variazioni di produttività e confermare la precisione del punto di taglio. Questo approccio basato sui dati garantisce che la formulazione del polimero selezionato e la geometria dell'apertura funzionino come previsto prima di impegnarsi in una revisione completa del ponte.
Non cambiamo mai un intero mazzo alla cieca. Installiamo una fila di pannelli di prova proprio al centro del flusso. Li misuriamo con un calibro ogni settimana. Monitoriamo il tasso di usura e controlliamo l'ancoraggio. Una volta dimostrato che i pannelli funzionano in quella specifica sospensione, convertiamo il resto del ponte. Elimina le congetture.
Le prestazioni dei supporti in poliuretano dipendono fortemente dal processo di produzione. Temperature di polimerizzazione incoerenti, rapporti di miscelazione inadeguati o design inadeguati degli stampi danno luogo a pannelli scadenti che si guastano prematuramente. Gli ingegneri stabiliscono criteri rigorosi per il controllo dei produttori. La convalida si concentra sui processi di polimerizzazione del poliuretano del fornitore, sulla consistenza della durezza Shore tra i lotti, sull'integrità della formulazione del polimero e sulle rigorose tolleranze dimensionali per il montaggio modulare.
Il cattivo poliuretano assomiglia esattamente al buon poliuretano finché non lo metti nella macchina. Poi fallisce in una settimana. Richiediamo ai fornitori di fornire i risultati dei test di durezza per ogni lotto. Controlliamo le dimensioni dei pannelli al loro arrivo. Se sono deformati o fuori squadra, li rifiutiamo. Il sistema modulare funziona solo se le tolleranze di produzione sono perfette.
Mentre la gomma rimane il leader indiscusso nell'assorbimento dell'energia cinetica pesante nelle zone di impatto primario, i pannelli schermanti in poliuretano rappresentano la scelta definitiva e supportata da prove per le applicazioni di screening a umido. I distinti vantaggi del poliuretano a base di etere garantiscono la massima efficienza di classificazione. Eliminando il fissaggio e l'occlusione, i supporti in poliuretano mantengono un'area aperta costante e determinano una maggiore produttività volumetrica in ambienti con liquami difficili.
La selezione del mezzo corretto richiede una matrice decisionale rapida basata su parametri del circuito specifici. Se l'alimentazione prevede massi massicci e secchi che cadono da un'altezza, specificare la gomma per carichi pesanti. Se l'applicazione prevede classificazione secondaria o terziaria, elevato contenuto di umidità, separazione di particelle fini o disidratazione, specificare il poliuretano modulare. L'abbinamento delle proprietà elastomeriche al meccanismo di usura primario è il fondamento di un circuito di schermatura ottimizzato.
R: La differenza principale risiede nella loro resistenza meccanica. La gomma eccelle nell'assorbire forti impatti cinetici da materiali grandi e grossolani senza strapparsi. Il poliuretano offre una resistenza superiore all'abrasione da scorrimento, consente un dimensionamento dell'apertura molto più fine e fornisce un'area aperta più elevata, rendendolo ideale per la classificazione fine.
R: Il poliuretano, in particolare le formulazioni a base di etere, resiste all'idrolisi e alla degradazione indotta dall'acqua. Le sue aperture altamente rastremate e stampate a iniezione prevengono l'ancoraggio e l'accecamento, mentre la sua superficie liscia gestisce eccezionalmente bene l'abrasione fine dei liquami, garantendo un drenaggio costante e punti di taglio accurati.
R: Sì. Una strategia altamente efficace consiste nell'installare pannelli in gomma per carichi pesanti all'estremità di alimentazione per assorbire l'impatto cinetico iniziale del materiale e utilizzare pannelli in poliuretano per il resto del piatto per ottimizzare la classificazione fine e massimizzare l'efficienza di disidratazione.
R: Il poliuretano impedisce l'ancoraggio attraverso aperture svasate verso il basso con angolo di rilievo che consentono alle particelle di dimensioni prossime al passaggio libero. Inoltre, la flessibilità intrinseca del materiale trasmette vibrazioni ad alta frequenza che rimuovono attivamente le particelle appiccicose, prevenendo l'accecamento sulla superficie del ponte.
R: L'acqua di processo contenente additivi chimici, acidi o oli estranei può degradare rapidamente i composti di gomma naturale standard. I poliuretani a base di etere offrono una resistenza superiore ad ampio spettro alle fluttuazioni dei livelli di pH e alla degradazione indotta dall'acqua, garantendo la longevità nei liquami chimici aggressivi.
R: La transizione dai tradizionali tappetini in filo tensionato o in gomma ai pannelli modulari in poliuretano richiede solitamente la modifica del ponte. Ciò comporta l'appiattimento del telaio bombato e l'installazione di guide adattatrici specializzate, traverse in poliuretano e sistemi di fissaggio con perni/gambe o scanalati per fissare i pannelli modulari.
R: La durata varia in base all'abrasività del mangime, al tonnellaggio e alla chimica del liquame. Tuttavia, se adeguatamente specificati e installati in ambienti umidi e soggetti a abrasione da scorrimento, i pannelli schermanti in poliuretano normalmente superano di un margine significativo il tradizionale filo intrecciato e i supporti in gomma standard, riducendo la frequenza di manutenzione.


