

Visualizações: 0 Autor: Editor do site Horário de publicação: 03/07/2026 Origem: Site


O tempo de inatividade não planejado e a separação ineficiente de partículas em aplicações úmidas representam enormes erosões nas margens no processamento mineral. Quando as operações processam lamas ou utilizam água de lavagem, a dinâmica da estratificação do material muda completamente em comparação com ambientes secos. A seleção de meios de triagem incorretos leva ao desgaste acelerado, fixação crônica, cegamento grave e comprometimento do rendimento. Essas falhas operacionais obstruem todo o circuito de classificação e forçam paradas prematuras para manutenção.
A resolução dessas ineficiências requer uma comparação rigorosa e baseada em evidências das soluções elastoméricas dominantes disponíveis para os engenheiros de fábrica. Compreendendo a ciência dos materiais por trás Painéis de tela de poliuretano e meios de borracha tradicionais são essenciais para otimizar o desempenho da planta. Este guia fornece uma avaliação técnica de ambos os materiais, estabelecendo estruturas de decisão claras para otimizar as operações de triagem úmida e maximizar a eficiência da classificação.
Avaliando o desempenho de equipamentos de triagem mineral em aplicações úmidas exigem o estabelecimento de métricas de linha de base rigorosas. O sucesso é medido pela precisão do ponto de corte, pelo rendimento volumétrico e pela capacidade do sistema de lidar com alto teor de umidade sem degradação. Os engenheiros monitoram o rendimento exato de partículas menores que passam pela plataforma, ao mesmo tempo que minimizam o extravio de materiais de tamanho próximo. Meios eficazes facilitam a rápida drenagem da água, mantendo a rigidez estrutural sob a carga dinâmica de pastas minerais densas. Procuramos indicadores específicos na apresentação para confirmar o desempenho. Se a água acumular excessivamente na extremidade de descarga, a área aberta é insuficiente. Se o material superdimensionado contiver muitos finos, o ponto de corte mudou devido ao desgaste ou cegamento.
Para estabelecer uma linha de base adequada, os operadores devem acompanhar diversas variáveis diariamente. A taxa de alimentação, a densidade da pasta e a distribuição do tamanho das partículas influenciam o desgaste do meio. Quando ajustamos a taxa de alimentação, a mídia deve lidar com o surto sem inundar. A seleção adequada do meio garante que a plataforma limpe o material de forma eficiente, evitando profundidades profundas que sufocam a ação vibratória. Contamos com uma integridade de abertura consistente para manter essas métricas durante meses de operação contínua.
A introdução de água num circuito de triagem altera fundamentalmente as forças mecânicas que atuam sobre a plataforma de mídia. Forças cinéticas de alto impacto típicas da transição do escalpelamento primário seco para abrasão deslizante agressiva. Pastas de alta velocidade criam cavitação localizada e efeitos de erosão em toda a superfície da tela. A água atua como um lubrificante para a sílica fina e outros minerais abrasivos, permitindo-lhes moer continuamente contra as paredes da abertura. A seleção do meio deve levar em conta esta mudança da resistência ao impacto vertical para a resistência ao desgaste por deslizamento horizontal.
Na triagem seca, as rochas saltam e quebram. Na triagem úmida, a lama flui como uma lixa líquida. As partículas abrasivas se arrastam pela superfície do polímero, testando sua resistência ao cisalhamento. Vemos esse padrão de desgaste claramente durante as inspeções do convés. As bordas principais das aberturas são arredondadas primeiro. Quando a aresta perde seu perfil nítido, a eficiência da classificação cai. O material deve resistir a esta ação de retificação contínua para manter o dimensionamento preciso.
| do fator de desgaste | Dinâmica de peneiramento a seco | Dinâmica de peneiramento úmido |
|---|---|---|
| Força Primária | Impacto vertical | Abrasão Deslizante Horizontal |
| Comportamento de Partículas | Saltando, quebrando | Fluindo, Esfregando, Moendo |
| Estresse da mídia | Compressão e recuperação | Cisalhamento e fricção superficial |
| Modo de falha | Rachadura, Rasgando | Arredondamento de abertura, afinamento |
Ambientes com muita umidade agravam os riscos de fixação e cegueira. Esses dois fenômenos reduzem drasticamente a eficiência da triagem. A fixação ocorre quando partículas de tamanho próximo se fixam firmemente nas aberturas, bloqueando a passagem de materiais menores. A cegueira ocorre quando partículas finas e pegajosas aderem à superfície da tela e passam pelas aberturas, vedando efetivamente o deck. A mitigação desses problemas requer meios com alta flexibilidade, transmissão dinâmica de vibração e geometrias de abertura especificamente projetadas que evitem o aprisionamento de partículas.
Quando um deck fica cego, o rendimento cai para zero. A pasta simplesmente passa por cima e se reporta à rampa de grandes dimensões. Isto força os operadores a desligar a alimentação e limpar manualmente a plataforma. A limpeza manual danifica a mídia e desperdiça um tempo valioso de produção. Evitamos isso selecionando mídias que combatam ativamente o ofuscamento por meio da flexibilidade do material e do design de abertura inteligente. O polímero deve flexionar apenas o suficiente para quebrar a tensão superficial dos finos pegajosos.
A água de processo raramente é neutra. A composição química da pasta impacta diretamente a longevidade dos meios de peneiramento elastoméricos. Níveis extremos de pH, aditivos químicos corrosivos dos circuitos de flotação e temperaturas flutuantes aceleram a degradação do polímero. Polpas de mineração ácidas ou ambientes altamente alcalinos determinam a formulação química específica necessária para os painéis de tela. Os engenheiros adaptam o perfil de resistência química do polímero às condições exatas do local para evitar fragilização ou inchaço prematuros.
Muitas vezes vemos a mídia falhar não por desgaste físico, mas por ataque químico. O polímero absorve a água do processo, incha e perde sua classificação de dureza. Uma vez amolecido, o desgaste abrasivo acelera exponencialmente. Nos circuitos de lixiviação de cobre, a concentração de ácido destrói os polímeros padrão em semanas. Devemos especificar compostos quimicamente resistentes que mantenham sua estrutura molecular independentemente do pH da pasta.
A integração de barras de pulverização introduz variáveis mecânicas adicionais. A colocação do bico de pulverização, a pressão da água e os ângulos de impacto interagem continuamente com a superfície da tela. Sprays de alta pressão com ângulos incorretos aceleram o desgaste localizado, rasgando o meio prematuramente. A dinâmica de pulverização otimizada melhora as propriedades de autolimpeza do deck, forçando partículas de tamanho próximo através das aberturas e removendo partículas finas pegajosas. O meio de peneiramento resiste a essas forças hidráulicas concentradas sem delaminação ou perda da integridade da abertura.
As barras de pulverização devem atingir o leito do material e não a tela exposta. Quando os bicos apontam diretamente para os painéis vazios, a água em alta pressão atravessa o polímero como um jato de água. Ajustamos os ângulos de pulverização para atingir a lama assim que ela atinge o pico, usando a água para estratificar o leito. O meio deve suportar a força combinada da lama e da água pulverizada sem desviar excessivamente.
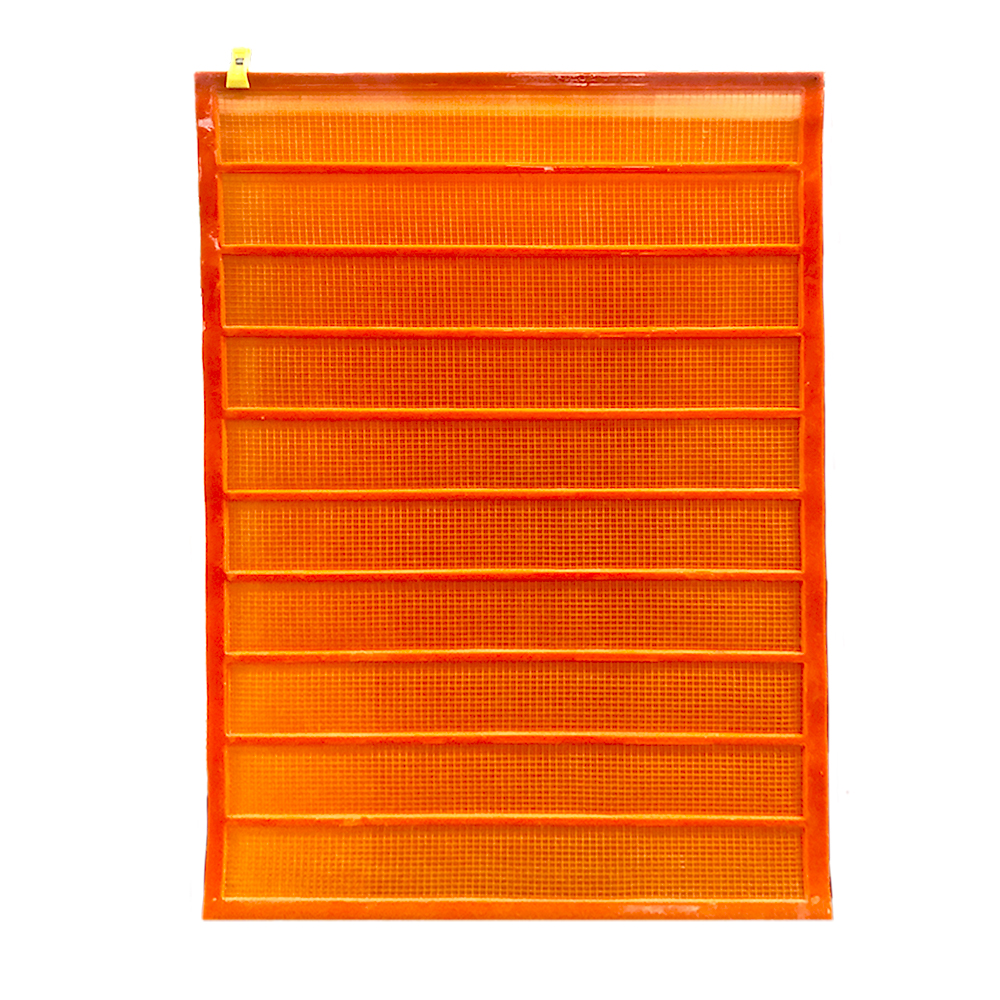
O poliuretano é um elastômero altamente versátil projetado para extrema resistência à abrasão por deslizamento. Em aplicações de peneiramento úmido, os painéis são formulados com uma dureza que varia de 80 a 95 Shore A. Esse equilíbrio de dureza específico fornece a rigidez necessária para manter o dimensionamento preciso da abertura, ao mesmo tempo que oferece resiliência de superfície suficiente para desviar partículas abrasivas de lama. A estrutura molecular inerente do poliuretano permite que ele dure mais que o fio tecido tradicional e muitos compostos de borracha quando submetido a fricção úmida contínua e de alta velocidade.
Confiamos nesta faixa específica de durômetros por um motivo. Se o painel for muito mole, ele cede sob o peso da lama e as aberturas esticam, arruinando o ponto de corte. Se for muito duro, torna-se quebradiço e racha sob vibração. A linha 85 Shore A atinge o ponto ideal. Ele mantém sua forma enquanto absorve o atrito deslizante da areia de sílica e do minério triturado.
Nem todos os poliuretanos são adequados para ambientes úmidos. A distinção entre poliuretanos à base de éter e à base de éster é um parâmetro crítico de engenharia. Os poliuretanos à base de éster oferecem excelente resistência física, mas são altamente suscetíveis à hidrólise. A hidrólise é uma reação química em que as moléculas de água quebram as cadeias poliméricas, levando a uma rápida falha catastrófica. Os poliuretanos à base de éter devem ser especificados para qualquer mídia de triagem úmida . Sua estrutura química resiste inerentemente à degradação induzida pela água, garantindo estabilidade estrutural em condições submersas ou de alta umidade.
Já vi painéis Ester se dissolverem em uma bagunça pegajosa depois de um mês em um circuito molhado. A água literalmente descompacta as moléculas do polímero. Os compostos à base de éter ignoram totalmente a água. Eles mantêm sua resistência à tração e à abrasão, independentemente de quanto tempo permanecem na lama. Sempre verifique a base química com o fabricante antes da instalação.
Quando continuamente exposto à água e lamas químicas, o poliuretano adequadamente formulado mantém suas propriedades mecânicas. Não incha, amolece ou absorve umidade. Estes são modos de falha comuns em produtos elastoméricos inferiores. O baixo coeficiente de atrito do material facilita o fluxo suave do material pela plataforma, evitando o acúmulo de finos pegajosos. Este desempenho consistente garante que o ponto de corte da classificação permaneça preciso durante toda a vida útil operacional do painel.
A superfície lisa do poliuretano é uma enorme vantagem. A pasta desliza sobre ele. Isto reduz o arrasto nos motores vibratórios e mantém o material em movimento em direção à extremidade de descarga. Notamos uma queda significativa na profundidade do leito ao mudar de meios mais ásperos para poliuretano. O material estratifica mais rapidamente, permitindo que os finos encontrem as aberturas rapidamente.
A tecnologia de moldagem por injeção oferece ao poliuretano uma vantagem de fabricação distinta. Os engenheiros projetam aberturas precisas e cônicas que se expandem para baixo. Esta geometria alargada para baixo garante que qualquer partícula que passe pela superfície superior da abertura caia livremente através da plataforma, praticamente eliminando a fixação. A moldagem por injeção permite cintas estruturais mais finas entre as aberturas, maximizando a área aberta total do painel sem comprometer sua capacidade de carga.
Uma abertura de parede reta é uma armadilha para partículas de tamanho próximo. Depois que uma pedra se encaixa, ela permanece lá. O ângulo de relevo em um painel de poliuretano moldado muda tudo. Se uma partícula passar pelo topo, o buraco fica mais largo à medida que cai. Não pode ficar preso. Este design mantém a área aberta limpa e o rendimento alto.
A flexibilidade inerente do poliuretano transmite energia vibratória de forma altamente eficiente. Este movimento dinâmico estratifica o leito do material, forçando as partículas mais pesadas e finas para o fundo, onde entram em contato com a superfície da tela. A vibração secundária de alta frequência gerada dentro do próprio painel de poliuretano atua como um mecanismo de autolimpeza. Ele desaloja ativamente partículas de tamanho próximo e evita a cegueira. Esta transmissão de energia é vital para manter o alto rendimento em aplicações de lama densa.
Você pode realmente ver os painéis funcionando. Enquanto a estrutura principal de aço se move com um curso e frequência definidos, o centro do painel de poliuretano vibra. Essa vibração secundária é o que quebra a tensão superficial das argilas úmidas e pegajosas. Ele solta o material ofuscante e mantém as aberturas abertas. A mídia rígida não pode replicar esta ação de autolimpeza.
A borracha é projetada para lidar com enorme energia cinética. Suas capacidades superiores de deformação elástica permitem absorver o forte impacto de materiais de alimentação grandes e grossos que caem de alturas significativas. Quando pedras enormes atingem uma tela de borracha, o material se comprime e ricocheteia, dissipando a energia sem rasgar ou fraturar. Isso torna a borracha o padrão indiscutível para plataformas de escalpelamento primário, onde a resistência ao impacto substitui a precisão da classificação.
Na descarga primária do britador, pedras do tamanho de blocos de motor atingem o convés. O poliuretano quebraria instantaneamente sob essa carga pontual. A borracha simplesmente os ricocheteia. Os grossos tapetes de borracha absorvem o choque, protegendo a subestrutura de aço contra rachaduras. Usamos borracha onde o objetivo principal é proteger o equipamento e não dimensionar com precisão.
Os meios de borracha para serviços pesados raramente são homogêneos. Para suportar as forças extremas da triagem primária, os painéis de borracha e as esteiras tensionadas são fortemente reforçados. Os fabricantes incorporam placas de aço internas, cabos de aço de alta resistência ou suportes de cabos sintéticos na matriz de borracha. Este reforço evita que a mídia ceda sob cargas pesadas de material e mantém a integridade estrutural da plataforma durante movimentos vibratórios violentos.
Sem reforço interno, um tapete de borracha esticaria como um elástico sob o peso do minério. Os cabos de aço mantêm a tensão. Quando instalamos essas esteiras, apertamos os parafusos tensores até limites específicos. Os cabos internos suportam a carga, mantendo a borracha plana e firme ao longo da plataforma curvada.
Apesar de sua resistência ao impacto, a borracha apresenta limitações significativas na classificação de partículas finas úmidas. As restrições de fabricação determinam que a borracha perfurada ou moldada tenha dificuldades com aberturas finas. Aberturas menores que 6 mm a 10 mm comprometem a cinta estrutural, causando rasgos rápidos. Painéis de borracha projetados para peneiramento fino possuem teias excessivamente espessas, o que reduz drasticamente a área aberta geral. Esta baixa área aberta, combinada com o maior coeficiente de atrito da borracha, aumenta significativamente o risco de cegamento em condições molhadas.
Você simplesmente não pode perfurar uma fenda de 1 mm em um tapete de borracha grosso e esperar que ele aguente. A correia entre as ranhuras irá rasgar em poucas horas. Para fazê-lo sobreviver, você tem que deixar a teia tão grossa que você perde toda a sua área aberta. Um painel de borracha pode ter apenas 15% de área aberta, em comparação com 35% de um painel de poliuretano comparável. Essa diferença mata o rendimento da planta.
O desempenho da borracha em pasta depende muito do composto específico. A borracha natural oferece excelente resistência à abrasão, mas pode ser suscetível à degradação por certos produtos químicos ou óleos residuais encontrados na água de processo. Borrachas sintéticas como SBR ou Neoprene oferecem diferentes perfis de resistência química. Muitos compostos de borracha apresentam risco de absorção de água e inchaço ao longo do tempo, o que distorce o tamanho da abertura e prejudica a precisão do ponto de corte.
Verificamos se há inchaço nos painéis de borracha durante os dias de manutenção. Se a borracha absorver água, as aberturas encolherão. Um furo de 10 mm torna-se um furo de 8 mm. De repente, o circuito a jusante fica sem material porque a tela está rejeitando o produto que deveria estar passando. Você deve combinar perfeitamente o composto de borracha com a química da água para evitar isso.
O núcleo do O debate entre tela de borracha e poliuretano centra-se no mecanismo primário de desgaste. As curvas de desempenho indicam claramente que o poliuretano domina em ambientes caracterizados por abrasão por deslizamento. Sua superfície lisa e resistência molecular resistem à ação abrasiva da sílica fina. A borracha se destaca sob fortes impactos em altura de queda. O poliuretano racha ou quebra sob a carga cinética da alimentação primária maciça, enquanto a borracha absorve o golpe. Os engenheiros mapeiam a zona de desgaste para o material correto.
Observamos a calha de alimentação para tomar essa decisão. Se o material cair três metros diretamente no convés, instalamos painéis de impacto de borracha para a primeira fila. Assim que o material estiver se movendo horizontalmente pelo deck, mudamos para o poliuretano. Esta abordagem híbrida utiliza os pontos fortes de ambos os materiais e elimina os seus pontos fracos.
O rendimento da planta se correlaciona diretamente com a porcentagem de área aberta do meio de triagem. A capacidade do poliuretano de manter a integridade estrutural com aberturas finas e altamente cônicas proporciona uma enorme vantagem de eficiência em circuitos secundários e terciários. Os painéis de poliuretano apresentam configurações de ranhuras complexas, aberturas quadradas precisas ou formatos de lágrima especializados projetados para acelerar a drenagem. A borracha não consegue corresponder a essa precisão geométrica em tamanhos de mícrons finos, resultando em menor rendimento e maiores taxas de material mal colocado.
Quando precisamos maximizar toneladas por hora, a área aberta é tudo. O poliuretano nos permite fazer mais furos na mesma metragem quadrada. O processo de moldagem por injeção cria teias incrivelmente finas, mas fortes. Usamos aberturas ranhuradas alinhadas com o fluxo de material para aumentar ainda mais a área aberta, empurrando o volume máximo através do deck.
| Apresenta | painéis de poliuretano | Painéis de borracha |
|---|---|---|
| Tamanho mínimo de abertura | 0,1 mm (com fenda) | 6,0 mm (perfurado) |
| Porcentagem de área aberta | Alto (até 45%) | Baixo (normalmente 15-25%) |
| Geometria de abertura | Altamente cônico, preciso | Parede reta, áspera |
| Melhor Aplicação | Triagem úmida fina | Escalpelamento seco e grosso |
Em aplicações de desidratação, o poliuretano é o padrão da indústria. Os perfis de painel de poliuretano específicos para desidratação utilizam aberturas ranhuradas ultraestreitas e de alta frequência combinadas com barragens de água e barras de açude integradas. Esses recursos retardam o fluxo do material, forçando a água a passar pelas ranhuras enquanto cria um leito profundo de material que atua como seu próprio meio filtrante. As telas de borracha tradicionais não possuem as capacidades de abertura fina e a rigidez estrutural necessárias para uma desidratação eficaz de alta frequência.
As telas de desidratação funcionam com forças G muito altas. Os painéis devem ser rígidos o suficiente para suportar o estresse sem flexionar muito. Utilizamos painéis de poliuretano com ranhuras de 0,3mm e barragens embutidas. As barragens retêm a areia, formando um bolo grosso. A vibração espreme a água para fora do bolo e através das fendas. A borracha simplesmente não consegue desempenhar esta função.
As lamas de mineração apresentam desafios químicos agressivos. Ambientes altamente ácidos ou altamente alcalinos exigem tolerâncias específicas aos polímeros. O poliuretano à base de éter demonstra excepcional resistência de amplo espectro a níveis flutuantes de pH e produtos químicos de processo. Embora certas borrachas sintéticas possam ser formuladas para resistência química, a borracha natural padrão degrada-se rapidamente quando exposta a reagentes específicos, hidrocarbonetos ou mudanças extremas de pH, levando à falha prematura do meio.
Testamos o pH da pasta diariamente. Se cair abaixo de 4,0, a borracha padrão está fora de questão. O ácido corrói os aglutinantes da borracha natural. O poliuretano à base de éter lida com o ácido sem problemas. Ele também resiste aos reagentes e espumantes de flotação que são transferidos dos circuitos a montante. A estabilidade química é tão importante quanto a resistência mecânica.
O processamento mineral moderno prioriza a segurança e a eficiência da manutenção. Os painéis de tela de poliuretano são predominantemente modulares, utilizando mecanismos de fixação de pino e luva, encaixe ou sistema de passo ranhurado. Esses painéis leves podem ser manuseados e instalados com segurança por um único técnico. Os tapetes tensionados de borracha tradicionais são volumosos, excepcionalmente pesados e exigem equipamento especializado e vários funcionários para manobrar, aumentando significativamente o tempo de inatividade para manutenção e os riscos de segurança.
A troca de um tapete de borracha tensionado exige uma equipe de quatro pessoas e um guindaste. Demora horas. A troca de um painel modular de poliuretano requer uma pessoa e um martelo. Demora dois minutos. Quando um único painel se desgasta na zona de impacto, basta retirá-lo e substituí-lo. Não precisamos jogar fora um tapete inteiro de 2,5 metros só porque uma seção está gasta.
Tanto o poliuretano quanto a borracha oferecem benefícios substanciais de redução de ruído em comparação com a tela metálica tradicional. Ao absorver o impacto da queda de rochas e amortecer a ressonância acústica da estrutura de aço vibrante, o meio elastomérico ajuda as fábricas a cumprir limites rigorosos de exposição ao ruído ocupacional. A borracha proporciona um isolamento acústico ligeiramente melhor para impactos fortes e grosseiros. O poliuretano mitiga efetivamente o ruído de alta frequência gerado por lamas em movimento rápido e movimentos vibratórios agressivos.
Telas de arame de aço gritam. O impacto metal contra metal cria um ruído ensurdecedor de alta frequência. Mudar para elastômeros reduz o nível de decibéis imediatamente. Isso muda totalmente o ambiente de trabalho. Os operadores podem realmente se comunicar perto das telas. Esta redução de ruído é um fator importante para cumprir os regulamentos de segurança e melhorar as condições do local.
A conversão de uma peneira vibratória tradicional de fios tensionados ou esteiras de borracha em painéis modulares de poliuretano requer uma engenharia cuidadosa. A estrutura do deck deve ser modificada para aceitar o novo sistema de fixação. Isso envolve a remoção de perfis curvados do deck para criar uma superfície plana, a instalação de novos trilhos de longarina e a fixação de adaptadores de conversão. O não alinhamento preciso da subestrutura resulta em assentamento irregular do painel, causando desgaste localizado e desvio de material.
Você não pode simplesmente colocar painéis planos em um deck curvo. Temos que cortar as velhas longarinas curvadas e soldar as planas. O espaçamento deve ser perfeito. Se uma longarina estiver desviada alguns milímetros, os painéis não se encaixarão corretamente. Eles ficarão soltos, vibrarão contra a estrutura e se destruirão em dias. A precisão durante o retrofit não é negociável.
Os limites térmicos determinam a seleção do meio em circuitos específicos. O poliuretano possui uma tolerância térmica mais baixa do que a borracha, normalmente atingindo um máximo entre 60°C e 70°C em aplicações úmidas. Exceder este limite faz com que o poliuretano amoleça, perca a sua rigidez estrutural e degrade rapidamente. Em circuitos de alta temperatura, como aqueles que processam escória quente ou utilizam água de processo aquecida, são necessários compostos de borracha especializados para alta temperatura para evitar falhas catastróficas do meio.
Monitoramos de perto as temperaturas da polpa em circuitos de processo geotérmicos ou aquecidos. Se a água atingir 80°C, o poliuretano padrão vira gelatina. Perde toda a resistência à abrasão. Temos que mudar para borracha EPDM ou polímeros especializados de alta temperatura. Sempre verifique a temperatura operacional máxima antes de especificar a mídia.
A integridade de um deck modular depende inteiramente do seu sistema de fixação. A instalação inadequada cria lacunas entre os painéis. Pinos soltos, bordas de encaixe desencaixadas ou utilização de longarinas de poliuretano desgastadas são problemas comuns. A lama de alta velocidade explora imediatamente essas lacunas, causando danos estruturais à subestrutura de aço e permitindo que materiais de grandes dimensões contornem o circuito de peneiramento. Procedimentos operacionais padronizados e inspeções pós-instalação rigorosas atenuam esse risco.
Um painel solto é um painel morto. A pasta encontra o caminho de menor resistência. Se houver uma lacuna, a areia passa por ela, cortando a longarina de aço por baixo. Treinamos as equipes de manutenção para atingir o ponto morto de cada pino e verificar se as bordas do painel estão niveladas. Passamos a mão pelas costuras para garantir que tudo esteja bem travado antes de iniciar a alimentação.
Executar uma conversão completa sem dados empíricos introduz um risco operacional significativo. Os engenheiros da fábrica gerenciam os períodos de transição executando painéis de teste controlados. A instalação de uma seção de teste de painéis de poliuretano em zonas de impacto de alto desgaste ou lábios de descarga permite que os operadores validem a vida útil, monitorem alterações de rendimento e confirmem a precisão do ponto de corte. Essa abordagem baseada em dados garante que a formulação do polímero selecionado e a geometria da abertura tenham o desempenho esperado antes de se comprometer com uma revisão completa do deck.
Nunca mudamos um baralho inteiro cegamente. Instalamos uma fileira de painéis de teste bem no meio do fluxo. Nós os medimos com paquímetros todas as semanas. Rastreamos a taxa de desgaste e verificamos a fixação. Depois de provarmos que os painéis funcionam naquela pasta específica, convertemos o resto do deck. Isso elimina as suposições.
O desempenho da mídia de poliuretano é altamente dependente do processo de fabricação. Temperaturas de cura inconsistentes, proporções de mistura inadequadas ou projetos de moldes inadequados resultam em painéis de qualidade inferior que falham prematuramente. Os engenheiros estabelecem critérios rigorosos para avaliar os fabricantes. A validação se concentra nos processos de cura do poliuretano do fornecedor, na consistência da dureza Shore entre lotes, na integridade da formulação do polímero e nas tolerâncias dimensionais estritas para instalação modular.
O poliuretano ruim se parece exatamente com o poliuretano bom até você colocá-lo na máquina. Então falha em uma semana. Exigimos que os fornecedores forneçam resultados de testes de dureza para cada lote. Verificamos as dimensões dos painéis quando chegam. Se estiverem deformados ou fora de esquadro, nós os rejeitamos. O sistema modular só funciona se as tolerâncias de fabricação forem perfeitas.
Embora a borracha continue sendo a líder indiscutível na absorção de energia cinética pesada em zonas de impacto primário, os painéis de tela de poliuretano permanecem como a escolha definitiva e comprovada para aplicações de triagem úmida. As vantagens distintas do poliuretano à base de éter garantem a máxima eficiência de classificação. Ao eliminar a fixação e o cegamento, a mídia de poliuretano mantém uma área aberta consistente e gera maior produtividade volumétrica em ambientes desafiadores de lama.
A seleção do meio correto requer uma matriz de decisão rápida baseada em parâmetros específicos do circuito. Se a alimentação envolver pedras enormes e secas caindo de uma altura elevada, especifique borracha resistente. Se a aplicação envolver classificação secundária ou terciária, alto teor de umidade, separação de partículas finas ou desidratação, especifique poliuretano modular. A combinação das propriedades elastoméricas com o mecanismo de desgaste primário é a base de um circuito de blindagem otimizado.
R: A principal diferença está em suas resistências mecânicas. A borracha é excelente na absorção de impactos cinéticos pesados de materiais grandes e grossos sem rasgar. O poliuretano oferece resistência superior à abrasão por deslizamento, permite um dimensionamento de abertura muito mais fino e proporciona uma área aberta maior, tornando-o ideal para classificação fina.
R: O poliuretano, especificamente as formulações à base de éter, resiste à hidrólise e à degradação induzida pela água. Suas aberturas altamente cônicas moldadas por injeção evitam aderência e cegamento, enquanto sua superfície lisa lida excepcionalmente bem com a abrasão de lama fina, garantindo drenagem consistente e pontos de corte precisos.
R: Sim. Uma estratégia altamente eficaz é instalar painéis de borracha resistentes na extremidade de alimentação para absorver o impacto cinético inicial do material e utilizar painéis de poliuretano no restante da plataforma para otimizar a classificação fina e maximizar a eficiência de drenagem.
R: O poliuretano evita a fixação através de aberturas com ângulo de relevo e alargamento para baixo que permitem que partículas de tamanho próximo passem livremente. Além disso, a flexibilidade inerente ao material transmite vibrações de alta frequência que desalojam ativamente os finos pegajosos, evitando o cegamento da superfície do deck.
R: Água de processo contendo aditivos químicos, ácidos ou óleos residuais pode degradar rapidamente compostos de borracha natural padrão. Os poliuretanos à base de éter oferecem resistência superior de amplo espectro a níveis flutuantes de pH e à degradação induzida pela água, garantindo longevidade em lamas químicas agressivas.
R: A transição dos tradicionais fios tensionados ou tapetes de borracha para painéis modulares de poliuretano geralmente requer a modificação do deck. Isso envolve achatar a estrutura curvada e instalar trilhos adaptadores especializados, longarinas de poliuretano e sistemas de fixação de pino/perna ou ranhurados para fixar os painéis modulares.
R: A vida útil varia com base na abrasividade da alimentação, na tonelagem e na química da pasta. No entanto, quando devidamente especificados e instalados em ambientes úmidos e de abrasão deslizante, os painéis de tela de poliuretano geralmente duram mais que o fio tecido tradicional e os meios de borracha padrão por uma margem significativa, reduzindo a frequência de manutenção.


