

Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-07-09 Oorsprong: Werf


Vinnige spuitpuntdegradasie in industriële vloeistofhantering skep 'n massiewe finansiële dreinering op aanlegbedrywighede. Konstante vervangingsiklusse, onverwagte lynafsluitings en verlore produksietyd vreet vinnig instandhoudingsbegrotings in. Wanneer jy skuurvloeistowwe, skerp deeltjies en swaar flodders pomp, misluk standaardmetaal- of stewige plastiekspuitpunte vinnig. Hierdie materiaal mislukking vernietig die interne opening geometrie. Verwronge spuitpatrone, ongelyke bedekking en erge stelsel-ondoeltreffendheid volg kort daarna.
Gemanipuleerde elastomere bied 'n definitiewe oplossing vir hoë-slytasie omgewings. Poliuretaan absorbeer en buig kinetiese energie van soliede deeltjies af, en behou presiese openingsafmetings veel langer as tradisionele materiale. Die daarstelling van 'n omvattende ingenieursraamwerk help operateurs om die korrekte te evalueer en te spesifiseer Poliuretaan spuitpunte vir spesifieke operasionele vereistes. Om durometergraderings, chemiese verenigbaarheid en vloeistofdinamika te verstaan, verseker maksimum stelseltyd en konsekwente spuitakkuraatheid oor jou hele verwerkingslyn.
’n Suksesvolle spuitpuntontplooiing in skuurtoestande vereis konsekwente vloeitempo, behoue spuithoeke, wegdrywingbeheer en maksimum stelsel-optyd. Tradisionele materiale sukkel om aan hierdie kriteria te voldoen wanneer swaar flodders verwerk word. Vlekvrye staal, geharde koper en strukturele keramiek ly aan mikro-skuur en afsplintering. Rigiede metale kan nie die kinetiese energie van skerp deeltjies absorbeer nie. In plaas daarvan erodeer die materiaal stadig onder konstante glywrywing en direkte impak.
Poliuretaan bied 'n heeltemal ander slytasiemeganisme. Elastomere absorbeer en versprei die kinetiese energie van skuurdeeltjies. Die materiaal gee effens mee by impak en keer terug na sy oorspronklike vorm. Hierdie veerkragtigheid voorkom die mikro-gouging wat metaal openinge vernietig. As gevolg hiervan, a poliuretaan spuitmond behou sy presiese fisiese afmetings aansienlik langer.
Spuitkopslytasie verander die geometrie van die opening direk met verloop van tyd. Vergrote of asimmetriese openinge lei tot drukval, verwronge vloeistofverspreiding en swak druppelgrootte konsekwentheid. Swak druppelkonsekwentheid veroorsaak ernstige oorbespuiting of onderbespuiting. Poliuretaan voorkom hierdie prestasie agteruitgang. Die keuse van hierdie vervaardigde elastomeer balanseer vooraf materiaalvereistes met verlengde lewensduur en hoë-presisie werkverrigting akkuraatheid.
Om die prestasiegaping te verstaan, moet ons kyk hoe verskillende materiale spesifieke tipes slytasie hanteer. Impakskuur vind plaas wanneer deeltjies die oppervlak teen steil hoeke tref. Glyskuur vind plaas wanneer deeltjies langs die binnewande van die spuitstuk skraap. Poliuretaan presteer in die hantering van beide, mits jy die korrekte formulering kies.
| Materiaaltipe | Impak skuurweerstand | Gly skuurweerstand | mislukkingsmeganisme |
|---|---|---|---|
| Vlekvrye staal (316) | Matig | Laag | Mikro-gouging en vinnige openingsuitbreiding |
| Geharde koper | Laag | Laag | Erge erosie en patroonvervorming |
| Alumina Keramiek | Laag | Hoog | Bros breking en katastrofiese krake |
| Poliuretaan (elastomeer) | Hoog | Hoog | Termiese agteruitgang of chemiese swelling |
Wanneer jy 'n sandwasaanleg of 'n mineraalverwerkingsfasiliteit bedryf, versnel die vloeistofsnelheid binne die pypnetwerk die slytasietempo eksponensieel. 'n Standaard staalspuitstuk kan sy spuitpatroon vir 'n paar weke hou. Daarna spoel die interne wiele en die uitgangsopening uit. Die pomp hou aan om vloeistof te stoot, maar die spuitpatroon stort in 'n soliede stroom. Dit mors water en versuim om die aggregaat skoon te maak.
Om oor te skakel na 'n elastomeer verander die onderhoudskedule heeltemal. Die buigsame aard van die polimeermatriks laat dit toe om 'n klop van kwarts-, silika- en steenkoolstof te kry sonder om sy vorm te verloor. Jy kry konsekwente druppelgroottes, wat beteken jou stofonderdrukkingstelsels onderdruk eintlik stof in plaas daarvan om net die vervoerband te oorstroom.
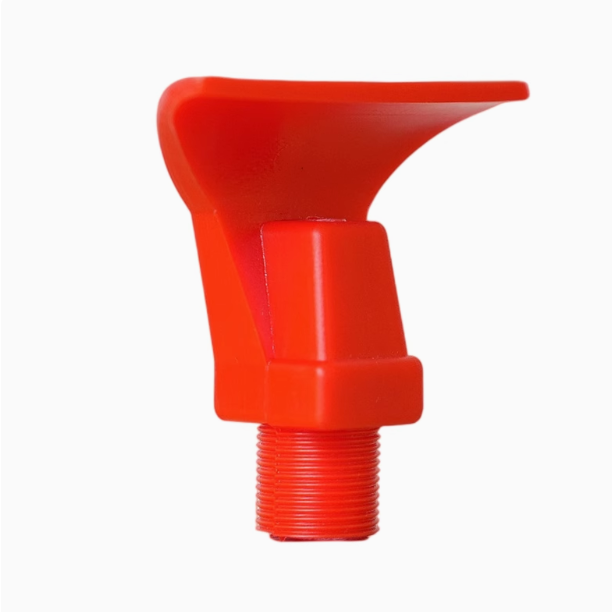
Die keuse van die korrekte Shore-hardheid bepaal veldprestasie. Durometer opsies wissel gewoonlik van 80A tot 70D. Sagter uretane bied hoë veerkragtigheid. Hulle presteer daarin om groot, stomp deeltjie-impakte in swaar aggregaatverwerking te absorbeer. Harder uretane werk beter teen glyskuur, fyn erosie en hoër stelseldruk. Deur die durometer by die spesifieke deeltjieprofiel te pas, voorkom dit dat die materiaal voortydig skeur.
Operateurs moet dubbele bedreigingsomgewings navigeer waar chemiese blootstelling aan fisiese slytasie voldoen. Korrosiewe chemiese slurries wat sure, alkohole of oksiede bevat, reageer aggressief met elastomere. Chemiese blootstelling en uiterste pH-vlakke versnel afbraak indien die spesifieke poliuretaanformulering nie verenigbaar is nie. Fisiese skuur stroop chemies versagde lae weg, wat die spuitstuk vinnig vernietig. Die verifikasie van chemiese-skuursinergie verseker dat die materiaal beide bedreigings gelyktydig weerstaan.
Elastomere spuitpunte het strukturele beperkings onder hoë druk. Stelsel PSI en GPM vereistes moet ooreenstem met die treksterkte van die spesifieke poliuretaan formulering. Oormatige druk veroorsaak ballonvorming van materiaal, vervorming van die opening, of katastrofiese skeur. Ingenieurs moet die bedryfsdruk pas by die strukturele grense van die gevormde deel.
Fisiese grootte- en verbindingkonfigurasies vereis presiese kalibrasie. Veilige installasie vereis spesifieke verbindingstipes, insluitend standaard NPT/BSPT-drade, vinnige koppelstukke of flenstoebehore. Kalibrasieprotokolle verseker dat die fisiese spuitpuntspesifikasies perfek ooreenstem met bestaande stelselpompkurwes. Behoorlike belyning voorkom drukval en waarborg dat die beoogde vloeitempo die teikenoppervlak bereik.
Kom ons breek die durometer seleksieproses af. Die Shore A-skaal meet sagter, meer buigsame materiale. Die Shore D-skaal meet harder, meer rigiede plastiek. As jy 'n flodder met groot, gekartelde klippe pomp, dien 'n sagter 85A-poliuretaan soos 'n trampolien. Die klippe tref die binnemure en bons af sonder om die materiaal te sny. As jy 'n hoëspoedstroom fyn silikasand pomp, bied 'n harder 95A- of 60D-poliuretaan 'n gladder oppervlak wat die skuurpapier-effek van die glydeeltjies weerstaan.
Chemiese verenigbaarheid vereis 'n diep duik in die vloeibare samestelling. Poliuretaan kom in twee primêre chemiese families: poliëter en poliëster. Polieter-uretane hanteer water en vog besonder goed. Hulle weerstaan hidrolise, wat hulle perfek maak vir natwastoepassings. Polyester-uretane bied uitstekende weerstand teen olies, oplosmiddels en glyskuur, maar hulle breek vinnig af in warm water. U moet die korrekte basischemie spesifiseer voordat u die spuitstuk vorm.
Drukgraderings dikteer die wanddikte van die spuitpuntontwerp. 'n Dunwandige elastomeerspuitstuk sal uitsit soos 'n ballon onder 100 PSI druk. Hierdie uitbreiding verander die interne geometrie en ruïneer die spuitpatroon. Om dit te bekamp, verhoog vervaardigers die wanddikte of vorm die poliuretaan om 'n stewige metaalinsetsel. Die metaalinsetsel verskaf strukturele styfheid vir die drade, terwyl die poliuretaan die skuurslytasie by die opening hanteer.
Mynbou, aggregaatwas, sandverwerking en rookgasontzwaveling vereis hoogs gespesialiseerde toerusting. A flodder spuitspuitstuk vereis groot vrye deurgang ontwerpe. Vortex- of spiraalkonfigurasies voorkom interne verstopping van swaar deeltjiesladings. Hierdie oop interne geometrieë laat rotse, sand en dik slyk deur sonder om die vloeipad te oorbrug of te blokkeer.
Afwas, stofonderdrukking en oppervlakvoorbereiding maak gebruik van poliuretaan-spuitpunte in vibrerende sifting en was van industriële onderdele. Hierdie toepassings vereis streng dryfbeheer en spesifieke druppelgrootte klassifikasies. Fyn, medium, growwe en uiters growwe druppelkategorieë dikteer neerslagdoeltreffendheid. Behoorlike druppelgrootte maksimeer oppervlakbedekking terwyl omgewingsverdrywing in opelugverwerkingsfasiliteite tot die minimum beperk word.
Die evaluering van spuitpatrone en vloeistofdinamika verseker behoorlike bedekking. Platwaaierpatrone lewer 'n hoë-impak lineêre dekking vir vervoerbandwas. Volle keëlpatrone verskaf eenvormige verspreiding oor 'n sirkelvormige area, ideaal vir stofonderdrukking. Holkeëlpatrone atomiseer vloeistowwe doeltreffend vir gasskrop. Die teikenbedekkingsarea, impakvereistes en flodderviskositeit dikteer die finale patroonkeuse.
Wanneer jy 'n spuitkop vir 'n vibrerende skerm ontwerp, bepaal die oorvleueling van die spuitpatrone die wasdoeltreffendheid. As die spuitpunte oneweredig verslyt, hou die patrone op om te oorvleuel. Jy eindig met droë strepe op die skermdek, wat tot verblinding en verlore produksie lei. Poliuretaan handhaaf daardie kritieke oorvleueling vir maande in plaas van dae.
Rookgas-ontzwavelings (FGD) wassers bied 'n unieke uitdaging. Die kalksteen-mis wat gebruik word om swaeldioksied uit uitlaatgas te skrop, is hoogs skuur. Die spuitpunte sit in 'n massiewe toring en spuit voortdurend miljoene liter flodder. Die vervanging van hierdie spuitpunte vereis dat die hele kragsentrale afgeskakel word. Die gebruik van 'n hoogs duursame elastomeer verleng die looptyd tussen onderbrekings, hou die aanleg aanlyn en genereer krag.
Druppelgroottebeheer is baie belangrik in stofonderdrukking. As die druppels te groot is, val hulle reguit grond toe en verander die stof in modder. As die druppels te klein is, waai die wind hulle weg voordat hulle die stofbron tref. Jy benodig 'n spuitstuk wat 'n spesifieke mikrongrootte produseer en daardie grootte met verloop van tyd hou. Soos 'n metaalspuitstuk slyt, word die opening groter, en die druppels word groter. Poliuretaan sluit die druppelgrootte in deur die opening van die opening te weerstaan.
Standaard van die rak spuitpunte pas by baie algemene industriële toepassings. Spesifieke snellerpunte noodsaak egter persoonlike ingenieurswese. Herstel van erfenis of eie OEM-toerusting vereis dikwels unieke afmetings. Nie-standaard pyptoebehore en nou ruimtebeperkings vereis gespesialiseerde eksterne geometrieë. Veeleisende nie-standaard spuithoeke of hoogs spesifieke vloeiverspreidingsprofiele vereis ook pasgemaakte gietwerk.
Die prototipering en gereedskapproses volg 'n streng ingenieurstydlyn. A pasgemaakte poliuretaan-spuitstuk begin met presiese CAD-ontwerp. Ingenieurs gebruik eindige element-analise vir vloeistofdinamika om vloei-eienskappe te simuleer voordat staal gesny word. Vormskepping volg die goedgekeurde digitale modelle. Aanvanklike lopietoetsing bevestig dat die fisiese deel aan alle dimensionele toleransies en spuitpatroonvereistes voldoen.
Skaalbaarheid en volume oorwegings dikteer die verkrygingstrategie. Pasgemaakte gereedskap vereis 'n voorafbelegging. Operateurs moet die operasionele gelykbreekpunt analiseer. Die vermindering in onderhoudsfrekwensie, minder vervangingsonderdele en minimale operasionele stilstand regverdig gewoonlik die aanvanklike gereedskapskoste vir hoë-slytasie toepassings.
Baie ouer verwerkingsaanlegte werk op toerusting wat dekades gelede gebou is. Die oorspronklike toerustingvervaardigers bestaan dalk nie meer nie, of hulle het opgehou om die spesifieke spuitstawe te maak wat jy nodig het. Jy kan nie sommer 'n plaasvervanger van die rak af koop nie. Jy moet die bestaande onderdele reverse-engineer. Dit is waar persoonlike gietwerk skyn. Jy kan ’n verslete metaalspuitstuk neem, dit herontwerp vir beter vloei en dit in hoëgraadse poliuretaan giet.
Die gietproses maak voorsiening vir interne geometrieë wat onmoontlik is om uit soliede metaal te masjineer. Jy kan gladde, vee interne kurwes skep wat turbulensie en drukval verminder. Minder turbulensie beteken minder interne slytasie. Die vloeistof gly deur die mondstuk in plaas daarvan om in skerp gemasjineerde hoeke te slaan.
Wanneer u 'n pasgemaakte lopie evalueer, oorweeg die bondelgrootte. Om poliuretaan te giet, vereis 'n meestervorm. Die koste van die bewerking van daardie aluminium- of staalvorm word versprei oor die aantal onderdele wat u bestel. As jy net vyf spuitpunte benodig, sal die koste per eenheid hoog wees. As jy vyfhonderd spuitpunte benodig vir 'n massiewe skroptoring, word die gereedskapskoste weglaatbaar in vergelyking met die prestasiewinste.
Poliuretaan het streng termiese beperkings. Standaardformulerings werk veilig tussen 140 ° F tot 180 ° F (60 ° C tot 82 ° C). Die oorskryding van hierdie maksimum bedryfstemperature veroorsaak katastrofiese materiaalversagting en vinnige mislukking. Hoë hitte omgewings vereis onmiddellike verkoeling versagtings of gespesialiseerde hibriede polimeer formulerings om strukturele integriteit te handhaaf.
Installasiewringkrag het 'n direkte impak op pasintegriteit. Deur die elastomere drade te streng te trek, stroop of verwring die spuitpuntinlaat. Verwronge drade veroorsaak onmiddellike lekkasies en wanbelyning. Beste praktyke vir installasie vereis dat presiese wringkraglimiete gespesifiseer word. Die gebruik van metaalversterkte seskantbasisse wat direk in die poliuretaan gevorm is, bied stewige gryppunte vir moersleutels, wat skroefskade tydens installasie voorkom.
Stelselrommel hou 'n konstante bedreiging in vir vloeistofhanteringsnetwerke. An skuurbestande mondstuk hanteer opgeskorte skuurmiddels besonder goed. Oorgroot vreemde puin veroorsaak egter meganiese blokkasies, ongeag die materiaal. Die implementering van gepaste stroomop-sifters en behoorlike grootte filtrasiestelsels verhoed dat groot puin die spuitkop-opening bereik.
Kom ons kyk na temperatuurversakings in die veld. 'n Aanlegoperateur besluit om warm water deur 'n standaard poliuretaan-afspoelstelsel te laat loop om swaar ghries van 'n vervoerband skoon te maak. Die water bereik 200°F. Binne 'n uur word die spuitpunte sag, brei uit en blaas reg van die skroefdraadpype af. Die materiaal het nie misluk as gevolg van skuur nie; dit het misluk omdat die operateur die termiese grense geïgnoreer het. Kontroleer altyd die vloeistoftemperatuur voordat 'n elastomeer gespesifiseer word.
Skroefskade tydens installasie vind voortdurend plaas. Onderhoudspanne is gewoond daaraan om staalpype met swaar pypsleutels af te draai. As jy dieselfde krag op 'n plastiek- of uretaandraad toepas, sal jy dit dadelik afskeer. Jy moet jou spanne oplei om elastomere toebehore met die hand vas te trek en 'n wringkragsleutel vir finale sitplek te gebruik. Nog beter, spesifiseer spuitpunte met ingegote koper- of vlekvrye staaldraadinsetsels. Dit gee jou die slytasieweerstand van uretaan by die punt en die meganiese sterkte van metaal by die verbinding.
Filtrering voorkom katastrofiese verstopping. ’n Vortex-spuitstuk kan baie vaste stowwe verbygaan, maar dit kan nie ’n verdwaalde bout of ’n stuk hout wat in die slibtenk geval het, verbygaan nie. Wanneer 'n spuitpunt prop, neem die vloeistofsnelheid in die omliggende spuitpunte toe, wat hul slytasie versnel. Installeer mandjiefilters stroomop van die spuitkoppe. Grootteer die sifgaas om effens kleiner te wees as die maksimum vrye deurgang van jou kleinste mondstuk.
Poliuretaan spuitpunte lewer uitsonderlike betroubaarheid vir koue-tot-warm skuurvloeistoftoepassings. Hulle absorbeer kinetiese energie, weerstaan mikro-gouging, en handhaaf presiese opening geometrieë veel langer as rigiede metale. Sukses hang geheel en al af daarvan om die stelselparameters met die materiaal se fisiese perke te pas.
Volg 'n streng evalueringsproses vir kortlys. Verifieer vloeistoftemperatuur, chemiese profiel en vaste deeltjiesgrootte. Bereken bedryfsdruk, teiken druppelgrootte en spuitpatroonvereistes. Bepaal of 'n standaard-van-die-rak-model voldoende is of as persoonlike ingenieurswese nodig is.
A: Poliuretaan lewer tipies 'n 3x tot 10x lewensduurvermenigvuldiger oor standaardstaal. Die presiese lewensduur hang baie af van deeltjiesnelheid, deeltjieskerpte en algehele flodderkonsentrasie. Elastomere absorbeer die impakenergie wat gewoonlik stywe metale afbreek en erodeer.
A: Standaard termiese limiete wissel van 140°F tot 180°F (60°C tot 82°C). Verhoogde temperature versag die materiaal, wat sy durometer en slytweerstand drasties verminder. Die oorskryding van hierdie perke lei tot strukturele vervorming en vinnige openingsfout.
A: Skuurweerstand waarborg nie chemiese weerstand nie. Poliuretaan hanteer baie olies, alkohole en sagte sure effektief. Sterk sure, basisse of ketone vereis egter gespesialiseerde ester- of eter-gebaseerde formulerings. Verifieer altyd chemiese verenigbaarheid voor installasie.
A: Hierdie spuitpunte bedien swaar nywerheidsektore wat gesuspendeerde vastestowwe hanteer. Kerntoepassings sluit in mynboubedrywighede, steenkoolvoorbereiding, aggregaatwas, sandproduksie en besoedelingsbeheerstelsels soos rookgasontzwavelingswassers.
A: Pasgemaakte ingenieurswese is nodig wanneer ons te doen het met nie-standaard monteerkonfigurasies, stywe toerustingkoeverte wat unieke spuithoeke benodig, of wanneer gestaakde eie OEM-onderdele wat nie meer kommersieel beskikbaar is nie, vervang word.
A: Ja. Erosie van die opening vergroot en vervorm die spuitkopopening fisies. Dit lei tot groter, nie-eenvormige druppels, aansienlike verlies aan stelseldruk, patroonstrepe en verhoogde omgewingsverdrywing as gevolg van swak vloeistofatomisering.


