

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-09 Origen: Sitio


La rápida degradación de las boquillas en el manejo de fluidos industriales crea una enorme pérdida financiera en las operaciones de la planta. Los ciclos de reemplazo constantes, las paradas inesperadas de las líneas y la pérdida de tiempo de producción reducen rápidamente los presupuestos de mantenimiento. Cuando se bombean fluidos abrasivos, partículas afiladas y lodos pesados, las boquillas estándar de metal o plástico rígido fallan rápidamente. Este fallo del material destruye la geometría del orificio interno. Le siguen de cerca patrones de pulverización distorsionados, cobertura desigual y una grave ineficiencia del sistema.
Los elastómeros diseñados proporcionan una solución definitiva para entornos de alto desgaste. El poliuretano absorbe y desvía la energía cinética de las partículas sólidas, manteniendo dimensiones precisas del orificio por mucho más tiempo que los materiales tradicionales. Establecer un marco de ingeniería integral ayuda a los operadores a evaluar y especificar el método correcto. Boquillas de pulverización de poliuretano para demandas operativas específicas. Comprender las clasificaciones de durómetro, la compatibilidad química y la dinámica de fluidos garantiza el máximo tiempo de actividad del sistema y una precisión de pulverización constante en toda su línea de procesamiento.
Un despliegue exitoso de la boquilla en condiciones abrasivas requiere caudales constantes, ángulos de pulverización mantenidos, control de deriva y tiempo máximo de actividad del sistema. Los materiales tradicionales luchan por cumplir estos criterios cuando se procesan lodos pesados. El acero inoxidable, el latón endurecido y la cerámica estructural sufren microabrasiones y desconchones. Los metales rígidos no pueden absorber la energía cinética de las partículas afiladas. En cambio, el material se erosiona lentamente bajo la constante fricción deslizante y el impacto directo.
El poliuretano presenta un mecanismo de desgaste completamente diferente. Los elastómeros absorben y disipan la energía cinética de las partículas abrasivas. El material cede ligeramente tras el impacto y vuelve a su forma original. Esta resiliencia evita las microperforaciones que destruyen los orificios metálicos. Como resultado, un La boquilla pulverizadora de poliuretano mantiene sus dimensiones físicas precisas mucho más tiempo.
El desgaste de la boquilla altera directamente la geometría del orificio con el tiempo. Los orificios agrandados o asimétricos provocan caídas de presión, distribución distorsionada del líquido y mala consistencia del tamaño de las gotas. La mala consistencia de las gotas provoca una pulverización excesiva o insuficiente. El poliuretano evita esta degradación del rendimiento. La selección de este elastómero de ingeniería equilibra los requisitos iniciales del material con una mayor longevidad y un rendimiento de alta precisión.
Para comprender la brecha de rendimiento, debemos observar cómo los diferentes materiales soportan tipos específicos de desgaste. La abrasión por impacto ocurre cuando las partículas golpean la superficie en ángulos pronunciados. La abrasión por deslizamiento ocurre cuando las partículas raspan las paredes internas de la boquilla. El poliuretano se destaca en el manejo de ambos, siempre que seleccione la formulación correcta.
| Tipo de material | Impacto Resistencia a la abrasión | Resistencia a la abrasión deslizante | Mecanismo de falla |
|---|---|---|---|
| Acero inoxidable (316) | Moderado | Bajo | Microranurado y rápida expansión del orificio. |
| Latón endurecido | Bajo | Bajo | Severa erosión y distorsión del patrón. |
| Cerámica de alúmina | Bajo | Alto | Fracturamiento frágil y craqueo catastrófico |
| Poliuretano (elastómero) | Alto | Alto | Degradación térmica o hinchazón química. |
Cuando se ejecuta una planta de lavado de arena o una instalación de procesamiento de minerales, la velocidad del fluido dentro de la red de tuberías acelera exponencialmente la tasa de desgaste. Una boquilla de acero estándar puede mantener su patrón de pulverización durante algunas semanas. Después de eso, se lavan las paletas internas y el orificio de salida. La bomba continúa empujando fluido, pero el patrón de rociado colapsa y forma una corriente sólida. Esto desperdicia agua y no limpia el agregado.
Cambiar a un elastómero cambia por completo el programa de mantenimiento. La naturaleza flexible de la matriz polimérica le permite recibir golpes de cuarzo, sílice y polvo de carbón sin perder su forma. Obtendrá tamaños de gotas consistentes, lo que significa que sus sistemas de supresión de polvo en realidad suprimen el polvo en lugar de simplemente inundar la cinta transportadora.
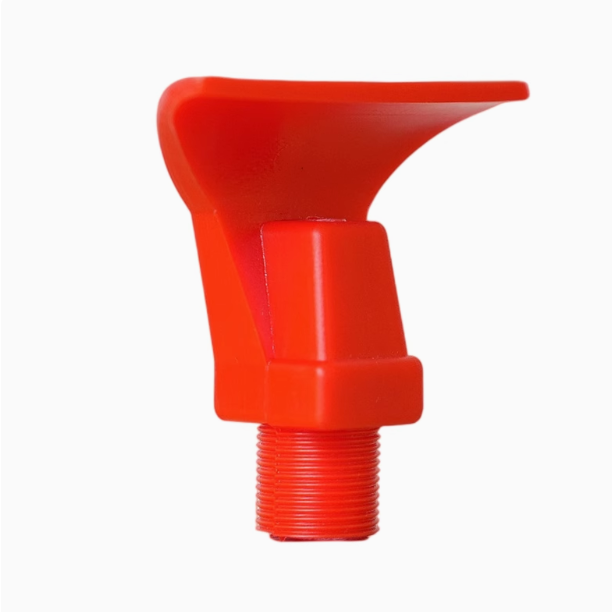
La elección de la dureza Shore correcta determina el rendimiento en el campo. Las opciones de durómetro suelen oscilar entre 80A y 70D. Los uretanos más blandos ofrecen una alta resiliencia. Se destacan por absorber impactos de partículas grandes y contundentes en el procesamiento de agregados pesados. Los uretanos más duros funcionan mejor contra la abrasión por deslizamiento, la erosión fina y las presiones más altas del sistema. Hacer coincidir el durómetro con el perfil de partículas específico evita el desgarro prematuro del material.
Los operadores deben navegar en entornos de doble amenaza donde la exposición química se combina con el desgaste físico. Las lechadas químicas corrosivas que contienen ácidos, alcoholes u óxidos interactúan agresivamente con los elastómeros. La exposición química y los niveles extremos de pH aceleran la degradación si la formulación específica de poliuretano carece de compatibilidad. La abrasión física elimina las capas suavizadas químicamente, destruyendo rápidamente la boquilla. Verificar la sinergia de abrasión química garantiza que el material resista ambas amenazas simultáneamente.
Las boquillas elastoméricas poseen limitaciones estructurales bajo alta presión. Los requisitos de PSI y GPM del sistema deben alinearse con la resistencia a la tracción de la formulación de poliuretano específica. Una presión excesiva provoca que el material se infle, se distorsione el orificio o se rompa catastróficamente. Los ingenieros deben hacer coincidir la presión de funcionamiento con los límites estructurales de la pieza moldeada.
El tamaño físico y las configuraciones de conexión exigen una calibración precisa. La instalación segura requiere tipos de conexión específicos, incluidas roscas estándar NPT/BSPT, acoplamientos de conexión rápida o accesorios embridados. Los protocolos de calibración garantizan que las especificaciones físicas de las boquillas se alineen perfectamente con las curvas de bomba del sistema existente. La alineación adecuada evita caídas de presión y garantiza que el caudal previsto llegue a la superficie objetivo.
Analicemos el proceso de selección del durómetro. La escala Shore A mide materiales más blandos y flexibles. La escala Shore D mide plásticos más duros y rígidos. Si bombea lodo con rocas grandes y dentadas, un poliuretano 85A más blando actúa como un trampolín. Las rocas golpean las paredes internas y rebotan sin cortar el material. Si bombea una corriente de arena de sílice fina a alta velocidad, un poliuretano más duro 95A o 60D proporciona una superficie más resbaladiza que resiste el efecto del papel de lija de las partículas deslizantes.
La compatibilidad química requiere una inmersión profunda en la composición fluida. El poliuretano viene en dos familias químicas principales: poliéter y poliéster. Los poliéter uretanos manejan excepcionalmente bien el agua y la humedad. Resisten la hidrólisis, lo que los hace perfectos para aplicaciones de lavado húmedo. Los uretanos de poliéster ofrecen una resistencia superior a los aceites, los disolventes y la abrasión por deslizamiento, pero se descomponen rápidamente en agua caliente. Debe especificar la química base correcta antes de moldear la boquilla.
Los valores de presión dictan el espesor de la pared del diseño de la boquilla. Una boquilla de elastómero de paredes delgadas se expandirá como un globo bajo una presión de 100 PSI. Esta expansión cambia la geometría interna y arruina el patrón de aspersión. Para combatir esto, los fabricantes aumentan el espesor de la pared o moldean el poliuretano alrededor de un inserto metálico rígido. El inserto de metal proporciona rigidez estructural a las roscas, mientras que el poliuretano soporta el desgaste abrasivo en el orificio.
La minería, el lavado de agregados, el procesamiento de arena y la desulfuración de gases de combustión exigen equipos altamente especializados. A La boquilla rociadora de lodo requiere diseños grandes y de paso libre. Las configuraciones de vórtice o espiral evitan la obstrucción interna debido a cargas de partículas pesadas. Estas geometrías internas abiertas permiten el paso de rocas, arena y lodos espesos sin formar puentes ni bloquear el camino del flujo.
El lavado, la supresión de polvo y la preparación de superficies utilizan boquillas de poliuretano en el cribado vibratorio y el lavado de piezas industriales. Estas aplicaciones requieren un control estricto de la deriva y clasificaciones específicas del tamaño de las gotas. Las categorías de gotas finas, medianas, gruesas y extremadamente gruesas dictan la eficiencia de la deposición. El tamaño adecuado de las gotas maximiza la cobertura de la superficie y al mismo tiempo minimiza la deriva ambiental en las instalaciones de procesamiento al aire libre.
La evaluación de los patrones de pulverización y la dinámica de fluidos garantiza una cobertura adecuada. Los patrones de abanico plano brindan una cobertura lineal de alto impacto para el lavado de cintas transportadoras. Los patrones de cono lleno proporcionan una distribución uniforme sobre un área circular, ideal para la supresión del polvo. Los patrones de conos huecos atomizan fluidos de manera eficiente para la depuración de gases. El área de cobertura objetivo, los requisitos de impacto y la viscosidad de la lechada dictan la selección del patrón final.
Cuando se diseña un cabezal rociador para una criba vibratoria, la superposición de los patrones de rociado determina la eficiencia del lavado. Si las boquillas se desgastan de manera desigual, los patrones dejan de superponerse. Terminará con rayas secas en la plataforma de la pantalla, lo que provoca ceguera y pérdida de producción. El poliuretano mantiene esa superposición crítica durante meses en lugar de días.
Los depuradores de desulfuración de gases de combustión (FGD) presentan un desafío único. La lechada de piedra caliza utilizada para eliminar el dióxido de azufre de los gases de escape es muy abrasiva. Las boquillas se encuentran dentro de una enorme torre y rocían millones de galones de lodo continuamente. Reemplazar estas boquillas requiere apagar toda la planta de energía. El uso de un elastómero altamente duradero extiende el tiempo de funcionamiento entre cortes, manteniendo la planta en línea y generando energía.
El control del tamaño de las gotas es de gran importancia en la supresión del polvo. Si las gotas son demasiado grandes, caen directamente al suelo y convierten el polvo en barro. Si las gotas son demasiado pequeñas, el viento las arrastra antes de que lleguen a la fuente de polvo. Necesita una boquilla que produzca un tamaño de micras específico y mantenga ese tamaño con el tiempo. A medida que se desgasta una boquilla de metal, el orificio se hace más grande y las gotas se hacen más grandes. El poliuretano bloquea el tamaño de la gota resistiendo la expansión del orificio.
Las boquillas estándar disponibles en el mercado se adaptan a muchas aplicaciones industriales comunes. Sin embargo, los puntos desencadenantes específicos requieren una ingeniería personalizada. La modernización de equipos OEM heredados o propietarios a menudo requiere dimensiones únicas. Los accesorios de tubería no estándar y las limitaciones de espacio exigen geometrías externas especializadas. Los ángulos de pulverización no estándar exigentes o los perfiles de distribución de flujo altamente específicos también requieren un moldeado personalizado.
El proceso de creación de prototipos y herramientas sigue un estricto cronograma de ingeniería. A La boquilla de poliuretano personalizada comienza con un diseño CAD preciso. Los ingenieros utilizan el análisis de elementos finitos en dinámica de fluidos para simular las características del flujo antes de cortar acero. La creación de moldes sigue los modelos digitales aprobados. La prueba de ejecución inicial verifica que la pieza física cumpla con todas las tolerancias dimensionales y requisitos del patrón de pulverización.
Las consideraciones de escalabilidad y volumen dictan la estrategia de adquisiciones. Las herramientas personalizadas requieren una inversión inicial. Los operadores deben analizar el punto de equilibrio operativo. La reducción de la frecuencia de mantenimiento, el menor número de piezas de repuesto y el tiempo de inactividad operativo minimizado normalmente justifican los costos iniciales de herramientas para aplicaciones de alto desgaste.
Muchas plantas de procesamiento más antiguas funcionan con equipos construidos hace décadas. Es posible que los fabricantes de equipos originales ya no existan o que hayan dejado de fabricar las barras rociadoras específicas que necesita. No se puede simplemente comprar un reemplazo listo para usar. Tienes que aplicar ingeniería inversa a las piezas existentes. Aquí es donde brillan las molduras personalizadas. Puede tomar una boquilla de metal desgastada, rediseñarla para mejorar el flujo y fundirla en poliuretano de alta calidad.
El proceso de moldeo permite geometrías internas que son imposibles de mecanizar a partir de metal sólido. Puede crear curvas internas suaves y amplias que reducen la turbulencia y las caídas de presión. Menos turbulencia significa menos desgaste interno. El fluido se desliza a través de la boquilla en lugar de golpear las esquinas mecanizadas afiladas.
Al evaluar una ejecución personalizada, considere el tamaño del lote. Verter poliuretano requiere un molde maestro. El costo de mecanizar ese molde de aluminio o acero se distribuye entre la cantidad de piezas que solicita. Si sólo necesitas cinco boquillas, el coste por unidad será elevado. Si necesita quinientas boquillas para una enorme torre depuradora, el costo de las herramientas se vuelve insignificante en comparación con las ganancias de rendimiento.
El poliuretano posee estrictas limitaciones térmicas. Las formulaciones estándar funcionan de forma segura entre 140 °F y 180 °F (60 °C a 82 °C). Exceder estas temperaturas máximas de funcionamiento provoca un ablandamiento catastrófico del material y una falla rápida. Los entornos con altas temperaturas requieren mitigaciones de enfriamiento inmediatas o formulaciones de polímeros híbridos especializados para mantener la integridad estructural.
El torque de instalación afecta directamente la integridad del accesorio. Apretar demasiado los hilos elastoméricos daña o distorsiona la entrada de la boquilla. Las roscas distorsionadas provocan fugas y desalineación inmediata. Las mejores prácticas de instalación requieren especificar límites de torsión exactos. La utilización de bases hexagonales reforzadas con metal moldeadas directamente en el poliuretano proporciona puntos de agarre rígidos para las llaves, evitando daños en las roscas durante la instalación.
Los desechos del sistema representan una amenaza constante para las redes de manejo de fluidos. Un La boquilla resistente a la abrasión maneja excepcionalmente bien los abrasivos en suspensión. Sin embargo, los desechos extraños de gran tamaño provocan bloqueos mecánicos independientemente del material. La implementación de filtros aguas arriba adecuados y sistemas de filtración del tamaño adecuado evita que grandes residuos lleguen al orificio de la boquilla.
Veamos las fallas de temperatura en el campo. Un operador de planta decide hacer pasar agua caliente a través de un sistema de lavado de poliuretano estándar para limpiar la grasa pesada de un transportador. El agua alcanza los 200°F. En una hora, las boquillas se ablandan, se expanden y se desprenden de los tubos roscados. El material no falló por abrasión; Falló porque el operador ignoró los límites térmicos. Siempre verifique la temperatura del fluido antes de especificar un elastómero.
El daño a los hilos durante la instalación ocurre constantemente. Los equipos de mantenimiento están acostumbrados a bajar tubos de acero con llaves para tubos pesadas. Si aplica esa misma fuerza a un hilo de plástico o uretano, lo cortará de inmediato. Debe capacitar a sus cuadrillas para apretar manualmente los accesorios elastoméricos y utilizar una llave dinamométrica para el asentamiento final. Mejor aún, especifique boquillas con inserciones roscadas de latón moldeado o acero inoxidable. Esto le brinda la resistencia al desgaste del uretano en la punta y la resistencia mecánica del metal en la conexión.
La filtración evita obstrucciones catastróficas. Una boquilla de vórtice puede pasar muchos sólidos, pero no puede pasar un perno perdido o un trozo de madera que haya caído en el tanque de lodo. Cuando una boquilla se obstruye, la velocidad del fluido en las boquillas circundantes aumenta, acelerando su desgaste. Instale filtros de cesta aguas arriba de los cabezales de aspersión. Dimensione la malla del colador para que sea ligeramente más pequeña que el paso libre máximo de su boquilla más pequeña.
Las boquillas pulverizadoras de poliuretano ofrecen una confiabilidad excepcional para aplicaciones de fluidos abrasivos de frío a caliente. Absorben energía cinética, resisten microdesgarros y mantienen geometrías de orificios precisas durante mucho más tiempo que los metales rígidos. El éxito depende enteramente de hacer coincidir los parámetros del sistema con los límites físicos del material.
Siga un estricto proceso de evaluación para la preselección. Verifique la temperatura del fluido, el perfil químico y el tamaño de las partículas sólidas. Calcule la presión de funcionamiento, el tamaño de gota objetivo y los requisitos del patrón de pulverización. Determine si un modelo estándar disponible en el mercado es suficiente o si se requiere ingeniería personalizada.
R: El poliuretano normalmente ofrece un multiplicador de vida útil de 3 a 10 veces más que el acero estándar. La longevidad exacta depende en gran medida de la velocidad de las partículas, su nitidez y la concentración general de la suspensión. Los elastómeros absorben la energía del impacto que normalmente astilla y erosiona los metales rígidos.
R: Los límites térmicos estándar varían de 140 °F a 180 °F (60 °C a 82 °C). Las temperaturas elevadas ablandan el material, reduciendo drásticamente su durómetro y su resistencia al desgaste. Exceder estos límites conduce a una distorsión estructural y una rápida falla del orificio.
R: La resistencia abrasiva no garantiza la resistencia química. El poliuretano maneja eficazmente muchos aceites, alcoholes y ácidos suaves. Sin embargo, los ácidos, bases o cetonas fuertes requieren formulaciones especializadas a base de ésteres o éteres. Siempre verifique la compatibilidad química antes de la instalación.
R: Estas boquillas sirven para sectores industriales pesados que manejan sólidos suspendidos. Las aplicaciones principales incluyen operaciones mineras, preparación de carbón, lavado de agregados, producción de arena y sistemas de control de la contaminación, como depuradores de desulfuración de gases de combustión.
R: La ingeniería personalizada es necesaria cuando se trata de configuraciones de montaje no estándar, espacios reducidos de equipos que requieren ángulos de pulverización únicos o cuando se reemplazan piezas OEM patentadas descontinuadas que ya no están disponibles comercialmente.
R: Sí. La erosión del orificio agranda físicamente y distorsiona la abertura de la boquilla. Esto conduce a gotas más grandes y no uniformes, una pérdida significativa de presión del sistema, rayas en el patrón y una mayor deriva ambiental debido a una atomización deficiente del fluido.


