

Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-07-09 Паходжанне: Сайт


Хуткая дэградацыя соплаў пры апрацоўцы прамысловых вадкасцяў стварае масавыя фінансавыя страты працы прадпрыемства. Пастаянныя цыклы замены, нечаканыя адключэнні лініі і страта часу вытворчасці хутка з'ядаюць бюджэты на тэхнічнае абслугоўванне. Калі вы перапампоўваеце абразіўныя вадкасці, вострыя часціцы і цяжкія шламы, стандартныя металічныя або цвёрдыя пластыкавыя фарсункі хутка выходзяць з ладу. Гэтая няспраўнасць матэрыялу разбурае ўнутраную геаметрыю адтуліны. Скажоныя схемы распылення, нераўнамернае пакрыццё і сур'ёзная неэфектыўнасць сістэмы ідуць за імі.
Распрацаваныя эластамеры забяспечваюць дакладнае рашэнне для асяроддзяў з высокім зносам. Паліурэтана паглынае і адхіляе кінэтычную энергію ад цвёрдых часціц, захоўваючы дакладныя памеры адтулін значна даўжэй, чым традыцыйныя матэрыялы. Стварэнне ўсёабдымнай інжынернай базы дапамагае аператарам ацэньваць і ўказваць правільныя Поліўрэтанавыя распыляльныя асадкі для асаблівых эксплуатацыйных патрабаванняў. Разуменне паказчыкаў дурометра, хімічнай сумяшчальнасці і дынамікі вадкасці гарантуе максімальны час бесперабойнай працы сістэмы і нязменную дакладнасць распылення на ўсёй тэхналагічнай лініі.
Паспяховае разгортванне сопла ў абразіўных умовах патрабуе пастаяннай хуткасці патоку, захавання вуглоў распылення, кантролю дрэйфу і максімальнага часу бесперабойнай працы сістэмы. Традыцыйныя матэрыялы з цяжкасцю адпавядаюць гэтым крытэрам пры апрацоўцы цяжкіх завісяў. Нержавеючая сталь, загартаваная латунь і канструкцыйная кераміка падвяргаюцца микроистираниям і сколам. Цвёрдыя металы не могуць паглынаць кінэтычную энергію вострых часціц. Замест гэтага матэрыял павольна размываецца пад пастаянным трэннем слізгацення і прамым ударам.
Паліурэтана ўяўляе зусім іншы механізм зносу. Эластомеры паглынаюць і рассейваюць кінэтычную энергію абразіўных часціц. Пры ўдары матэрыял трохі паддаецца і вяртае першапачатковую форму. Такая ўстойлівасць прадухіляе мікрастрачванні, якія разбураюць металічныя адтуліны. У выніку а паліурэтанавая распыляльная насадка захоўвае свае дакладныя фізічныя памеры значна даўжэй.
Знос сопла непасрэдна змяняе геаметрыю адтуліны з часам. Павялічаныя або асіметрычныя адтуліны прыводзяць да падзення ціску, скажонага размеркавання вадкасці і дрэннай кансістэнцыі памеру кропель. Дрэнная кансістэнцыя кропель выклікае моцнае празмернае або недастатковае распыленне. Паліурэтана прадухіляе пагаршэнне характарыстык. Выбар гэтага распрацаванага эластамера ўраўнаважвае першапачатковыя патрабаванні да матэрыялу з працяглым тэрмінам службы і высокай дакладнасцю выканання.
Каб зразумець разрыў у прадукцыйнасці, мы павінны паглядзець, як розныя матэрыялы спраўляюцца з пэўнымі відамі зносу. Ударнае ізаляцыі адбываецца, калі часціцы сутыкаюцца з паверхняй пад стромкімі вугламі. Слізгальнае сціранне адбываецца, калі часціцы саскрабаюць па ўнутраных сценках сопла. Паліурэтана выдатна спраўляецца з абодвума пры ўмове, што вы вылучыце правільны склад.
| Тып матэрыялу | Ўстойлівасць да ізаляцыі | пры слізгаценні Устойлівасць да ізаляцыі | Механізм адмовы |
|---|---|---|---|
| Нержавеючая сталь (316) | Умераны | Нізкі | Мікрастрожка і хуткае пашырэнне адтуліны |
| Загартаваная латунь | Нізкі | Нізкі | Моцная эрозія і скажэнне малюнка |
| Гліназёмная кераміка | Нізкі | Высокі | Крохкі разрыў і катастрафічнае парэпанне |
| паліурэтана (эластамер) | Высокі | Высокі | Тэрмічная дэградацыя або хімічнае набраканне |
Калі вы працуеце на заводзе па прамыванні пяску або аб'екце па перапрацоўцы карысных выкапняў, хуткасць вадкасці ў трубаправодзе экспанентна паскарае хуткасць зносу. Стандартная сталёвая насадка можа захоўваць распыленне на працягу некалькіх тыдняў. Пасля гэтага прамываюцца ўнутраныя лопасці і выхадны адтуліну. Помпа працягвае выштурхоўваць вадкасць, але малюнак распылення згортваецца ў суцэльны струмень. Гэта марнуе ваду і не дазваляе ачысціць запаўняльнік.
Пераход на эластамер цалкам змяняе графік тэхнічнага абслугоўвання. Гнуткая прырода палімернай матрыцы дазваляе ёй збіваць кварц, дыяксід крэмнія і вугальны пыл, не губляючы сваёй формы. Вы атрымліваеце нязменныя памеры кропель, а гэта значыць, што вашы сістэмы пылападушэння фактычна душаць пыл, а не проста заліваюць канвеер.
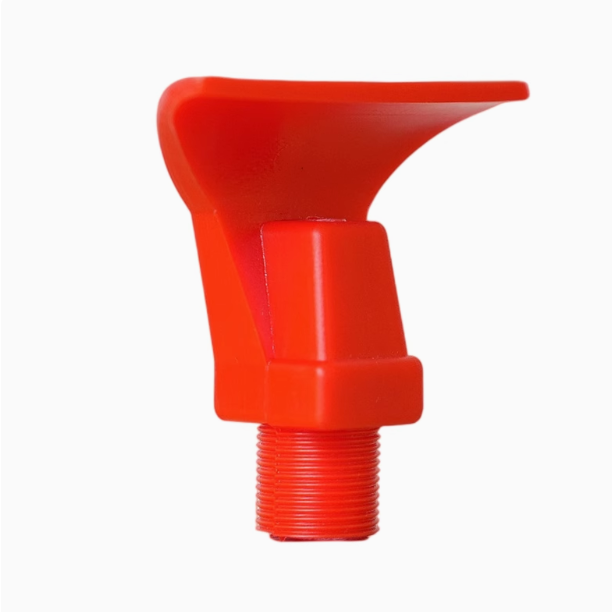
Выбар правільнай цвёрдасці па Шору вызначае палявыя характарыстыкі. Варыянты дурометра звычайна вар'іруюцца ад 80A да 70D. Больш мяккія урэтаны забяспечваюць высокую эластычнасць. Яны выдатна спраўляюцца з паглынаннем буйных тупых часціц пры апрацоўцы цяжкіх запаўняльнікаў. Больш цвёрдыя урэтаны лепш супрацьстаяць слізгальнаму ізаляцыі, дробнай эрозіі і больш высокаму ціску ў сістэме. Падбор дурометра да канкрэтнага профілю часціц прадухіляе заўчаснае разрыў матэрыялу.
Аператары павінны арыентавацца ў асяроддзях падвойнай пагрозы, дзе хімічнае ўздзеянне сустракаецца з фізічным зносам. Каразійныя хімічныя завісі, якія змяшчаюць кіслоты, спірты або аксіды, агрэсіўна ўзаемадзейнічаюць з эластамерамі. Хімічнае ўздзеянне і экстрэмальныя ўзроўні pH паскараюць дэградацыю, калі канкрэтны поліўрэтанавы склад не сумяшчальны. Фізічнае ізаляцыі выдаляе хімічна размякчаныя пласты, хутка разбураючы сопла. Праверка сінэргіі хімічнага ізаляцыі гарантуе, што матэрыял супрацьстаіць абедзвюм пагрозам адначасова.
Эластамерныя асадкі маюць структурныя абмежаванні пры высокім ціску. Сістэмныя патрабаванні PSI і GPM павінны адпавядаць трываласці на разрыў канкрэтнага поліўрэтанавага складу. Празмерны ціск выклікае раздзіманне матэрыялу, скажэнне адтуліны або катастрафічны разрыў. Інжынеры павінны супаставіць працоўны ціск з канструктыўнымі межамі фармованай дэталі.
Фізічныя памеры і канфігурацыі злучэння патрабуюць дакладнай каліброўкі. Бяспечная ўстаноўка патрабуе пэўных тыпаў злучэнняў, уключаючы стандартную разьбу NPT/BSPT, хутказлучальныя муфты або фланцавыя фітынгі. Пратаколы каліброўкі гарантуюць, што фізічныя характарыстыкі сопла ідэальна супадаюць з існуючымі крывымі помпаў сістэмы. Правільнае выраўноўванне прадухіляе падзенне ціску і гарантуе дасягненне запланаванай хуткасці патоку мэтавай паверхні.
Разбяром працэс выбару дурометра. Шкала Shore A вымярае больш мяккія і гнуткія матэрыялы. Шкала Шора D вымярае больш цвёрдыя і больш жорсткія пластыкі. Калі вы перапампоўваеце суспензію з буйнымі няроўнымі камянямі, больш мяккі паліурэтана 85A дзейнічае як батут. Камяні б'юцца аб унутраныя сцены і адскокваюць, не разразаючы матэрыял. Калі вы перапампоўваеце высакахуткасны струмень дробнага кварцавага пяску, больш цвёрды паліурэтана 95A або 60D забяспечвае гладкую паверхню, якая супрацьстаіць эфекту наждачнай паперы ад слізгальных часціц.
Хімічная сумяшчальнасць патрабуе глыбокага паглыблення ў вадкі макіяж. Паліурэтана бывае двух асноўных хімічных сямействаў: поліэфір і поліэстэр. Поліэфірурэтаны выключна добра спраўляюцца з вадой і вільгаццю. Яны супрацьстаяць гідролізу, што робіць іх ідэальнымі для вільготных мыццяў. Поліэфірныя урэтаны забяспечваюць выдатную ўстойлівасць да алеяў, растваральнікаў і слізгальнага ізаляцыі, але яны хутка руйнуюцца ў гарачай вадзе. Вы павінны ўказаць правільны хімічны склад асновы перад фармоўкай сопла.
Намінальныя паказчыкі ціску вызначаюць таўшчыню сценкі канструкцыі сопла. Танкасценная эластамерная насадка будзе пашырацца як паветраны шар пад ціскам 100 PSI. Гэта пашырэнне змяняе ўнутраную геаметрыю і разбурае малюнак распылення. Каб змагацца з гэтым, вытворцы павялічваюць таўшчыню сценкі або фармуюць паліурэтана вакол жорсткай металічнай устаўкі. Металічная ўстаўка забяспечвае структурную калянасць разьбы, у той час як паліурэтана спраўляецца з абразіўным зносам на адтуліне.
Для здабычы карысных выкапняў, прамывання запаўняльнікаў, апрацоўкі пяску і ачысткі дымавых газаў патрабуецца вузкаспецыялізаванае абсталяванне. А сопла для распылення суспензіі патрабуе вялікіх канструкцый са свабодным праходам. Віхравая або спіральная канфігурацыі прадухіляюць унутранае закаркаванне ад цяжкіх нагрузак часціцамі. Гэтыя адкрытыя ўнутраныя геаметрыі дазваляюць камяням, пяску і тоўстаму глею праходзіць праз іх, не перакрываючы і не перакрываючы шлях патоку.
Прамыванне, пылападушэнне і падрыхтоўка паверхні выкарыстоўваюць паліурэтанавыя асадкі для вібрацыйнага прасейвання і мыцця прамысловых дэталяў. Гэтыя прыкладанні патрабуюць строгага кантролю дрэйфу і спецыяльнай класіфікацыі памераў кропель. Катэгорыі дробных, сярэдніх, буйных і вельмі буйных кропель вызначаюць эфектыўнасць нанясення. Правільны памер кропель павялічвае ахоп паверхні, адначасова мінімізуючы дрэйф навакольнага асяроддзя на апрацоўчых прадпрыемствах пад адкрытым небам.
Ацэнка схемы распылення і дынамікі вадкасці забяспечвае належнае пакрыццё. Плоскія вееры забяспечваюць моцнае лінейнае пакрыццё для канвеернай мыйкі. Поўны конус забяспечвае раўнамернае размеркаванне па круглай плошчы, што ідэальна падыходзіць для падаўлення пылу. Полыя конусы эфектыўна распыляюць вадкасці для ачысткі газаў. Мэтавая зона пакрыцця, патрабаванні да ўздзеяння і глейкасць суспензіі вызначаюць канчатковы выбар малюнка.
Калі вы распрацоўваеце распыляльны калектар для вібрасіта, перакрыцце распыленняў вызначае эфектыўнасць мыцця. Калі асадкі зношваюцца нераўнамерна, выкрайкі перастаюць накладвацца. У канчатковым выніку на экране з'яўляюцца сухія палосы, што прыводзіць да асляплення і страты вытворчасці. Паліурэтана захоўвае гэта крытычна важнае перакрыцце месяцамі, а не днямі.
Скруберы ачысткі дымавых газаў (ДДГ) уяўляюць сабой унікальную праблему. Вапняковая суспензія, якая выкарыстоўваецца для ачысткі дыяксіду серы з выхлапных газаў, вельмі абразіўная. Сопла знаходзяцца ўнутры масіўнай вежы, бесперапынна распыляючы мільёны галонаў шламу. Замена гэтых фарсунак патрабуе адключэння ўсёй электрастанцыі. Выкарыстанне вельмі трывалага эластамера павялічвае час працы паміж адключэннямі, падтрымліваючы станцыю онлайн і выпрацоўваючы энергію.
Кантроль памеру кропель мае вялікае значэнне для падаўлення пылу. Калі кроплі занадта вялікія, яны падаюць проста на зямлю і ператвараюць пыл у бруд. Калі кроплі занадта малыя, вецер іх разносіць, перш чым яны патрапяць на крыніцу пылу. Вам патрэбна насадка, якая стварае пэўны мікронны памер і ўтрымлівае гэты памер на працягу доўгага часу. Калі металічная насадка зношваецца, адтуліна павялічваецца, а кроплі становяцца больш. Паліурэтана фіксуе памер кроплі, супраціўляючыся пашырэнню адтуліны.
Стандартныя стандартныя асадкі падыходзяць для многіх звычайных прамысловых прымянення. Тым не менш, пэўныя трыгерныя кропкі патрабуюць індывідуальнай распрацоўкі. Мадэрнізацыя старога або ўласнага абсталявання OEM часта патрабуе унікальных памераў. Нестандартныя трубаправодныя фітынгі і абмежаваная прастора патрабуюць спецыяльнай вонкавай геаметрыі. Патрабуючыя нестандартныя куты распылення або вузкаспецыфічныя профілі размеркавання патоку таксама патрабуюць індывідуальнага фармавання.
Працэс стварэння прататыпаў і інструментаў адпавядае строгім інжынерным графікам. А нестандартная поліўрэтанавая насадка пачынаецца з дакладнага дызайну САПР. Інжынеры выкарыстоўваюць аналіз канечных элементаў для дынамікі вадкасці для мадэлявання характарыстык патоку перад рэзкай сталі. Стварэнне прэс-формаў адпавядае зацверджаным лічбавым мадэлям. Першапачатковае тэставанне правярае, што фізічная частка адпавядае ўсім допускам памераў і патрабаванням да распылення.
Меркаванні маштабаванасці і аб'ёму вызначаюць стратэгію закупак. Індывідуальныя інструменты патрабуюць авансавых укладанняў. Аператары павінны прааналізаваць аператыўную кропку бясстратнасці. Зніжэнне частаты тэхнічнага абслугоўвання, меншая колькасць запасных частак і мінімізацыя часу прастою звычайна апраўдваюць першапачатковыя выдаткі на інструменты для прымянення з высокім узроўнем зносу.
Многія старыя перапрацоўчыя прадпрыемствы працуюць на абсталяванні, зробленым дзесяцігоддзі таму. Вытворцы арыгінальнага абсталявання маглі больш не існаваць або яны перасталі вырабляць патрэбныя вам распыляльнікі. Вы не можаце проста купіць замену з паліцы. Вы павінны сканструяваць існуючыя дэталі. Тут ззяе лепка на заказ. Вы можаце ўзяць зношанае металічнае сопла, перарабіць яго для лепшага патоку і адліць з высакаякаснага паліурэтана.
Працэс фармавання дазваляе атрымаць унутраную геаметрыю, якую немагчыма апрацаваць з суцэльнага металу. Вы можаце стварыць гладкія, шырокія ўнутраныя крывыя, якія памяншаюць турбулентнасць і перапады ціску. Меншая турбулентнасць азначае меншы ўнутраны знос. Вадкасць слізгае праз сопла, а не ўразаецца ў вострыя апрацаваныя куты.
Пры ацэнцы індывідуальнага запуску ўлічвайце памер партыі. Для залівання паліурэтана патрабуецца майстар-форма. Кошт апрацоўкі алюмініевай або сталёвай формы размяркоўваецца па колькасці дэталяў, якія вы заказваеце. Калі вам спатрэбіцца ўсяго пяць асадак, кошт за адзінку будзе высокай. Калі вам трэба пяцьсот соплаў для вялізнай ачышчальнай вежы, кошт інструментаў становіцца нязначным у параўнанні з павышэннем прадукцыйнасці.
Паліурэтана мае строгія цеплавыя абмежаванні. Стандартныя склады бяспечна працуюць пры тэмпературы ад 140°F да 180°F (60°C да 82°C). Перавышэнне гэтых максімальных працоўных тэмператур выклікае катастрафічнае размякчэнне матэрыялу і хуткі выхад з ладу. Асяроддзі з высокай тэмпературай патрабуюць неадкладнага змякчэння астуджэння або спецыяльных гібрыдных палімерных складаў для падтрымання структурнай цэласнасці.
Момант кручэння непасрэдна ўплывае на цэласнасць фітынга. Празмернае зацягванне эластамерных нітак пазбаўляе або скажае ўваходнае адтуліну сопла. Скажоныя разьбы выклікаюць неадкладныя ўцечкі і зрушэнне. Лепшыя практыкі ўстаноўкі патрабуюць указання дакладных абмежаванняў крутоўнага моманту. Выкарыстанне ўмацаваных металам шасцігранных асноў, адлітых непасрэдна ў паліурэтане, забяспечвае цвёрдыя кропкі захопу гаечных ключоў, прадухіляючы пашкоджанне разьбы падчас мантажу.
Сістэмнае смецце ўяўляе пастаянную пагрозу для сетак апрацоўкі вадкасці. Ан устойлівая да ізаляцыі насадка выключна добра спраўляецца з падвешанымі абразівамі. Аднак буйныя староннія рэшткі выклікаюць механічныя засоры незалежна ад матэрыялу. Усталяванне адпаведных фільтраў і сістэм фільтрацыі адпаведнага памеру прадухіляе трапленне буйнога смецця ў адтуліну сопла.
Давайце паглядзім на перапады тэмпературы ў палявых умовах. Аператар завода вырашае прапусціць гарачую ваду праз стандартную поліўрэтанавую сістэму прамывання, каб ачысціць тоўсты тлушч з канвеера. Вада дасягае 200°F. На працягу гадзіны сопла размягчаются, пашыраюцца і выдзімаюцца адразу з разьбовых труб. Матэрыял не праваліўся з-за ізаляцыі; гэта не атрымалася, таму што аператар праігнараваў цеплавыя абмежаванні. Перад выбарам эластамера заўсёды правярайце тэмпературу вадкасці.
Пашкоджанне разьбы пры мантажы адбываецца пастаянна. Брыгады тэхнічнага абслугоўвання прывыклі закручваць сталёвыя трубы цяжкімі трубнымі ключамі. Калі вы прыкладзеце тую ж сілу да пластыкавай або урэтанавай ніткі, вы адразу ж адрэжаце яе. Вы павінны навучыць сваю брыгаду ўручную закручваць эластамерныя фітынгі і выкарыстоўваць дынамаметрычны ключ для канчатковай ўстаноўкі. А яшчэ лепш выбіраць асадкі з латуннымі ўстаўкамі з разьбы з латуні або нержавеючай сталі. Гэта забяспечвае зносаўстойлівасць урэтана на кончыку і механічную трываласць металу ў месцы злучэння.
Фільтраванне прадухіляе катастрафічнае забіванне. Віхравая насадка можа прапусціць шмат цвёрдых часціц, але яна не можа прапусціць заблуканы ніт або кавалак дрэва, які ўпаў у бак для жыжкі. Калі сопла забіваецца, хуткасць вадкасці ў навакольных соплах павялічваецца, паскараючы іх знос. Усталюйце сеткавыя фільтры перад распыляльнікамі. Памер сеткі фільтра павінен быць крыху меншым за максімальны свабодны праход вашай самай маленькай асадкі.
Поліўрэтанавыя распыляльныя асадкі забяспечваюць выключную надзейнасць пры нанясенні абразіўнай вадкасці ад халоднага да цёплага. Яны паглынаюць кінэтычную энергію, супрацьстаяць мікрастрачванню і захоўваюць дакладную геаметрыю адтулін значна даўжэй, чым цвёрдыя металы. Поспех цалкам залежыць ад адпаведнасці параметраў сістэмы фізічным межам матэрыялу.
Выконвайце строгі працэс ацэнкі для ўключэння ў кароткі спіс. Праверце тэмпературу вадкасці, хімічны профіль і памер цвёрдых часціц. Разлічыце працоўны ціск, мэтавы памер кроплі і патрабаванні да распылення. Вызначце, ці дастаткова стандартнай стандартнай мадэлі, ці патрэбна індывідуальная распрацоўка.
A: Паліурэтана звычайна павялічвае працягласць жыцця ў 3-10 разоў у параўнанні са стандартнай сталлю. Дакладная даўгавечнасць у значнай ступені залежыць ад хуткасці часціц, вастрыні часціц і агульнай канцэнтрацыі шлама. Эластомеры паглынаюць энергію ўдару, якая звычайна адколвае і раз'ядае цвёрдыя металы.
A: Стандартныя тэмпературныя межы вар'іруюцца ад 140°F да 180°F (60°C да 82°C). Падвышаная тэмпература размягчает матэрыял, рэзка зніжаючы яго цвёрдасць і зносаўстойлівасць. Перавышэнне гэтых межаў прыводзіць да дэфармацыі структуры і хуткага выхаду адтуліны з ладу.
A: Абразіўная ўстойлівасць не гарантуе хімічнай устойлівасці. Паліурэтана эфектыўна спраўляецца са шматлікімі алеямі, спіртамі і слабымі кіслотамі. Аднак моцныя кіслоты, асновы або кетоны патрабуюць спецыяльных складаў на аснове эфіру або эфіру. Перад устаноўкай заўсёды правярайце хімічную сумяшчальнасць.
A: Гэтыя сопла абслугоўваюць цяжкія прамысловыя сектары, дзе працуюць узважаныя рэчывы. Асноўныя сферы прымянення ўключаюць горназдабыўныя работы, падрыхтоўку вугалю, прамыванне запаўняльнікаў, здабычу пяску і сістэмы кантролю забруджвання, такія як скрубберы ачысткі дымавых газаў.
A: Індывідуальнае праектаванне неабходна пры працы з нестандартнымі мантажнымі канфігурацыямі, шчыльнымі канвертамі абсталявання, якія патрабуюць унікальных кутоў распылення, або пры замене знятых з вытворчасці патэнтаваных частак OEM, якія больш не даступныя ў продажы.
A: Так. Эрозія адтуліны фізічна павялічвае і скажае адтуліну сопла. Гэта прыводзіць да павелічэння неаднастайных кропель, значнай страты ціску ў сістэме, з'яўлення палос і павелічэння дрэйфу навакольнага асяроддзя з-за дрэннага распылення вадкасці.


