

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.07.2026 Herkunft: Website


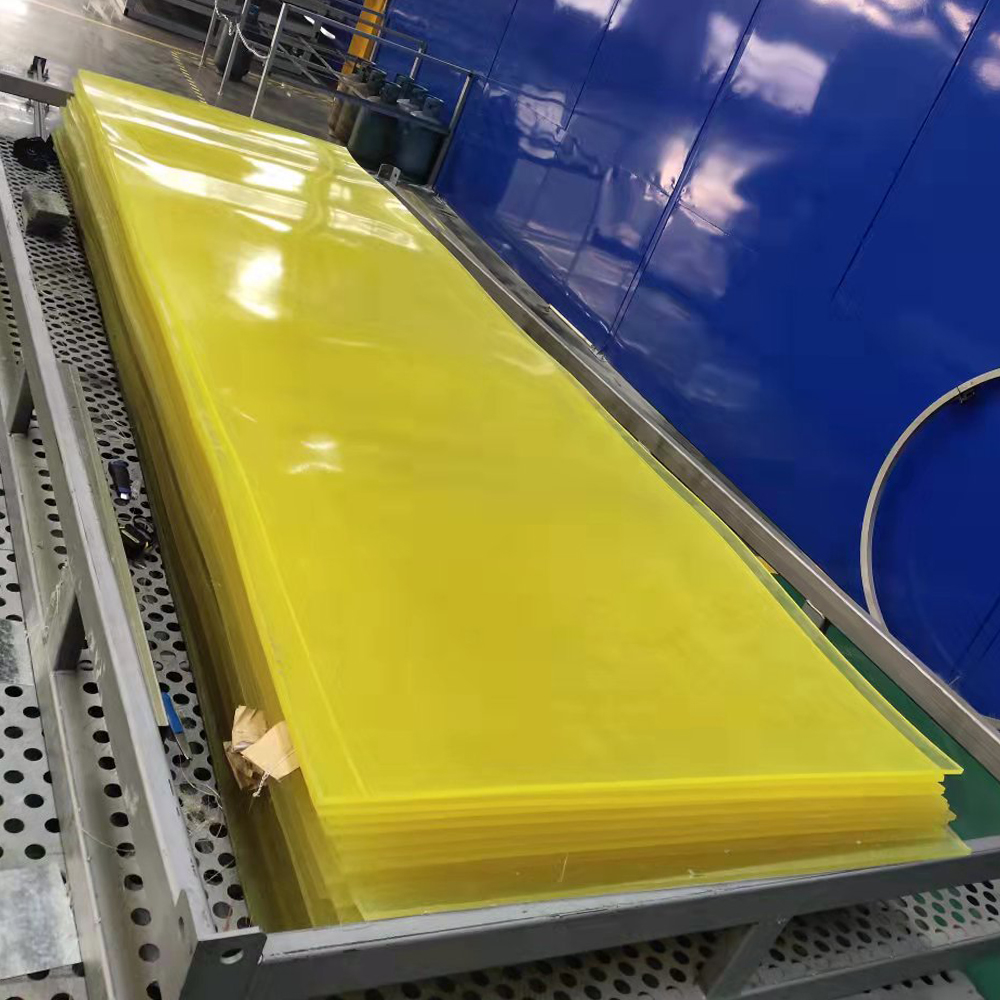
Die Auswahl des falschen Industrieelastomers für hochbelastete Anwendungen hat schwerwiegende betriebliche und finanzielle Folgen. Materialversagen führt oft zu ungeplanten Ausfallzeiten, beschädigter Ausrüstung und beeinträchtigten Sicherheitsprotokollen. Viele Beschaffungsteams machen den Fehler, ein Generikum zu bestellen Polyurethanfolie basiert ausschließlich auf Länge, Breite und Dicke. Sie ignorieren wesentliche Variablen wie chemische Formulierung, Härte und Dicketoleranzen. Dieses Versäumnis führt unweigerlich zu vorzeitigem Verschleiß, Bearbeitungsschwierigkeiten oder katastrophalen Strukturausfällen vor Ort.
Eine erfolgreiche Beschaffung erfordert eine strenge Bewertung der mechanischen Belastungen, der Umweltbelastung und der Fertigungsanforderungen. Sie müssen die genaue Formulierung angeben, die erforderlich ist, um den besonderen Anforderungen Ihrer Anwendung standzuhalten. Wenn Sie verstehen, wie die Härte mit der Tragfähigkeit zusammenwirkt und warum Maßtoleranzen den Bearbeitungserfolg bestimmen, wird sich die Art und Weise, wie Sie diese technischen Materialien beschaffen, verändern.
Die Auswahl eines generischen Materials ohne Analyse der betrieblichen Anforderungen birgt enorme Risiken für Ihre Produktionsumgebung. Ungeplante Ausfallzeiten sind die unmittelbarste Folge. Wenn ein unterspezifiziertes Elastomer ausfällt, kommen ganze Produktionslinien zum Stillstand. Sie sind mit häufigen Austauschzyklen konfrontiert, die das Wartungsbudget belasten und wertvolle Arbeitsstunden verschlingen. Materialversagen überträgt kinetische Energie oft direkt auf die darunter liegende Maschine und führt zu dauerhaften Schäden an teuren Stahlkomponenten.
Unsachgemäße Spezifikationen führen direkt zu bestimmten Fehlermodi. Zu einer Delaminierung kommt es, wenn das Material den Scherkräften nicht standhalten kann oder es an geeigneten Bindemitteln mangelt. Druckverformungsrest entsteht, wenn eine Platte Belastungen ausgesetzt wird, die ihr Elastomergedächtnis überschreiten, wodurch sie dauerhaft flach wird und für die Stoßdämpfung unbrauchbar wird. Durch abrasives Versagen werden weiche Formulierungen in Umgebungen mit hoher Reibung auseinandergerissen, wodurch Partikel in Ihre Verarbeitungslinien gelangen.
Konstrukteure spezifizieren konsequent a verschleißfeste Polyurethanfolie als Ersatz für herkömmliche Materialien wie Gummi, Metalle und Standardkunststoffe. Gummi zersetzt sich unter chemischer Einwirkung schnell und weist keine hohe Tragfähigkeit auf. Metalle sorgen für Steifigkeit, bieten aber keine Stoßdämpfung und erzeugen übermäßigen Lärm. Standardkunststoffe reißen bei Stößen und können nach der Verformung nicht in ihre ursprüngliche Form zurückkehren.
Polyurethan überbrückt diese Materiallücken perfekt. Es bietet eine hervorragende Reißfestigkeit und übersteht Umgebungen, in denen herkömmlicher Gummi zerfetzt wird. Das Material sorgt für eine außergewöhnliche Geräuschdämpfung und trägt so dazu bei, die Sicherheitsvorschriften am Arbeitsplatz in Stanz- oder Schüttgutumschlaganlagen einzuhalten. Seine nicht markierenden Eigenschaften schützen empfindliche Oberflächen während der Herstellung. Polyurethan behält auch bei hoher Belastung sein Elastomergedächtnis, absorbiert massive Stöße und kehrt sofort in seine ursprünglichen Abmessungen zurück.
Bevor Sie ein Angebot anfordern, müssen Sie Ihre betrieblichen Anforderungen sorgfältig dokumentieren. Beginnen Sie mit der maximalen Belastung, die das Material tragen kann, berechnet in Pfund pro Quadratzoll (PSI). Identifizieren Sie den Betriebstemperaturbereich und beachten Sie dabei sowohl die Umgebungsbedingungen als auch die durch Reibung verursachte Wärme. Dokumentieren Sie alle chemischen Belastungen, einschließlich Reinigungslösungsmitteln, Ölen und Umgebungsfeuchtigkeit. Definieren Sie die erforderliche Lebensdauer der Komponente, um realistische Leistungserwartungen festzulegen.
Beschaffungs- und Engineering-Teams müssen sich an diesen Basiskennzahlen ausrichten. Durch die Erstellung eines standardisierten Spezifikationsdokuments werden Missverständnisse mit den Herstellern vermieden. In diesem Dokument sollten die genaue physikalische Umgebung, die Art der mechanischen Belastung und die erforderlichen sekundären Bearbeitungsprozesse detailliert beschrieben werden. Klare Erfolgskriterien stellen sicher, dass Sie eine technische Lösung statt einer Standardware erhalten.
Der Durometer misst die Härte eines Materials und bestimmt, wie es auf physikalischen Druck reagiert. Die Industrie verwendet zwei Hauptskalen für Elastomere. Die Shore-A-Skala misst flexible, gummiartige Materialien. Die Shore-D-Skala misst starre, kunststoffähnliche Materialien. Das Verständnis des Übergangs zwischen diesen Maßstäben ist für eine ordnungsgemäße Spezifikation von entscheidender Bedeutung.
Ein Härtemesser von 60 A fühlt sich an wie das Profil eines Autoreifens. Es ist hochflexibel und ideal zum Abwischen von Dichtungen, Rakelblättern und leichten Polstern. Wenn Sie bis zu 90 A bewegen, wird das Material viel fester und ähnelt einem Skateboard-Rad, das für schwere Förderbänder geeignet ist. Der Übergang in die Shore-D-Skala verändert die physikalischen Eigenschaften völlig. Ein 75D-Härtemesser fühlt sich an wie eine harte Bowlingkugel. Sie geben 75D für schwere Strukturpolster, Metallumformwerkzeuge und hochbelastete Lager an, bei denen die Durchbiegung minimiert werden muss.
| Durometer-Skala, | Härte, Gefühl, | häufige Anwendungen, | Hauptmerkmale |
|---|---|---|---|
| 60A - 70A | Autoreifenprofil | Abstreifdichtungen, leichte Dämpfung | Hohe Flexibilität, hervorragende Stoßdämpfung |
| 80A - 90A | Skateboard-Rad | Förderschürzen, Verschleißpolster | Ausgewogene Haltbarkeit und Flexibilität |
| 95A - 60D | Einkaufswagenrad | Hochleistungsrollen, Zahnräder | Hohe Tragfähigkeit, mäßige Schlagfestigkeit |
| 70D - 75D | Bowlingball | Strukturpolster, Metallumformwerkzeuge | Extreme Steifigkeit, minimale Durchbiegung |
Die Angabe der Härte erfordert die Analyse des Kompromisses zwischen struktureller Steifigkeit und kinetischer Energiedissipation. Platten mit hoher Dichte bieten eine hervorragende Tragfähigkeit, opfern jedoch Flexibilität. Wenn Sie eine 75D-Platte einem schnellen, starken Aufprall aussetzen, kann sie zu viel Kraft auf die darunter liegende Struktur übertragen oder bei extremer Erschütterung sogar reißen. Umgekehrt absorbiert ein weiches 60A-Blatt den Aufprall perfekt, kann jedoch bei anhaltend starker Belastung völlig zusammenbrechen.
Sie müssen den Härtegrad auf die Art des Aufpralls abstimmen. Scharfe, schneidende Stöße erfordern eine mittlere Härte mit hoher Reißfestigkeit, um ein Einkerben zu verhindern. Schwere, anhaltende Belastungen erfordern eine höhere Härte auf der Shore-D-Skala, um einen Druckverformungsrest zu verhindern. Wiederholte, hochfrequente Stöße erfordern eine Formulierung mit hohen Rückpralleigenschaften, um Hitzestau und inneres Schmelzen zu verhindern.
Dickenschwankungen entscheiden über Erfolg oder Misserfolg mechanischer Baugruppen. Guss-Urethanplatten nach Industriestandard weisen häufig große Dickentoleranzen auf. Ein Standardblech kann über die gesamte Oberfläche um ±0,030 Zoll oder mehr variieren. Diese Abweichung ist für einfache Stoßfänger oder grobe Verschleißpolster akzeptabel, für die Präzisionstechnik jedoch katastrophal.
Präzisionsgussverfahren garantieren enge Toleranzen. Mithilfe spezieller Nivellierungs- und Härtungstechniken können Hersteller auf standardmäßigen Gussplatten im Format 20 x 70 Zoll ±0,010 Zoll erreichen. Bei dünnwandigen Materialien können mit fortschrittlichem Schleuderguss oder hochkalibriertem offenen Guss auf großen 38,5 Zoll x 122,5 Zoll großen Tischen Toleranzen von bis zu ±0,005 Zoll über die gesamte Oberfläche eingehalten werden. Beim Schleuderguss wird das flüssige Harz mithilfe von G-Kräften gedreht, um eine vollkommen gleichmäßige Dicke zu erzeugen, während beim präzisen offenen Guss lasernivellierte Tische und exaktes volumetrisches Gießen erforderlich sind.
Für Nachbearbeitungen sind enge Dickentoleranzen zwingend erforderlich. Beim Wasserstrahlschneiden ist ein gleichmäßiger Abstand zwischen der Düse und dem Material erforderlich. Wenn die Blechdicke schwankt, verliert der Wasserstrahl den Fokus, was zu spitz zulaufenden Kanten und ungleichmäßigen Schnitten führt. Für die CNC-Bearbeitung ist eine ebene Referenzfläche erforderlich. Unebene Bleche verschieben sich im Vakuumspannfutter und zerstören die Teilegeometrie.
Eine ungleichmäßige Dicke führt direkt zu Problemen bei der Ausrichtung der Baugruppe. Wenn Sie mehrere gefertigte Teile stapeln, summiert sich eine Abweichung von ±0,030 Zoll schnell, wodurch ganze mechanische Baugruppen aus der Toleranz geraten. Dies führt zu Ausschussteilen, Materialverschwendung und massiven Arbeitsüberschreitungen, da Techniker versuchen, die Komponenten anzupassen oder zu modifizieren, damit sie passen.
Polyetherformulierungen eignen sich hervorragend für Umgebungen mit Feuchtigkeit und dynamischer Biegung. Das chemische Grundgerüst von Polyether bietet eine hervorragende Hydrolysebeständigkeit, was bedeutet, dass es sich nicht verschlechtert, aufquillt oder seine mechanischen Eigenschaften verliert, wenn es kontinuierlich Wasser ausgesetzt wird. Im Vergleich zu anderen Formulierungen behält es auch bei niedrigeren Temperaturen eine hohe Flexibilität.
Sie sollten Polyether für feuchte Umgebungen, Schiffsanwendungen und Outdoor-Geräte verwenden, die Regen und Schnee ausgesetzt sind. Es ist die ideale Wahl für dynamische, hochflexible Anwendungen wie Antriebsriemen oder sich schnell bewegende Stoßfänger. Polyether bietet außerdem eine hohe Rückfederung und eignet sich daher perfekt für Anwendungen, bei denen das Material nach der Kompression sofort wieder in seine ursprüngliche Form zurückkehren muss.
Polyesterformulierungen dominieren in Umgebungen mit aggressiven Chemikalien und Gleitabrieb. Die molekulare Struktur von Polyester erzeugt ein dichtes, zähes Material, das weder aufquillt noch zerfällt, wenn es Ölen, Kraftstoffen und industriellen Lösungsmitteln ausgesetzt wird. Zudem weist es einen deutlich höheren Widerstand gegen Gleitreibung auf als Polyether.
Geben Sie Polyester für Schaberblätter, Schneepflugkanten und Ölfeldanwendungen an. Es funktioniert außergewöhnlich gut in Umgebungen mit hoher Reibung, wie z. B. in Getreideförderrinnen oder Zuschlagstoffsortierbehältern. Wenn es bei Ihrer Anwendung darum geht, schwere, raue Materialien über die Oberfläche zu schleifen und dabei Schneidflüssigkeiten oder Hydraulikölen ausgesetzt zu sein, ist Polyester die einzig praktikable Wahl.
| Mit | Polyether | -Polyester |
|---|---|---|
| Hydrolysebeständigkeit | Exzellent | Arm |
| Öl-/Lösungsmittelbeständigkeit | Gerecht | Exzellent |
| Gleitabrieb | Gut | Hervorragend |
| Niedrigtemperatur-Flex | Exzellent | Gerecht |
| Dynamischer Rebound | Hoch | Niedrig bis mittel |
Die Oberflächenbeschaffenheit eines Die industrielle Polyurethan-Auskleidung bestimmt, wie Schüttgüter durch Ihr System fließen. Eine glatte, glasartige Oberfläche senkt den Reibungskoeffizienten und verhindert, dass klebrige Materialien wie nasser Ton oder feine Pulver an den Schurrenwänden haften. Umgekehrt kann eine strukturierte Oberfläche spezifiziert werden, wenn Sie die Durchflussrate kontrollieren oder in bestimmten Materialhandhabungszonen für Halt sorgen müssen.
Sicherungsoptionen sind für die Installation von entscheidender Bedeutung. Das Kleben von blankem Polyurethan auf Stahl ist bekanntermaßen schwierig. Durch die Angabe einer Leinwand- oder Stoffunterlage können standardmäßige Industrieklebstoffe eine dauerhafte Verbindung mit dem Untergrund eingehen. Für Hochleistungsanwendungen ermöglicht eine direkt in das Urethan eingebettete Streckmetallunterlage die mechanische Verschraubung oder Verschweißung der Auskleidung, ohne das Elastomer zu durchreißen.
Standard-Polyurethan kann mit chemischen Zusätzen modifiziert werden, um extremen Umgebungen standzuhalten. Für den Außenbereich sind UV-Stabilisatoren zwingend erforderlich; Ohne sie wird das Material durch Sonnenlicht mit der Zeit spröde und rissig. Antistatische Verbindungen sind in der Elektronikfertigung oder in explosionsgefährdeten Umgebungen wie Getreidesilos von entscheidender Bedeutung, da sie den Aufbau gefährlicher statischer Aufladungen während des Materialflusses verhindern.
Reibungsminderer verändern die Oberflächeneigenschaften des Materials grundlegend. Durch die direkte Zugabe von Molybdändisulfid (MoS2) oder Teflonpulver zum flüssigen Harz entsteht eine selbstschmierende Folie. Dadurch werden Gleitreibung und Wärmeentwicklung drastisch reduziert und die Lebensdauer von Verschleißpolstern und Führungsschienen in Hochgeschwindigkeitsverpackungsmaschinen verlängert.
Standardabmessungen wie 20 x 70 Zoll oder 38,5 x 122,5 Zoll sind leicht verfügbar, führen jedoch häufig zu einer schlechten Materialausbeute. Wenn Ihre endgültigen Teileabmessungen nicht effizient innerhalb dieser Standardabmessungen verschachtelt werden, entstehen riesige Mengen an Ausschuss. Bei der Herstellung eines 12 x 12 Zoll großen Teils aus einem 20 Zoll breiten Blech bleibt ein 8 Zoll langer Streifen Abfallmaterial übrig, der normalerweise im Müll landet.
Hohe Ausschussraten haben schwerwiegende Kostenfolgen. Sie zahlen für das Rohmaterial, das Versandgewicht des Abfalls und den Arbeitsaufwand, der zum Entfernen des Überschusses erforderlich ist. Bei der Großserienfertigung führt das Erzwingen von Standardgrößen in inkompatible Teilegeometrien zu einer erheblichen Erhöhung der Kosten pro Teil und zu einer Verlangsamung des Herstellungsprozesses.
Die Investition in kundenspezifische Abmessungen wird kosteneffektiv, wenn Ihre Ausschussquote bei Standardblechen 15–20 % übersteigt. Wenn Sie ein Blech bestellen, das genau auf Ihre erforderliche Breite und Länge gegossen wird, wird Abfall vermieden und sekundäre Schneidvorgänge reduziert. Der Break-Even-Punkt lässt sich leicht berechnen, indem man die Prämie eines kundenspezifischen Gussteils mit den kombinierten Kosten für Materialverschwendung und zusätzlicher Bearbeitungszeit vergleicht.
Die Individualisierung geht über einfache Dimensionen hinaus. Sie können spezifische Konizitäten für spezielle Verschleißblätter angeben oder Platten mit doppelter Härte anfordern. Eine mehrschichtige Platte mit einer starren 75D-Basis für die mechanische Befestigung und einer weichen 60A-Oberschicht für eine empfindliche Materialhandhabung kann nicht mit handelsüblichen Materialien hergestellt werden. Diese technischen Lösungen rationalisieren die Montage und verbessern die Komponentenleistung erheblich.
Der Umgang mit Schüttgütern zerstört schwache Materialien. Bei der Spezifizierung von Folien für Rutschen, Trichter und Förderbandübergabepunkte legen Sie Wert auf hohe Reißfestigkeit und Gleitabriebfestigkeit. Hier ist eine Polyesterformulierung zwingend erforderlich, um der ständigen Reibung von Gesteinskörnungen, Getreide oder Kohle standzuhalten.
Konzentrieren Sie sich während der Spezifikationsphase auf die Befestigungsmethode. Stark beanspruchte Bereiche erfordern für eine sichere Verschraubung eine Streckmetallunterlage. Stellen Sie sicher, dass die Härte hoch genug ist, um dem Einkerben durch scharfe Steine standzuhalten, aber flexibel genug, um den Aufprall von Materialien zu absorbieren, die von Förderbändern fallen. Eine glatte Oberflächenbeschaffenheit ist erforderlich, um Materialbrücken zu verhindern und konstante Durchflussraten aufrechtzuerhalten.
Der Schutz schwerer Maschinen erfordert einen völlig anderen Ansatz. Stanzunterlagen, Abkantpressen und schwere Gerätestoßstangen erfordern eine extreme Belastbarkeit. Hochdichtes Polyurethan fungiert als stoßdämpfende Barriere und schützt empfindliche interne Komponenten und die empfindlichen Oberflächen benachbarter Maschinen vor Quetschkräften.
Konzentrieren Sie sich stark auf den Druckverformungsrestwiderstand. Wenn sich das Material nach dem ersten Aufprall abflacht, bietet es keinen weiteren Schutz mehr. Geben Sie eine hohe Shore-D-Härte an, um große Tonnagen bewältigen zu können. Hier kommt es auf die präzise Dicke an; Wenn die Dicke des Matrizenbelags einer Abkantpresse variiert, ist die resultierende Metallbiegung ungleichmäßig und liegt außerhalb der Toleranz.
Die Bearbeitung von Elastomeren stellt im Vergleich zum Schneiden von Metall oder starren Kunststoffen besondere Herausforderungen dar. Polyurethan erzeugt beim Fräsen oder Drehen erhebliche Wärme. Da es sich um einen Isolator handelt, wird die Wärme nicht in den Chip abgeleitet; Es verbleibt im Material, wodurch es schmilzt und das Werkzeug verklebt. Materialverformung ist ein weiteres großes Problem. Weiche Härtemesser werden vom Schneidwerkzeug weggedrückt, was zu zu kleinen Löchern und ungenauen Abmessungen führt.
Minimieren Sie diese Risiken durch den Einsatz spezieller Werkzeuge und Techniken. Verwenden Sie messerscharfe, einschneidige Fräser mit hohem Spanwinkel, um das Material zu schneiden, anstatt es zu durchpflügen. Verwenden Sie Kühlmittel- oder Kaltluftpistolen, um die Wärmeentwicklung zu kontrollieren. Wenn Sie weiches Urethan auf einer Drehmaschine drehen, frieren Sie das Material vorher ein, um seine Steifigkeit vorübergehend zu erhöhen und einen saubereren Schnitt zu erzielen.
Ein thermischer Zusammenbruch ist ein katastrophales Risiko. Wenn die Betriebstemperaturen den Glasübergangs- oder Schmelzpunkt des Materials überschreiten, geht das Urethan wieder in einen flüssigen Zustand über oder wird dauerhaft spröde. Reibungsbedingte Wärme bei Hochgeschwindigkeitsanwendungen führt häufig dazu, dass das Material seine sicheren Betriebsgrenzen überschreitet, selbst wenn die Umgebungstemperatur niedrig ist.
Reduzieren Sie thermische Risiken, indem Sie vor der Bestellung umfassende thermische Testdaten vom Hersteller anfordern. Stellen Sie sicher, dass die Dauerbetriebstemperatur der jeweiligen Formulierung Ihre maximal erwartete Wärmebelastung überschreitet. Wenn Hitze unvermeidbar ist, spezifizieren Sie Hochtemperaturformulierungen oder integrieren Sie reibungsmindernde Additive wie MoS2, um die Oberflächentemperatur während des Betriebs zu senken.
A: Präzisionsgussbleche weisen bei Standardgrößen typischerweise Dickentoleranzen von ±0,010 Zoll auf. Bei dünnen Materialien, die auf speziellen lasernivellierten Tischen oder im Schleudergussverfahren gegossen werden, können die Toleranzen über die gesamte Oberfläche bis zu ±0,005 Zoll betragen.
A: Wählen Sie Polyether aufgrund seiner hervorragenden Hydrolysebeständigkeit für feuchte Umgebungen, kalte Temperaturen und Anwendungen, die einen hohen Rückprall erfordern. Wählen Sie Polyester für Umgebungen mit Gleitabrieb, Ölen, Kraftstoffen und industriellen Lösungsmitteln.
A: Ja, aber nur, wenn das Blech enge Dickentoleranzen aufweist. Eine ungleichmäßige Dicke führt dazu, dass der Wasserstrahl den Fokus verliert, was zu verjüngten Kanten und inkonsistenten Teileabmessungen führt. Für das Wasserstrahlen werden Präzisionsgussbleche dringend empfohlen.
A: Für hohen Gleitabrieb ist normalerweise eine Härte zwischen 80 A und 90 A ideal. Es ist hart genug, um dem Reißen und Einkerben rauer Materialien standzuhalten, verfügt aber über genügend Elastomergedächtnis, um kleinere Stöße ohne Risse zu absorbieren.
A: Nein. Platten mit höherer Dichte (Shore D) bieten eine bessere Tragfähigkeit und strukturelle Steifigkeit, opfern jedoch Flexibilität. Platten mit geringerer Dichte (Shore A) bieten eine bessere Stoßdämpfung und Ableitung kinetischer Energie, können jedoch unter extremen statischen Belastungen brechen.
A: Das Überschreiten der maximalen Betriebstemperatur des Materials führt zu einem thermischen Zusammenbruch, der zum Schmelzen, zum Verlust der Zugfestigkeit oder zur dauerhaften Sprödigkeit führt. Überprüfen Sie vor der Installation immer die Dauerbetriebstemperatur der jeweiligen Formulierung.


