

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-07-08 Origine: Sito


Specificare l’elastomero industriale sbagliato per applicazioni ad alto stress comporta gravi conseguenze operative e finanziarie. Il guasto dei materiali spesso porta a tempi di inattività non pianificati, apparecchiature danneggiate e protocolli di sicurezza compromessi. Molti team di approvvigionamento commettono l'errore di ordinare un farmaco generico foglio di poliuretano basato esclusivamente su lunghezza, larghezza e spessore. Ignorano variabili essenziali come la formulazione chimica, il durometro e le tolleranze di spessore. Questa svista provoca inevitabilmente usura prematura, difficoltà di lavorazione o cedimenti strutturali catastrofici sul campo.
Un approvvigionamento di successo richiede una valutazione rigorosa dei carichi meccanici, dell'esposizione ambientale e dei requisiti di fabbricazione. È necessario specificare l'esatta formulazione necessaria per resistere alle esigenze specifiche della vostra applicazione. Comprendere come il durometro interagisce con la capacità di carico e perché le tolleranze dimensionali determinano il successo della lavorazione trasformerà il modo in cui si approvvigionano questi materiali tecnici.
La selezione di un materiale generico senza analizzare le esigenze operative introduce enormi rischi per l'ambiente di produzione. I tempi di inattività non pianificati sono la conseguenza più immediata. Quando un elastomero sottospecificato si guasta, intere linee di produzione si fermano. Devi affrontare frequenti cicli di sostituzione che drenano i budget di manutenzione e consumano preziose ore di manodopera. Il cedimento del materiale spesso trasferisce l'energia cinetica direttamente ai macchinari sottostanti, causando danni permanenti ai costosi componenti in acciaio.
Specifiche errate causano direttamente modalità di guasto specifiche. La delaminazione si verifica quando il materiale non è in grado di sopportare le forze di taglio o è privo degli agenti leganti adeguati. La deformazione da compressione avviene quando una lastra è sottoposta a carichi che superano la sua memoria elastomerica, lasciandola permanentemente appiattita e inutilizzabile per l'assorbimento degli urti. I guasti abrasivi distruggono le formulazioni morbide collocate in ambienti ad alto attrito, rilasciando particelle nelle linee di lavorazione.
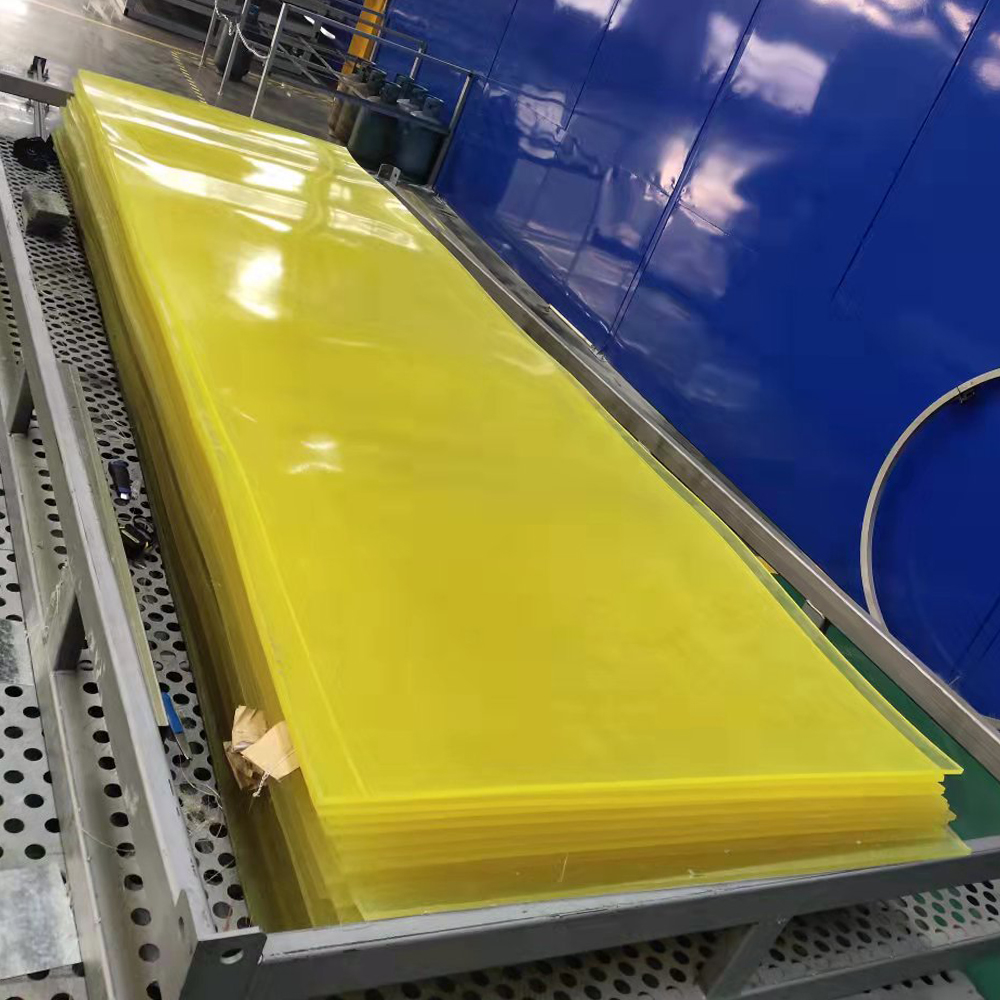
Gli ingegneri progettisti specificano costantemente a foglio di poliuretano resistente all'usura per sostituire materiali tradizionali come gomma, metalli e plastica standard. La gomma si degrada rapidamente se esposta a sostanze chimiche e non ha un'elevata capacità di carico. I metalli forniscono rigidità ma offrono un assorbimento degli urti pari a zero e generano un rumore eccessivo. Le plastiche standard si rompono sotto l'impatto e non possono ritornare alla loro forma originale dopo la deformazione.
Il poliuretano colma perfettamente queste lacune materiali. Offre una resistenza allo strappo superiore, consentendogli di sopravvivere in ambienti che distruggono la gomma convenzionale. Il materiale fornisce un eccezionale smorzamento del rumore, che aiuta a soddisfare le norme sulla sicurezza sul lavoro negli impianti di stampaggio o di movimentazione di materiali sfusi. Le sue proprietà antitraccia proteggono le superfici delicate durante la produzione. Il poliuretano conserva la sua memoria elastomerica sotto carichi elevati, assorbendo impatti massicci e ritornando istantaneamente alle sue dimensioni originali.
Prima di richiedere un preventivo è necessario documentare meticolosamente le proprie esigenze operative. Inizia con il carico massimo che il materiale potrà sopportare, calcolato in libbre per pollice quadrato (PSI). Identificare l'intervallo di temperature operative, prendendo nota sia delle condizioni ambientali che del calore indotto dall'attrito. Documentare tutta l'esposizione chimica, compresi solventi per la pulizia, oli e umidità ambientale. Definire la durata di vita richiesta del componente per stabilire aspettative prestazionali realistiche.
I team di procurement e ingegneria devono allinearsi su questi parametri di base. La creazione di un documento di specifiche standardizzato previene errori di comunicazione con i produttori. Questo documento dovrebbe dettagliare l'esatto ambiente fisico, il tipo di stress meccanico e i processi di lavorazione secondari richiesti. Chiari criteri di successo garantiscono che riceverete una soluzione ingegnerizzata piuttosto che un prodotto generico.
Il durometro misura la durezza di un materiale e determina come risponde alla pressione fisica. L'industria utilizza due scale primarie per gli elastomeri. La scala Shore A misura materiali flessibili e simili alla gomma. La scala Shore D misura materiali rigidi, simili alla plastica. Comprendere la transizione tra queste scale è vitale per una specifica corretta.
Un durometro da 60 A sembra il battistrada di un pneumatico di un'auto. È altamente flessibile e ideale per pulire guarnizioni, lame di tergipavimento e imbottiture leggere. Quando si passa a 90A, il materiale diventa molto più solido, somigliando a una ruota da skateboard, adatta per gonne da trasportatore pesanti. Il passaggio alla scala Shore D modifica completamente le caratteristiche fisiche. Un durometro 75D sembra una palla da bowling dura. Si specifica 75D per cuscinetti strutturali pesanti, stampi per la formatura di metalli e cuscinetti per carichi elevati dove la deflessione deve essere ridotta al minimo.
| Durometro Scala | Durezza Sensazione | Applicazioni comuni | Caratteristiche chiave |
|---|---|---|---|
| 60A - 70A | Battistrada di pneumatici per auto | Guarnizioni di pulizia, imbottitura leggera | Elevata flessibilità, eccellente assorbimento degli urti |
| 80A - 90A | Ruota da skateboard | Gonne del trasportatore, cuscinetti antiusura | Durevolezza e flessibilità bilanciate |
| 95A - 60D | Ruota del carrello della spesa | Rulli pesanti, ingranaggi | Portanza elevata, moderata resistenza agli urti |
| 70D - 75D | Palla da bowling | Rilievi strutturali, stampi per la formatura dei metalli | Estrema rigidità, deflessione minima |
Per specificare il durometro è necessario analizzare il compromesso tra rigidità strutturale e dissipazione dell'energia cinetica. Le lastre ad alta densità offrono un'eccellente capacità di carico ma sacrificano la flessibilità. Se si posiziona una lastra 75D sotto un impatto rapido e brusco, potrebbe trasferire troppa forza alla struttura sottostante o addirittura rompersi in caso di shock estremo. Al contrario, una lastra morbida da 60A assorbirà perfettamente l'impatto ma potrebbe schiacciarsi completamente sotto un carico pesante prolungato.
È necessario abbinare il durometro al tipo di impatto. Gli impatti taglienti e taglienti richiedono un durometro medio con elevata resistenza allo strappo per evitare scriccature. Carichi pesanti e sostenuti richiedono durometri più alti sulla scala Shore D per prevenire la deformazione da compressione. Gli impatti ripetitivi e ad alta frequenza richiedono una formulazione con elevate caratteristiche di rimbalzo per prevenire l'accumulo di calore e la fusione interna.
Le variazioni di spessore determinano il successo o il fallimento degli assemblaggi meccanici. Le lastre di uretano colato standard del settore spesso presentano ampie tolleranze di spessore. Un foglio standard può variare di ±0,030' o più sulla sua superficie. Questa variazione è accettabile per paraurti di base o cuscinetti antiusura, ma è disastrosa per l'ingegneria di precisione.
I metodi di fusione di precisione garantiscono tolleranze strette. I produttori possono raggiungere ±0,010' su lastre colate standard da 20' x 70' utilizzando tecniche specializzate di livellamento e polimerizzazione. Per materiali di spessore sottile, la fusione centrifuga avanzata o la fusione aperta altamente calibrata su grandi tavole da 38,5' x 122,5' può contenere tolleranze fino a ±0,005' sull'intera superficie. La fusione centrifuga fa girare la resina liquida, utilizzando la forza G per creare uno spessore perfettamente uniforme, mentre la fusione aperta di precisione si basa su tavoli livellati al laser e sul versamento volumetrico esatto.
Tolleranze strette sullo spessore sono obbligatorie per le operazioni secondarie. Il taglio a getto d'acqua si basa su una distanza costante tra l'ugello e il materiale. Se lo spessore della lamiera varia, il getto d'acqua perde la focalizzazione, con conseguenti bordi rastremati e tagli incoerenti. La lavorazione CNC richiede una superficie di riferimento piana; i fogli irregolari si sposteranno nel mandrino a vuoto, rovinando la geometria del pezzo.
Lo spessore irregolare causa direttamente problemi di allineamento dell'assieme. Quando si impilano più parti fabbricate, una variazione di ±0,030' si accumula rapidamente, portando interi gruppi meccanici fuori tolleranza. Ciò porta a parti scartate, materiale sprecato e massicci sovraccarichi di manodopera mentre i tecnici tentano di spessorare o modificare i componenti per adattarli.
Le formulazioni di polietere eccellono negli ambienti in cui sono presenti umidità e flessione dinamica. La struttura chimica del polietere fornisce una resistenza superiore all'idrolisi, il che significa che non si degraderà, non si gonfierà né perderà le sue proprietà meccaniche se esposto continuamente all'acqua. Mantiene inoltre un'elevata flessibilità a temperature più basse rispetto ad altre formulazioni.
È necessario specificare il polietere per ambienti umidi, applicazioni marine e attrezzature esterne esposte a pioggia e neve. È la scelta ideale per applicazioni dinamiche e ad alta flessibilità come cinghie di trasmissione o paraurti a ciclo rapido. Il polietere offre anche un elevato rimbalzo, rendendolo perfetto per applicazioni che richiedono che il materiale ritorni alla sua forma originale immediatamente dopo la compressione.
Le formulazioni di poliestere predominano negli ambienti che coinvolgono sostanze chimiche aggressive e abrasione da scorrimento. La struttura molecolare del poliestere crea un materiale denso e resistente che resiste al rigonfiamento o alla rottura se esposto a oli, carburanti e solventi industriali. Presenta inoltre una resistenza all'attrito radente significativamente più elevata rispetto al polietere.
Specificare il poliestere per lame raschianti, bordi spazzaneve e applicazioni nei giacimenti petroliferi. Funziona eccezionalmente bene in ambienti con elevato attrito, come gli scivoli per la movimentazione dei cereali o i contenitori di smistamento degli aggregati. Se la tua applicazione prevede il trascinamento di materiali pesanti e ruvidi sulla superficie mentre sei esposto a fluidi da taglio o oli idraulici, il poliestere è l'unica scelta praticabile.
| Caratteristica | Polietere | Poliestere |
|---|---|---|
| Resistenza all'idrolisi | Eccellente | Povero |
| Resistenza a oli/solventi | Giusto | Eccellente |
| Abrasione da scivolamento | Bene | Eccezionale |
| Flessione a bassa temperatura | Eccellente | Giusto |
| Rimbalzo dinamico | Alto | Da basso a moderato |
La finitura superficiale di un il rivestimento in poliuretano industriale determina il modo in cui i materiali sfusi fluiscono attraverso il sistema. Una finitura liscia, simile al vetro, abbassa il coefficiente di attrito, evitando che materiali appiccicosi come argilla bagnata o polveri fini aderiscano alle pareti dello scivolo. Al contrario, è possibile specificare una superficie strutturata quando è necessario controllare la portata o fornire presa in zone specifiche di movimentazione dei materiali.
Le opzioni di supporto sono fondamentali per l'installazione. Incollare il poliuretano nudo all'acciaio è notoriamente difficile. La specifica di un supporto in tela o tessuto consente agli adesivi industriali standard di formare un legame permanente con il substrato. Per le applicazioni pesanti, un supporto in metallo espanso incorporato direttamente nell'uretano consente al rivestimento di essere imbullonato o saldato meccanicamente in posizione senza strappare l'elastomero.
Il poliuretano standard può essere modificato con additivi chimici per sopravvivere in ambienti estremi. Gli stabilizzatori UV sono obbligatori per l'uso esterno; senza di essi, la luce solare causerà la fragilità e la rottura del materiale nel tempo. I composti antistatici sono fondamentali nella produzione elettronica o in ambienti esplosivi come gli elevatori per cereali, poiché prevengono l'accumulo di pericolose cariche statiche durante il flusso del materiale.
I riduttori di attrito alterano radicalmente le proprietà superficiali del materiale. L'aggiunta di bisolfuro di molibdeno (MoS2) o polvere di teflon direttamente nella resina liquida crea un foglio autolubrificante. Ciò riduce drasticamente l'attrito radente e l'accumulo di calore, prolungando la durata dei pattini antiusura e delle guide nei macchinari per l'imballaggio ad alta velocità.
Dimensioni standard come 20'x70' o 38,5'x122,5' sono facilmente disponibili ma spesso comportano una scarsa resa del materiale. Quando le dimensioni della parte finale non si inseriscono in modo efficiente all'interno di queste impronte standard, si generano enormi quantità di scarti. La fabbricazione di una parte da 12'x12' da un foglio largo 20' lascia una striscia di 8' di materiale di scarto che di solito finisce nella spazzatura.
Tassi di scarto elevati comportano gravi implicazioni in termini di costi. Paghi la materia prima, il peso di spedizione dei rifiuti e la manodopera necessaria per eliminare l'eccesso. Nella produzione di volumi elevati, forzare dimensioni standard in geometrie di parti incompatibili aumenta significativamente il costo per parte e rallenta il processo di fabbricazione.
Investire in dimensioni personalizzate diventa conveniente quando il tasso di scarto sui fogli standard supera il 15-20%. Ordinare una lamiera fusa esattamente nella larghezza e lunghezza richieste elimina gli sprechi e riduce le operazioni di taglio secondarie. Il punto di pareggio può essere facilmente calcolato confrontando il premio della fusione personalizzata con il costo combinato del materiale sprecato e del tempo di lavorazione aggiuntivo.
La personalizzazione va oltre le semplici dimensioni. È possibile specificare conicità specifiche per lame antiusura specializzate o richiedere lamiere a doppio durometro. Un foglio multistrato dotato di una base rigida da 75D per il fissaggio meccanico e uno strato superiore morbido da 60A per la movimentazione delicata dei materiali non può essere ottenuto con stock standard. Queste soluzioni ingegnerizzate semplificano l'assemblaggio e migliorano drasticamente le prestazioni dei componenti.
La movimentazione di materiali sfusi distrugge i materiali deboli. Quando si specificano le lastre per scivoli, tramogge e punti di trasferimento del trasportatore, dare priorità all'elevata resistenza allo strappo e all'abrasione da scorrimento. In questo caso è obbligatoria una formulazione di poliestere per resistere al continuo attrito di aggregati, cereali o carbone.
Concentrarsi sul metodo di fissaggio durante la fase di specifica. Le zone ad alto impatto richiedono un supporto in metallo espanso per una bullonatura sicura. Assicurarsi che il durometro sia sufficientemente alto da resistere alla scriccatura di rocce taglienti, ma sufficientemente flessibile da assorbire l'impatto dei materiali che cadono dai nastri trasportatori. È necessaria una finitura superficiale liscia per evitare ponti di materiale e mantenere portate costanti.
La protezione dei macchinari pesanti richiede un approccio completamente diverso. I cuscinetti per fustellatura, gli stampi per presse piegatrici e i paraurti per attrezzature pesanti richiedono una capacità di carico estrema. Il poliuretano ad alta densità agisce come una barriera ammortizzante, proteggendo i componenti interni sensibili e le superfici delicate dei macchinari adiacenti dalle forze di schiacciamento.
Concentrarsi molto sulla resistenza al compression set. Se il materiale si appiattisce dopo il primo impatto, non offre ulteriore protezione. Specificare durometri Shore D elevati per gestire un tonnellaggio massiccio. Lo spessore di precisione è fondamentale qui; se lo spessore della matrice di una pressa piegatrice varia, la piegatura del metallo risultante sarà irregolare e fuori tolleranza.
La lavorazione degli elastomeri presenta sfide uniche rispetto al taglio di metalli o plastica rigida. Il poliuretano genera calore significativo durante la fresatura o la tornitura. Poiché è un isolante, il calore non si dissipa nel chip; rimane nel materiale, facendolo sciogliere e intasando gli utensili. La deflessione del materiale è un altro grosso problema. I durometri morbidi si allontaneranno dall'utensile da taglio, determinando fori sottodimensionati e dimensioni imprecise.
Mitigare questi rischi utilizzando strumenti e tecniche specializzate. Utilizzare frese a lama singola, affilate come rasoi, con angoli di spoglia elevati per tagliare il materiale anziché solcarlo. Utilizzare refrigerante o pistole ad aria fredda per gestire la generazione di calore. Quando si torni l'uretano morbido al tornio, congelare prima il materiale per aumentarne temporaneamente la rigidità e ottenere un taglio più netto.
Il guasto termico è un rischio catastrofico. Se le temperature di esercizio superano i punti di transizione vetrosa o di fusione del materiale, l'uretano tornerà allo stato liquido o diventerà permanentemente fragile. Il calore indotto dall'attrito nelle applicazioni ad alta velocità spesso spinge il materiale oltre i suoi limiti operativi sicuri, anche se la temperatura ambiente è bassa.
Riduci i rischi termici richiedendo dati completi sui test termici al produttore prima di ordinare. Assicurarsi che la temperatura operativa continua della formulazione specifica superi il carico termico massimo previsto. Se il calore è inevitabile, specificare formulazioni per alte temperature o integrare additivi che riducono l'attrito come MoS2 per abbassare la temperatura superficiale durante il funzionamento.
R: Le lamiere colate di precisione in genere mantengono tolleranze di spessore di ±0,010' su dimensioni standard. Per i materiali di spessore sottile fusi su tavole specializzate livellate al laser o tramite fusione centrifuga, le tolleranze possono raggiungere fino a ±0,005' sull'intera superficie.
R: Scegli il polietere per ambienti umidi, temperature fredde e applicazioni che richiedono un rimbalzo elevato grazie alla sua eccellente resistenza all'idrolisi. Scegli il poliestere per ambienti con abrasione scorrevole, oli, carburanti e solventi industriali.
R: Sì, ma solo se la lamiera ha tolleranze di spessore ristrette. Lo spessore irregolare fa sì che il getto d'acqua perda la messa a fuoco, con conseguenti bordi rastremati e dimensioni delle parti incoerenti. Le lastre colate di precisione sono altamente raccomandate per il getto d'acqua.
R: Per l'abrasione ad alto scorrimento, in genere l'ideale è un durometro compreso tra 80 A e 90 A. È abbastanza duro da resistere agli strappi e ai graffi dei materiali ruvidi, ma conserva una memoria elastomerica sufficiente per assorbire gli impatti minori senza rompersi.
R: No. Le lastre a densità più elevata (Shore D) offrono una migliore capacità di carico e rigidità strutturale, ma sacrificano la flessibilità. Le lastre a densità inferiore (Shore A) forniscono un assorbimento degli urti e una dissipazione dell'energia cinetica superiori, ma potrebbero schiacciarsi sotto carichi statici estremi.
R: Il superamento della temperatura operativa massima del materiale provoca una rottura termica, con conseguente fusione, perdita di resistenza alla trazione o fragilità permanente. Verificare sempre la temperatura operativa continua della formulazione specifica prima dell'installazione.


