

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-08 Origen: Sitio


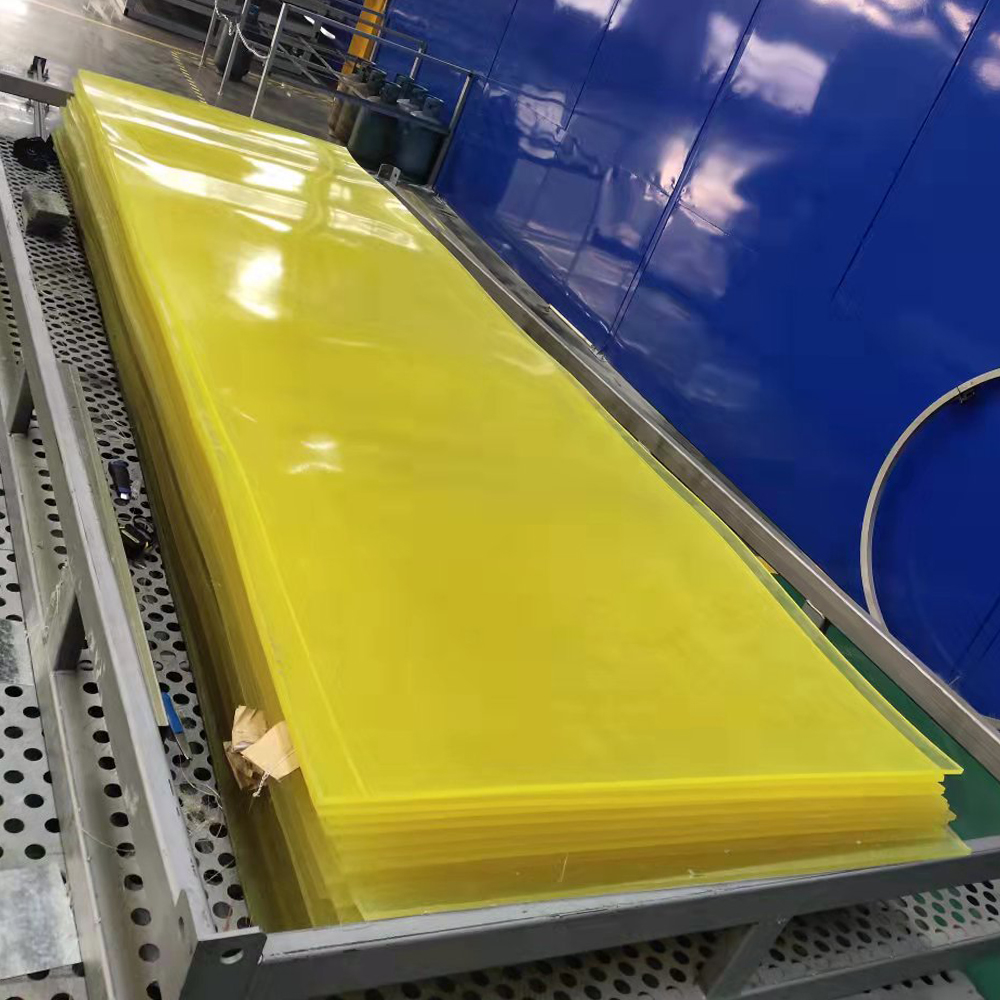
Especificar el elastómero industrial incorrecto para aplicaciones de alta tensión conlleva graves consecuencias operativas y financieras. Las fallas de materiales a menudo provocan tiempos de inactividad no planificados, equipos dañados y protocolos de seguridad comprometidos. Muchos equipos de adquisiciones cometen el error de pedir un genérico. lámina de poliuretano basándose únicamente en el largo, ancho y espesor. Ignoran variables esenciales como la formulación química, el durómetro y las tolerancias de espesor. Este descuido provoca inevitablemente desgaste prematuro, dificultades de mecanizado o fallas estructurales catastróficas en el campo.
Una adquisición exitosa requiere una evaluación rigurosa de las cargas mecánicas, la exposición ambiental y los requisitos de fabricación. Debe especificar la formulación exacta necesaria para soportar las demandas únicas de su aplicación. Comprender cómo interactúa el durómetro con la capacidad de carga y por qué las tolerancias dimensionales dictan el éxito del mecanizado transformará la forma de obtener estos materiales de ingeniería.
Seleccionar un material genérico sin analizar las demandas operativas introduce riesgos masivos en su entorno de producción. El tiempo de inactividad no planificado es la consecuencia más inmediata. Cuando falla un elastómero no especificado, líneas de fabricación enteras se paran. Se enfrenta a ciclos de reemplazo frecuentes que agotan los presupuestos de mantenimiento y consumen valiosas horas de mano de obra. La falla del material a menudo transfiere energía cinética directamente a la maquinaria subyacente, causando daños permanentes a costosos componentes de acero.
Las especificaciones incorrectas causan directamente modos de falla específicos. La delaminación ocurre cuando el material no puede soportar las fuerzas de corte o carece de los agentes adhesivos adecuados. La deformación por compresión ocurre cuando una lámina se somete a cargas que exceden su memoria elastomérica, dejándola permanentemente aplanada e inútil para la absorción de impactos. La falla abrasiva desgarra las formulaciones blandas colocadas en ambientes de alta fricción, arrojando partículas a sus líneas de procesamiento.
Los ingenieros de diseño especifican consistentemente un Lámina de poliuretano resistente al desgaste para reemplazar materiales tradicionales como caucho, metales y plásticos estándar. El caucho se degrada rápidamente bajo la exposición a productos químicos y carece de una gran capacidad de carga. Los metales proporcionan rigidez pero ofrecen cero absorción de impactos y generan ruido excesivo. Los plásticos estándar se agrietan con el impacto y no pueden volver a su forma original después de la deformación.
El poliuretano cubre perfectamente estos huecos de material. Ofrece una resistencia superior al desgarro, lo que le permite sobrevivir en entornos que trituran el caucho convencional. El material proporciona una amortiguación de ruido excepcional, lo que ayuda a cumplir con las normas de seguridad en el lugar de trabajo en instalaciones de estampado o manipulación a granel. Sus propiedades que no dejan marcas protegen las superficies delicadas durante la fabricación. El poliuretano conserva su memoria elastomérica bajo cargas elevadas, absorbiendo impactos masivos y volviendo instantáneamente a sus dimensiones originales.
Antes de solicitar una cotización, debe documentar meticulosamente sus demandas operativas. Comience con la carga máxima que soportará el material, calculada en libras por pulgada cuadrada (PSI). Identifique el rango de temperatura de funcionamiento, teniendo en cuenta tanto las condiciones ambientales como el calor inducido por la fricción. Documente toda exposición a productos químicos, incluidos disolventes de limpieza, aceites y humedad ambiental. Defina la vida útil requerida del componente para establecer expectativas de rendimiento realistas.
Los equipos de adquisiciones e ingeniería deben alinearse con estas métricas de referencia. La creación de un documento de especificaciones estandarizado evita la mala comunicación con los fabricantes. Este documento debe detallar el entorno físico exacto, el tipo de tensión mecánica y los procesos de mecanizado secundarios necesarios. Unos criterios de éxito claros garantizan que reciba una solución de ingeniería en lugar de un producto genérico.
El durómetro mide la dureza de un material y dicta cómo responde a la presión física. La industria utiliza dos escalas principales para los elastómeros. La escala Shore A mide materiales flexibles similares al caucho. La escala Shore D mide materiales rígidos similares al plástico. Comprender la transición entre estas escalas es vital para una especificación adecuada.
Un durómetro de 60 A se siente como la banda de rodadura de un neumático de automóvil. Es muy flexible e ideal para limpiar sellos, hojas de escobilla de goma y amortiguación ligera. A medida que se sube a 90A, el material se vuelve mucho más firme, asemejándose a una rueda de patineta, adecuada para faldas transportadoras pesadas. Cruzar la escala Shore D cambia las características físicas por completo. Un durómetro de 75D se siente como una bola de bolos dura. Usted especifica 75D para almohadillas estructurales pesadas, matrices de formación de metal y cojinetes de carga alta donde se debe minimizar la deflexión.
| Escala durómétrica | Dureza Sensación | Aplicaciones comunes | Características clave |
|---|---|---|---|
| 60A - 70A | Banda de rodadura del neumático de coche | Juntas de limpieza, amortiguación ligera | Alta flexibilidad, excelente absorción de impactos. |
| 80A - 90A | Rueda de patineta | Faldones transportadores, almohadillas de desgaste | Durabilidad y flexibilidad equilibradas |
| 95A - 60D | Rueda del carrito de compras | Rodillos y engranajes de alta resistencia. | Alta carga, resistencia moderada al impacto. |
| 70D - 75D | bola de bolos | Almohadillas estructurales, troqueles formadores de metales. | Rigidez extrema, deflexión mínima |
Especificar el durómetro requiere analizar el equilibrio entre rigidez estructural y disipación de energía cinética. Las láminas de alta densidad proporcionan una excelente capacidad de carga pero sacrifican flexibilidad. Si coloca una lámina 75D bajo un impacto rápido y fuerte, puede transferir demasiada fuerza a la estructura subyacente o incluso agrietarse bajo un impacto extremo. Por el contrario, una lámina blanda de 60 A absorberá perfectamente el impacto, pero puede aplastarse por completo bajo una carga pesada y sostenida.
Debes hacer coincidir el durómetro con el tipo de impacto. Los impactos cortantes y agudos requieren un durómetro medio con alta resistencia al desgarro para evitar ranuras. Las cargas pesadas y sostenidas requieren durómetros más altos en la escala Shore D para evitar la deformación por compresión. Los impactos repetitivos y de alta frecuencia exigen una formulación con características de alto rebote para evitar la acumulación de calor y la fusión interna.
Las variaciones de espesor dictan el éxito o el fracaso de los conjuntos mecánicos. Las láminas de uretano fundido estándar de la industria suelen presentar amplias tolerancias de espesor. Una hoja estándar puede variar ±0.030' o más en su superficie. Esta variación es aceptable para parachoques básicos o pastillas de desgaste rugosas, pero es desastrosa para ingeniería de precisión.
Los métodos de fundición de precisión garantizan tolerancias estrictas. Los fabricantes pueden alcanzar ±0,010' en láminas fundidas estándar de 20' x 70' utilizando técnicas especializadas de nivelación y curado. Para materiales de calibre fino, la fundición centrífuga avanzada o la fundición abierta altamente calibrada en mesas grandes de 38,5' x 122,5' pueden mantener tolerancias de hasta ±0,005' en toda la superficie. La fundición centrífuga hace girar la resina líquida, utilizando fuerza G para crear un espesor perfectamente uniforme, mientras que la fundición abierta de precisión se basa en mesas niveladas con láser y un vertido volumétrico exacto.
Las tolerancias de espesor estrictas son obligatorias para operaciones secundarias. El corte con chorro de agua depende de una distancia constante entre la boquilla y el material. Si el espesor de la lámina fluctúa, el chorro de agua pierde foco, lo que produce bordes cónicos y cortes inconsistentes. El mecanizado CNC requiere una superficie de referencia plana; Las hojas desiguales se desplazarán en el mandril de vacío, arruinando la geometría de la pieza.
El espesor desigual causa directamente problemas de alineación del ensamblaje. Cuando se apilan varias piezas fabricadas, una variación de ±0,030' se agrava rápidamente, lo que hace que conjuntos mecánicos completos queden fuera de tolerancia. Esto provoca piezas rechazadas, material desperdiciado y excesos masivos de mano de obra cuando los técnicos intentan calzar o modificar los componentes para que encajen.
Las formulaciones de poliéter destacan en entornos donde hay humedad y flexión dinámica. La estructura química del poliéter proporciona una resistencia superior a la hidrólisis, lo que significa que no se degradará, hinchará ni perderá sus propiedades mecánicas cuando se exponga continuamente al agua. También mantiene una alta flexibilidad a temperaturas más bajas en comparación con otras formulaciones.
Debe especificar poliéter para ambientes húmedos, aplicaciones marinas y equipos para exteriores expuestos a la lluvia y la nieve. Es la opción ideal para aplicaciones dinámicas y de alta flexibilidad, como correas de transmisión o parachoques de ciclo rápido. El poliéter también ofrece un alto rebote, lo que lo hace perfecto para aplicaciones que requieren que el material vuelva a su forma original instantáneamente después de la compresión.
Las formulaciones de poliéster dominan en entornos que involucran productos químicos agresivos y abrasión por deslizamiento. La estructura molecular del poliéster crea un material denso y resistente que resiste la hinchazón o la descomposición cuando se expone a aceites, combustibles y solventes industriales. También presenta una resistencia a la fricción por deslizamiento significativamente mayor que el poliéter.
Especifique poliéster para cuchillas raspadoras, bordes quitanieves y aplicaciones en campos petroleros. Funciona excepcionalmente bien en entornos con alta fricción, como tolvas de manipulación de granos o contenedores de clasificación de agregados. Si su aplicación implica arrastrar materiales pesados y ásperos por la superficie mientras se exponen a fluidos de corte o aceites hidráulicos, el poliéster es la única opción viable.
| Característica | Poliéter | Poliéster |
|---|---|---|
| Resistencia a la hidrólisis | Excelente | Pobre |
| Resistencia al aceite/disolvente | Justo | Excelente |
| Abrasión deslizante | Bien | Pendiente |
| Flexión de baja temperatura | Excelente | Justo |
| Rebote dinámico | Alto | Bajo a moderado |
El acabado superficial de un El revestimiento de poliuretano industrial determina cómo fluyen los materiales a granel a través de su sistema. Un acabado suave similar al vidrio reduce el coeficiente de fricción, evitando que materiales pegajosos como arcilla húmeda o polvos finos se adhieran a las paredes del conducto. Por el contrario, se puede especificar una superficie texturizada cuando se necesita controlar el caudal o proporcionar agarre en zonas específicas de manipulación de materiales.
Las opciones de respaldo son fundamentales para la instalación. Pegar poliuretano desnudo al acero es muy difícil. La especificación de un soporte de lona o tela permite que los adhesivos industriales estándar formen una unión permanente con el sustrato. Para aplicaciones de servicio pesado, un respaldo de metal expandido incrustado directamente en el uretano permite atornillar o soldar mecánicamente el revestimiento en su lugar sin romper el elastómero.
El poliuretano estándar se puede modificar con aditivos químicos para sobrevivir en entornos extremos. Los estabilizadores UV son obligatorios para uso en exteriores; sin ellos, la luz solar hará que el material se vuelva quebradizo y se agriete con el tiempo. Los compuestos antiestáticos son fundamentales en la fabricación de productos electrónicos o en entornos explosivos como los elevadores de granos, ya que evitan la acumulación de cargas estáticas peligrosas durante el flujo de material.
Los reductores de fricción modifican fundamentalmente las propiedades superficiales del material. Agregar disulfuro de molibdeno (MoS2) o polvo de teflón directamente a la resina líquida crea una lámina autolubricante. Esto reduce drásticamente la fricción por deslizamiento y la acumulación de calor, lo que extiende la vida útil de las almohadillas de desgaste y los rieles guía en maquinaria de embalaje de alta velocidad.
Las dimensiones estándar como 20'x70' o 38,5'x122,5' están fácilmente disponibles, pero a menudo dan lugar a un bajo rendimiento del material. Cuando las dimensiones finales de su pieza no encajan de manera eficiente dentro de estas huellas estándar, genera cantidades masivas de desechos. Fabricar una pieza de 12'x12' a partir de una hoja de 20' de ancho deja una tira de 8' de material desperdiciado que normalmente termina en la basura.
Las altas tasas de desperdicio conllevan graves implicaciones de costos. Usted paga por la materia prima, el peso de envío de los residuos y la mano de obra necesaria para eliminar el exceso. En la producción de gran volumen, forzar tamaños estándar en geometrías de piezas incompatibles aumenta significativamente el costo por pieza y ralentiza el proceso de fabricación.
Invertir en dimensiones personalizadas se vuelve rentable cuando la tasa de desperdicio en hojas estándar supera el 15-20 %. Solicitar una lámina fundida del ancho y largo exactos requeridos elimina el desperdicio y reduce las operaciones de corte secundario. El punto de equilibrio se calcula fácilmente comparando la prima de la fundición personalizada con el costo combinado del material desperdiciado y el tiempo adicional de mecanizado.
La personalización va más allá de las simples dimensiones. Puede especificar conos específicos para hojas de desgaste especializadas o solicitar hojas de durómetro doble. No se puede lograr una lámina multicapa con una base rígida de 75D para sujeción mecánica y una capa superior suave de 60A para el manejo de materiales delicados con existencias disponibles en el mercado. Estas soluciones de ingeniería agilizan el ensamblaje y mejoran drásticamente el rendimiento de los componentes.
La manipulación de materiales a granel destruye los materiales débiles. Al especificar láminas para tolvas, tolvas y puntos de transferencia de cintas transportadoras, dé prioridad a una alta resistencia al desgarro y a la abrasión por deslizamiento. Aquí es obligatoria una formulación de poliéster para resistir la fricción continua de áridos, cereales o carbón.
Concéntrese en el método de fijación durante la fase de especificación. Las zonas de alto impacto requieren un respaldo de metal expandido para una fijación segura. Asegúrese de que el durómetro sea lo suficientemente alto para resistir el corte de rocas afiladas, pero lo suficientemente flexible como para absorber el impacto de los materiales que caen de las cintas transportadoras. Se requiere un acabado superficial liso para evitar que el material se acumule y mantener caudales constantes.
La protección de maquinaria pesada requiere un enfoque completamente diferente. Las almohadillas de troquelado, los troqueles de prensa plegadora y los parachoques de equipos pesados exigen una capacidad de carga extrema. El poliuretano de alta densidad actúa como una barrera amortiguadora, protegiendo los componentes internos sensibles y las delicadas superficies de la maquinaria adyacente de las fuerzas aplastantes.
Concéntrese en gran medida en la resistencia a la compresión. Si el material se aplana tras el primer impacto, ya no ofrece protección adicional. Especifique durómetros Shore D altos para manejar tonelajes masivos. La precisión del espesor es fundamental aquí; Si la pastilla de una prensa plegadora varía en grosor, la curvatura del metal resultante será desigual y estará fuera de tolerancia.
El mecanizado de elastómeros presenta desafíos únicos en comparación con el corte de metal o plásticos rígidos. El poliuretano genera una cantidad significativa de calor durante el fresado o torneado. Como es un aislante, el calor no se disipa dentro del chip; permanece en el material, lo que hace que se derrita y atasque las herramientas. La desviación del material es otro problema importante. Los durómetros blandos se alejarán de la herramienta de corte, lo que provocará agujeros de tamaño insuficiente y dimensiones inexactas.
Mitigue estos riesgos mediante el uso de herramientas y técnicas especializadas. Utilice cortadores de una sola flauta, afilados como cuchillas, con ángulos de inclinación altos para cortar el material en lugar de atravesarlo. Emplee pistolas de aire frío o refrigerante para controlar la generación de calor. Al tornear uretano blando en un torno, congele el material de antemano para aumentar temporalmente su rigidez y lograr un corte más limpio.
La ruptura térmica es un riesgo catastrófico. Si las temperaturas de funcionamiento exceden la transición vítrea o los puntos de fusión del material, el uretano volverá a un estado líquido o se volverá permanentemente quebradizo. El calor inducido por la fricción en aplicaciones de alta velocidad a menudo empuja al material más allá de sus límites operativos seguros, incluso si la temperatura ambiente es baja.
Mitigue los riesgos térmicos solicitando datos completos de pruebas térmicas al fabricante antes de realizar el pedido. Asegúrese de que la clasificación de temperatura de funcionamiento continuo de la formulación específica exceda su carga de calor máxima esperada. Si el calor es inevitable, especifique formulaciones para alta temperatura o integre aditivos reductores de la fricción como MoS2 para reducir la temperatura de la superficie durante la operación.
R: Las láminas fundidas de precisión suelen tener tolerancias de espesor de ±0,010' en tamaños estándar. Para materiales de calibre fino moldeados en mesas especializadas niveladas por láser o mediante fundición centrífuga, las tolerancias pueden alcanzar hasta ±0,005' en toda la superficie.
R: Elija poliéter para ambientes húmedos, temperaturas frías y aplicaciones que requieran un alto rebote debido a su excelente resistencia a la hidrólisis. Elija poliéster para ambientes con abrasión por deslizamiento, aceites, combustibles y solventes industriales.
R: Sí, pero sólo si la lámina tiene tolerancias de espesor ajustadas. El espesor desigual hace que el chorro de agua pierda su foco, lo que da como resultado bordes cónicos y dimensiones de piezas inconsistentes. Las láminas fundidas de precisión son muy recomendables para el chorro de agua.
R: Para una alta abrasión por deslizamiento, lo ideal suele ser un durómetro entre 80A y 90A. Es lo suficientemente duro como para resistir desgarros y raspaduras de materiales rugosos, pero conserva suficiente memoria elastomérica para absorber impactos menores sin agrietarse.
R: No. Las láminas de mayor densidad (Shore D) ofrecen mejor capacidad de carga y rigidez estructural, pero sacrifican flexibilidad. Las láminas de menor densidad (Shore A) proporcionan una absorción de impactos y una disipación de energía cinética superiores, pero pueden aplastarse bajo cargas estáticas extremas.
R: Exceder la temperatura máxima de funcionamiento del material provoca una degradación térmica, lo que provoca fusión, pérdida de resistencia a la tracción o fragilidad permanente. Siempre verifique la clasificación de temperatura de funcionamiento continuo de la formulación específica antes de la instalación.


