

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-08 Origine : Site


Spécifier le mauvais élastomère industriel pour les applications à fortes contraintes entraîne de graves conséquences opérationnelles et financières. Les défaillances matérielles entraînent souvent des temps d'arrêt imprévus, des équipements endommagés et des protocoles de sécurité compromis. De nombreuses équipes d'approvisionnement font l'erreur de commander un générique feuille de polyuréthane basée uniquement sur la longueur, la largeur et l'épaisseur. Ils ignorent les variables essentielles telles que la formulation chimique, le duromètre et les tolérances d’épaisseur. Cet oubli provoque inévitablement une usure prématurée, des difficultés d'usinage ou une défaillance structurelle catastrophique sur le terrain.
Un approvisionnement réussi nécessite une évaluation rigoureuse des charges mécaniques, de l’exposition environnementale et des exigences de fabrication. Vous devez spécifier la formulation exacte nécessaire pour résister aux exigences uniques de votre application. Comprendre comment le duromètre interagit avec la capacité portante et pourquoi les tolérances dimensionnelles déterminent le succès de l'usinage transformera la façon dont vous vous procurez ces matériaux d'ingénierie.
La sélection d'un matériau générique sans analyser les exigences opérationnelles introduit des risques énormes pour votre environnement de production. Les temps d'arrêt imprévus sont la conséquence la plus immédiate. Lorsqu’un élastomère sous-spécifié tombe en panne, des chaînes de fabrication entières s’arrêtent. Vous êtes confronté à des cycles de remplacement fréquents qui drainent les budgets de maintenance et consomment de précieuses heures de travail. Les défaillances matérielles transfèrent souvent l’énergie cinétique directement aux machines sous-jacentes, causant des dommages permanents aux composants en acier coûteux.
Des spécifications incorrectes provoquent directement des modes de défaillance spécifiques. Le délaminage se produit lorsque le matériau ne peut pas supporter les forces de cisaillement ou ne dispose pas des agents de liaison appropriés. La déformation par compression se produit lorsqu'une feuille est soumise à des charges dépassant sa mémoire élastomère, la laissant définitivement aplatie et inutile pour l'absorption des chocs. Les défaillances abrasives déchirent les formulations molles placées dans des environnements à friction élevée, libérant des particules dans vos lignes de traitement.
Les ingénieurs de conception spécifient systématiquement un feuille de polyuréthane résistante à l'usure pour remplacer les matériaux traditionnels comme le caoutchouc, les métaux et les plastiques standard. Le caoutchouc se dégrade rapidement sous l’action de produits chimiques et n’a pas une capacité de charge élevée. Les métaux assurent la rigidité mais n’offrent aucune absorption des chocs et génèrent un bruit excessif. Les plastiques standards se fissurent sous l’impact et ne peuvent pas reprendre leur forme initiale après déformation.
Le polyuréthane comble parfaitement ces lacunes matérielles. Il offre une résistance supérieure à la déchirure, lui permettant de survivre aux environnements qui déchiquetent le caoutchouc conventionnel. Le matériau offre un amortissement du bruit exceptionnel, ce qui contribue à respecter les réglementations en matière de sécurité sur le lieu de travail dans les installations d'emboutissage ou de manutention en vrac. Ses propriétés non marquantes protègent les surfaces délicates lors de la fabrication. Le polyuréthane conserve sa mémoire élastomère sous des charges élevées, absorbant les impacts massifs et revenant instantanément à ses dimensions d'origine.
Avant de demander un devis, vous devez documenter minutieusement vos exigences opérationnelles. Commencez par la charge maximale que le matériau supportera, calculée en livres par pouce carré (PSI). Identifiez la plage de température de fonctionnement, en notant à la fois les conditions ambiantes et la chaleur induite par la friction. Documentez toute exposition à des produits chimiques, y compris les solvants de nettoyage, les huiles et l’humidité ambiante. Définissez la durée de vie requise du composant pour établir des attentes de performances réalistes.
Les équipes d’approvisionnement et d’ingénierie doivent s’aligner sur ces mesures de base. La création d'un document de spécifications standardisé évite les problèmes de communication avec les fabricants. Ce document doit détailler l'environnement physique exact, le type de contrainte mécanique et les processus d'usinage secondaires requis. Des critères de réussite clairs garantissent que vous recevez une solution technique plutôt qu'un produit générique.
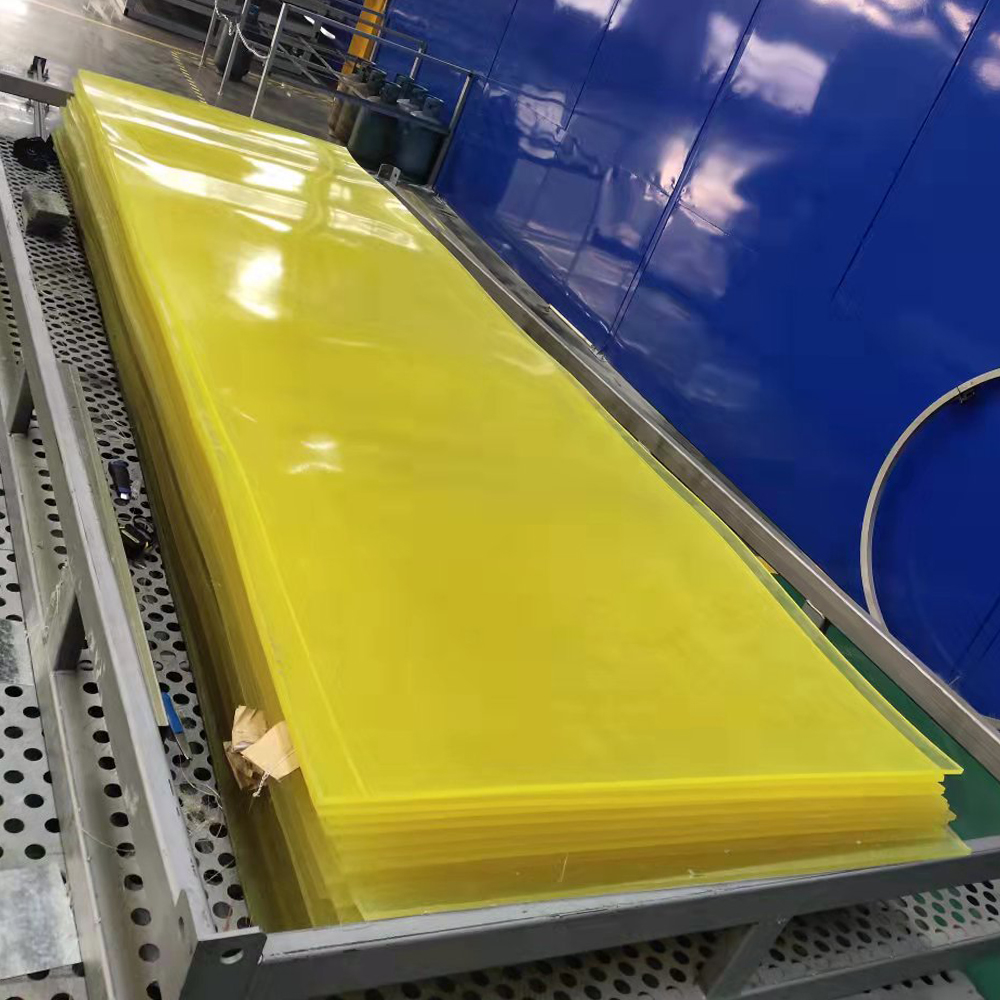
Le duromètre mesure la dureté d'un matériau et dicte la manière dont il répond à la pression physique. L'industrie utilise deux échelles principales pour les élastomères. L'échelle Shore A mesure les matériaux flexibles ressemblant au caoutchouc. L'échelle Shore D mesure les matériaux rigides de type plastique. Comprendre la transition entre ces échelles est essentiel pour une spécification appropriée.
Un duromètre de 60 A ressemble à la bande de roulement d'un pneu de voiture. Il est très flexible et idéal pour essuyer les joints, les lames de raclette et les rembourrages légers. À mesure que vous montez jusqu'à 90 A, le matériau devient beaucoup plus ferme, ressemblant à une roue de skateboard, adaptée aux jupes de convoyeur lourdes. Le passage à l’échelle Shore D modifie complètement les caractéristiques physiques. Un duromètre 75D ressemble à une boule de bowling dure. Vous spécifiez 75D pour les coussinets structurels lourds, les matrices de formage des métaux et les roulements à charge élevée où la déflexion doit être minimisée.
| Échelle du duromètre | Sensation de dureté | Applications courantes | Caractéristiques clés |
|---|---|---|---|
| 60A - 70A | Bande de roulement de pneu de voiture | Joints essuyeurs, amorti léger | Haute flexibilité, excellente absorption des chocs |
| 80A - 90A | Roue de planche à roulettes | Jupes de convoyeur, patins d'usure | Durabilité et flexibilité équilibrées |
| 95A - 60D | Roue du panier | Rouleaux et engrenages robustes | Charge élevée, résistance aux chocs modérée |
| 70D - 75D | Boule de quilles | Patins structurels, matrices de formage des métaux | Rigidité extrême, déformation minimale |
La spécification du duromètre nécessite d'analyser le compromis entre la rigidité structurelle et la dissipation de l'énergie cinétique. Les feuilles haute densité offrent une excellente capacité portante mais sacrifient la flexibilité. Si vous placez une plaque 75D sous un impact rapide et violent, elle risque de transférer trop de force à la structure sous-jacente ou même de se fissurer sous un choc extrême. A l’inverse, une feuille souple de 60A absorbera parfaitement l’impact mais risque de s’écraser complètement sous une charge lourde et soutenue.
Vous devez adapter le duromètre au type d'impact. Les impacts tranchants et coupants nécessitent un duromètre moyen avec une résistance élevée à la déchirure pour éviter les rayures. Les charges lourdes et soutenues nécessitent des duromètres plus élevés sur l'échelle Shore D pour éviter la déformation rémanente par compression. Les impacts répétitifs à haute fréquence exigent une formulation avec des caractéristiques de rebond élevées pour éviter l'accumulation de chaleur et la fusion interne.
Les variations d'épaisseur dictent le succès ou l'échec des assemblages mécaniques. Les feuilles d'uréthane moulées conformes aux normes de l'industrie présentent souvent de larges tolérances d'épaisseur. Une feuille standard peut varier de ±0,030' ou plus sur sa surface. Cette variation est acceptable pour les pare-chocs de base ou les patins d'usure rugueux, mais elle est désastreuse pour l'ingénierie de précision.
Les méthodes de coulée de précision garantissent des tolérances serrées. Les fabricants peuvent atteindre ±0,010' sur des feuilles coulées standard de 20' x 70' en utilisant des techniques spécialisées de nivellement et de durcissement. Pour les matériaux de faible épaisseur, la coulée centrifuge avancée ou la coulée ouverte hautement calibrée sur de grandes tables de 38,5' x 122,5' peuvent maintenir des tolérances jusqu'à ±0,005' sur toute la surface. La coulée centrifuge fait tourner la résine liquide, en utilisant la force G pour créer une épaisseur parfaitement uniforme, tandis que la coulée ouverte de précision repose sur des tables nivelées au laser et un versement volumétrique précis.
Des tolérances d’épaisseur strictes sont obligatoires pour les opérations secondaires. La découpe au jet d'eau repose sur une distance de sécurité constante entre la buse et le matériau. Si l'épaisseur de la feuille fluctue, le jet d'eau perd sa concentration, ce qui entraîne des bords effilés et des coupes incohérentes. L'usinage CNC nécessite une surface de référence plane ; les feuilles inégales se déplaceront dans le mandrin à vide, ruinant la géométrie de la pièce.
Une épaisseur inégale entraîne directement des problèmes d’alignement de l’assemblage. Lorsque vous empilez plusieurs pièces fabriquées, une variation de ±0,030' s'aggrave rapidement, ce qui jette des assemblages mécaniques entiers hors tolérance. Cela entraîne des pièces rejetées, un gaspillage de matériaux et des dépassements massifs de main d'œuvre lorsque les techniciens tentent de caler ou de modifier les composants pour les adapter.
Les formulations de polyéther excellent dans les environnements où l'humidité et la flexion dynamique sont présentes. La structure chimique du polyéther offre une résistance supérieure à l’hydrolyse, ce qui signifie qu’il ne se dégradera pas, ne gonflera pas et ne perdra pas ses propriétés mécaniques lorsqu’il est continuellement exposé à l’eau. Il conserve également une grande flexibilité à des températures plus basses par rapport aux autres formulations.
Vous devez spécifier le polyéther pour les environnements humides, les applications marines et les équipements extérieurs exposés à la pluie et à la neige. C'est le choix idéal pour les applications dynamiques à haute flexibilité telles que les courroies d'entraînement ou les pare-chocs à cycle rapide. Le polyéther offre également un rebond élevé, ce qui le rend parfait pour les applications nécessitant que le matériau reprenne sa forme originale instantanément après compression.
Les formulations de polyester dominent dans les environnements impliquant des produits chimiques agressifs et une abrasion par glissement. La structure moléculaire du polyester crée un matériau dense et résistant qui résiste au gonflement ou à la décomposition lorsqu'il est exposé aux huiles, aux carburants et aux solvants industriels. Il présente également une résistance au frottement de glissement nettement plus élevée que le polyéther.
Spécifiez le polyester pour les lames de grattoir, les bords des chasse-neige et les applications sur les champs pétrolifères. Il fonctionne exceptionnellement bien dans les environnements à friction élevée, tels que les goulottes de manutention des grains ou les bacs de tri des granulats. Si votre application implique de traîner des matériaux lourds et rugueux sur la surface tout en étant exposés à des fluides de coupe ou à des huiles hydrauliques, le polyester est le seul choix viable.
| Caractéristique | polyéther | Polyester |
|---|---|---|
| Résistance à l'hydrolyse | Excellent | Pauvre |
| Résistance à l'huile/solvant | Équitable | Excellent |
| Abrasion par glissement | Bien | Remarquable |
| Flexibilité à basse température | Excellent | Équitable |
| Rebond dynamique | Haut | Faible à modéré |
L'état de surface d'un Le revêtement industriel en polyuréthane détermine la manière dont les matériaux en vrac circulent dans votre système. Une finition lisse semblable à du verre réduit le coefficient de friction, empêchant les matériaux collants comme l'argile humide ou les poudres fines d'adhérer aux parois de la goulotte. À l’inverse, une surface texturée peut être spécifiée lorsque vous devez contrôler le débit ou assurer l’adhérence dans des zones spécifiques de manutention.
Les options de support sont essentielles pour l'installation. Coller du polyuréthane nu sur de l’acier est notoirement difficile. La spécification d'un support en toile ou en tissu permet aux adhésifs industriels standards de former une liaison permanente avec le substrat. Pour les applications intensives, un support en métal déployé intégré directement dans l'uréthane permet au revêtement d'être mécaniquement boulonné ou soudé sans déchirer l'élastomère.
Le polyuréthane standard peut être modifié avec des additifs chimiques pour survivre aux environnements extrêmes. Les stabilisateurs UV sont obligatoires pour une utilisation en extérieur ; sans eux, la lumière du soleil rendra le matériau cassant et se fissurera avec le temps. Les composés antistatiques sont essentiels dans la fabrication de produits électroniques ou dans les environnements explosifs comme les silos à grains, empêchant l'accumulation de charges statiques dangereuses pendant le flux des matériaux.
Les réducteurs de friction modifient fondamentalement les propriétés de surface du matériau. L'ajout de bisulfure de molybdène (MoS2) ou de poudre de téflon directement dans la résine liquide crée une feuille autolubrifiante. Cela réduit considérablement la friction de glissement et l'accumulation de chaleur, prolongeant ainsi la durée de vie des patins d'usure et des rails de guidage dans les machines d'emballage à grande vitesse.
Les dimensions standard telles que 20 x 70 » ou 38,5 x 122,5 » sont facilement disponibles, mais conduisent souvent à un faible rendement du matériau. Lorsque les dimensions finales de vos pièces ne s’intègrent pas efficacement dans ces empreintes standard, vous générez d’énormes quantités de rebuts. La fabrication d'une pièce de 12 x 12 » à partir d'une feuille de 20 » de large laisse une bande de 8 » de matériau gaspillé qui finit généralement à la poubelle.
Des taux de rebut élevés entraînent de graves conséquences en termes de coûts. Vous payez la matière première, le poids d’expédition des déchets et la main-d’œuvre nécessaire pour éliminer l’excédent. Dans le cadre d'une production en grand volume, imposer des tailles standard dans des géométries de pièces incompatibles gonfle considérablement votre coût par pièce et ralentit le processus de fabrication.
Investir dans des dimensions personnalisées devient rentable lorsque votre taux de rebut sur les feuilles standard dépasse 15 à 20 %. Commander une tôle moulée à la largeur et à la longueur exactes requises élimine le gaspillage et réduit les opérations de découpe secondaires. Le seuil de rentabilité est facilement calculé en comparant la prime du moulage sur mesure au coût combiné du matériau gaspillé et du temps d'usinage supplémentaire.
La personnalisation va au-delà des simples dimensions. Vous pouvez spécifier des cônes spécifiques pour les lames d'usure spécialisées ou demander des feuilles à double duromètre. Une feuille multicouche comportant une base rigide 75D pour la fixation mécanique et une couche supérieure souple 60A pour la manipulation délicate des matériaux ne peut pas être obtenue avec un stock disponible dans le commerce. Ces solutions techniques rationalisent l'assemblage et améliorent considérablement les performances des composants.
La manutention des matériaux en vrac détruit les matériaux fragiles. Lors de la spécification de feuilles pour les goulottes, les trémies et les points de transfert des convoyeurs, privilégiez une résistance élevée à la déchirure et à l'abrasion par glissement. Une formulation en polyester est ici obligatoire pour résister au frottement continu des granulats, des grains ou du charbon.
Focus sur la méthode de fixation lors de la phase de spécification. Les zones à fort impact nécessitent un support en métal déployé pour un boulonnage sécurisé. Assurez-vous que le duromètre est suffisamment haut pour résister aux crevaisons causées par des roches pointues, mais suffisamment flexible pour absorber l'impact des matériaux tombant des bandes transporteuses. Une finition de surface lisse est requise pour empêcher le pontage des matériaux et maintenir des débits constants.
La protection des machines lourdes nécessite une approche complètement différente. Les tampons de découpe, les matrices de presse plieuse et les pare-chocs d'équipement lourd exigent une capacité de charge extrême. Le polyuréthane haute densité agit comme une barrière absorbant les chocs, protégeant les composants internes sensibles et les surfaces délicates des machines adjacentes des forces d'écrasement.
Concentrez-vous fortement sur la résistance à la déformation rémanente. Si le matériau s'aplatit après le premier impact, il n'offre aucune protection supplémentaire. Spécifiez des duromètres Shore D élevés pour gérer un tonnage massif. L'épaisseur de précision est ici essentielle ; si l'épaisseur d'une plaquette de presse plieuse varie, la courbure métallique résultante sera inégale et hors tolérance.
L'usinage des élastomères présente des défis uniques par rapport à la découpe du métal ou des plastiques rigides. Le polyuréthane génère une chaleur importante lors du fraisage ou du tournage. Parce qu'il s'agit d'un isolant, la chaleur ne se dissipe pas dans la puce ; il reste dans le matériau, le faisant fondre et gommer l'outillage. La déformation des matériaux est un autre problème majeur. Les duromètres souples s'éloigneront de l'outil de coupe, ce qui entraînera des trous sous-dimensionnés et des dimensions imprécises.
Atténuez ces risques en utilisant des outils et des techniques spécialisés. Utilisez des couteaux à une seule cannelure, tranchants comme des rasoirs, avec des angles de coupe élevés pour trancher plutôt que de labourer le matériau. Utilisez des pistolets à liquide de refroidissement ou à air froid pour gérer la génération de chaleur. Lorsque vous tournez de l'uréthane souple sur un tour, congelez au préalable le matériau pour augmenter temporairement sa rigidité et obtenir une coupe plus nette.
La panne thermique est un risque catastrophique. Si les températures de fonctionnement dépassent la transition vitreuse ou les points de fusion du matériau, l'uréthane reviendra à l'état liquide ou deviendra définitivement cassant. La chaleur induite par friction dans les applications à grande vitesse pousse souvent le matériau au-delà de ses limites de fonctionnement sûres, même si la température ambiante est basse.
Atténuez les risques thermiques en demandant des données de tests thermiques complètes au fabricant avant de passer commande. Assurez-vous que la température nominale de fonctionnement continu de la formulation spécifique dépasse votre charge thermique maximale attendue. Si la chaleur est inévitable, spécifiez des formulations haute température ou intégrez des additifs réduisant la friction comme le MoS2 pour abaisser la température de surface pendant le fonctionnement.
R : Les feuilles coulées avec précision ont généralement des tolérances d'épaisseur de ± 0,010 ' sur les tailles standard. Pour les matériaux de faible épaisseur coulés sur des tables spécialisées nivelées au laser ou par coulée centrifuge, les tolérances peuvent atteindre jusqu'à ± 0,005 ' sur toute la surface.
R : Choisissez le polyéther pour les environnements humides, les températures froides et les applications nécessitant un rebond élevé en raison de son excellente résistance à l'hydrolyse. Choisissez le polyester pour les environnements soumis à une abrasion par glissement, des huiles, des carburants et des solvants industriels.
R : Oui, mais seulement si la tôle présente des tolérances d’épaisseur serrées. Une épaisseur inégale entraîne une perte de focalisation du jet d'eau, ce qui entraîne des bords effilés et des dimensions de pièces incohérentes. Les feuilles coulées avec précision sont fortement recommandées pour le jet d’eau.
R : Pour une abrasion par glissement élevée, un duromètre compris entre 80 A et 90 A est généralement idéal. Il est suffisamment dur pour résister aux déchirures et aux entailles causées par des matériaux rugueux, mais conserve suffisamment de mémoire élastomère pour absorber les impacts mineurs sans se fissurer.
R : Non. Les tôles à plus haute densité (Shore D) offrent une meilleure capacité portante et une meilleure rigidité structurelle, mais sacrifient la flexibilité. Les feuilles de faible densité (Shore A) offrent une absorption des chocs et une dissipation de l'énergie cinétique supérieures, mais peuvent s'écraser sous des charges statiques extrêmes.
R : Le dépassement de la température de fonctionnement maximale du matériau provoque une dégradation thermique, entraînant une fusion, une perte de résistance à la traction ou une fragilité permanente. Vérifiez toujours la température nominale de fonctionnement continu de la formulation spécifique avant l'installation.


