

Visualizações: 0 Autor: Editor do site Horário de publicação: 08/07/2026 Origem: Site


Especificar o elastômero industrial errado para aplicações de alto estresse acarreta graves consequências operacionais e financeiras. A falha de material geralmente leva a paralisações não planejadas, equipamentos danificados e protocolos de segurança comprometidos. Muitas equipes de compras cometem o erro de solicitar um produto genérico folha de poliuretano com base apenas no comprimento, largura e espessura. Eles ignoram variáveis essenciais como formulação química, dureza e tolerâncias de espessura. Esse descuido inevitavelmente causa desgaste prematuro, dificuldades de usinagem ou falhas estruturais catastróficas no campo.
A aquisição bem-sucedida requer uma avaliação rigorosa de cargas mecânicas, exposição ambiental e requisitos de fabricação. Você deve especificar a formulação exata necessária para suportar as demandas exclusivas de sua aplicação. Compreender como o durômetro interage com a capacidade de carga e por que as tolerâncias dimensionais determinam o sucesso da usinagem transformará a forma como você obtém esses materiais de engenharia.
Selecionar um material genérico sem analisar as demandas operacionais apresenta riscos enormes ao seu ambiente de produção. O tempo de inatividade não planejado é a consequência mais imediata. Quando um elastômero subespecificado falha, linhas de produção inteiras são paralisadas. Você enfrenta ciclos de substituição frequentes que esgotam os orçamentos de manutenção e consomem horas de trabalho valiosas. A falha do material muitas vezes transfere energia cinética diretamente para o maquinário subjacente, causando danos permanentes a componentes de aço caros.
Especificações inadequadas causam diretamente modos de falha específicos. A delaminação ocorre quando o material não consegue suportar forças de cisalhamento ou não possui os agentes de ligação adequados. A deformação por compressão ocorre quando uma chapa é submetida a cargas que excedem sua memória elastomérica, deixando-a permanentemente achatada e inútil para absorção de choques. A falha abrasiva destrói formulações macias colocadas em ambientes de alto atrito, liberando partículas em suas linhas de processamento.
Os engenheiros de projeto especificam consistentemente um folha de poliuretano resistente ao desgaste para substituir materiais tradicionais como borracha, metais e plásticos padrão. A borracha degrada-se rapidamente sob exposição química e carece de elevada capacidade de carga. Os metais fornecem rigidez, mas oferecem absorção zero de choque e geram ruído excessivo. Os plásticos padrão quebram sob o impacto e não podem retornar à sua forma original após a deformação.
O poliuretano preenche perfeitamente essas lacunas de material. Oferece resistência superior ao rasgo, permitindo sobreviver a ambientes que destroem a borracha convencional. O material proporciona excepcional amortecimento de ruído, o que ajuda a atender às regulamentações de segurança no local de trabalho em instalações de estampagem ou manuseio de granéis. Suas propriedades que não deixam marcas protegem superfícies delicadas durante a fabricação. O poliuretano mantém sua memória elastomérica sob cargas elevadas, absorvendo impactos massivos e retornando instantaneamente às suas dimensões originais.
Antes de solicitar um orçamento, você deve documentar meticulosamente suas demandas operacionais. Comece com a carga máxima que o material suportará, calculada em libras por polegada quadrada (PSI). Identifique a faixa de temperatura operacional, observando as condições ambientais e o calor induzido por fricção. Documente toda a exposição a produtos químicos, incluindo solventes de limpeza, óleos e umidade ambiental. Defina a vida útil necessária do componente para estabelecer expectativas de desempenho realistas.
As equipes de compras e engenharia devem se alinhar com essas métricas básicas. A criação de um documento de especificações padronizado evita falhas de comunicação com os fabricantes. Este documento deve detalhar o ambiente físico exato, o tipo de tensão mecânica e os processos de usinagem secundários necessários. Critérios de sucesso claros garantem que você receba uma solução projetada em vez de uma mercadoria genérica.
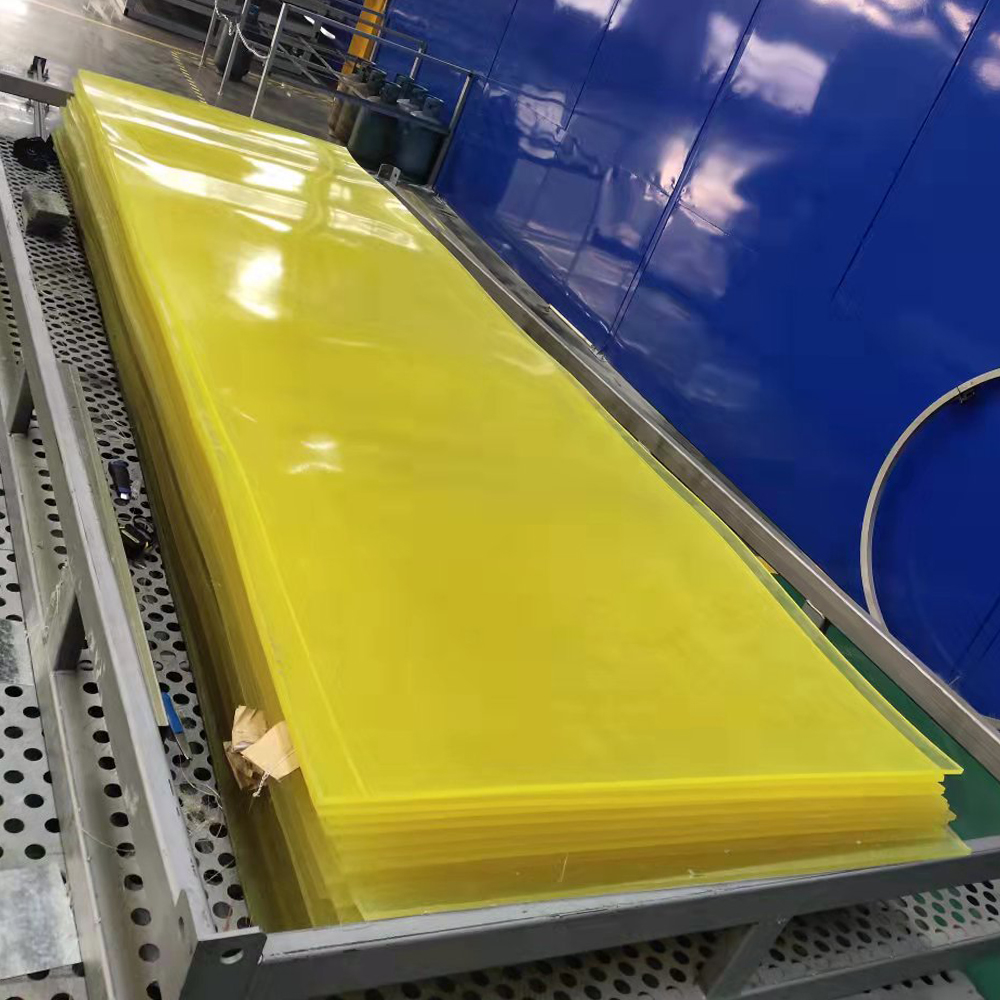
O durômetro mede a dureza de um material e determina como ele responde à pressão física. A indústria usa duas escalas primárias para elastômeros. A escala Shore A mede materiais flexíveis semelhantes a borracha. A escala Shore D mede materiais rígidos, semelhantes a plástico. Compreender a transição entre essas escalas é vital para uma especificação adequada.
Um durômetro 60A parece a banda de rodagem de um pneu de carro. É altamente flexível e ideal para limpar vedações, lâminas de rodo e amortecimento leve. À medida que você sobe para 90A, o material fica muito mais firme, lembrando uma roda de skate, adequada para saias transportadoras pesadas. A passagem para a escala Shore D muda completamente as características físicas. Um durômetro 75D parece uma bola de boliche dura. Você especifica 75D para almofadas estruturais pesadas, matrizes de conformação de metal e rolamentos de alta carga onde a deflexão deve ser minimizada. Dureza
| da escala do durômetro | Sensação | de aplicações comuns | Características principais |
|---|---|---|---|
| 60A - 70A | Banda de rodagem de pneu de carro | Selos de limpeza, amortecimento leve | Alta flexibilidade, excelente absorção de choque |
| 80A - 90A | Roda de skate | Saias transportadoras, almofadas de desgaste | Durabilidade e flexibilidade equilibradas |
| 95A - 60D | Roda do carrinho de compras | Rolos e engrenagens para serviço pesado | Rolamento de alta carga, resistência moderada ao impacto |
| 70D - 75D | Bola de boliche | Almofadas estruturais, matrizes de conformação de metal | Rigidez extrema, deflexão mínima |
A especificação do durômetro requer a análise do equilíbrio entre rigidez estrutural e dissipação de energia cinética. As chapas de alta densidade oferecem excelente capacidade de carga, mas sacrificam a flexibilidade. Se você colocar uma chapa 75D sob um impacto rápido e forte, ela poderá transferir muita força para a estrutura subjacente ou até mesmo rachar sob choque extremo. Por outro lado, uma folha macia de 60A absorverá o impacto perfeitamente, mas poderá esmagar completamente sob uma carga pesada sustentada.
Você deve combinar o durômetro com o tipo de impacto. Impactos cortantes e afiados requerem um durômetro médio com alta resistência ao rasgo para evitar arranhões. Cargas pesadas e sustentadas requerem durômetros mais altos na escala Shore D para evitar deformação por compressão. Impactos repetitivos e de alta frequência exigem uma formulação com características de alto rebote para evitar o acúmulo de calor e o derretimento interno.
As variações de espessura determinam o sucesso ou o fracasso das montagens mecânicas. As chapas de uretano fundido padrão da indústria geralmente apresentam amplas tolerâncias de espessura. Uma folha padrão pode variar em ±0,030' ou mais em sua superfície. Essa variação é aceitável para amortecedores básicos ou pastilhas de desgaste ásperas, mas é desastrosa para engenharia de precisão.
Os métodos de fundição de precisão garantem tolerâncias rigorosas. Os fabricantes podem atingir ±0,010' em chapas fundidas padrão de 20' x 70' usando técnicas especializadas de nivelamento e cura. Para materiais de espessura fina, fundição centrífuga avançada ou fundição aberta altamente calibrada em mesas grandes de 38,5' x 122,5' podem manter tolerâncias de até ±0,005' em toda a superfície. A fundição centrífuga gira a resina líquida, usando a força G para criar uma espessura perfeitamente uniforme, enquanto a fundição aberta de precisão depende de mesas niveladas a laser e vazamento volumétrico exato.
Tolerâncias rigorosas de espessura são obrigatórias para operações secundárias. O corte por jato de água depende de uma distância consistente entre o bico e o material. Se a espessura da chapa flutuar, o jato de água perde o foco, resultando em bordas cônicas e cortes inconsistentes. A usinagem CNC requer uma superfície de referência plana; folhas irregulares se deslocarão no mandril a vácuo, arruinando a geometria da peça.
A espessura irregular causa diretamente problemas de alinhamento da montagem. Quando você empilha várias peças fabricadas, uma variação de ±0,030' se acumula rapidamente, deixando conjuntos mecânicos inteiros fora da tolerância. Isso leva a peças rejeitadas, desperdício de material e enormes excessos de mão de obra à medida que os técnicos tentam calçar ou modificar os componentes para se ajustarem.
As formulações de poliéter são excelentes em ambientes onde a umidade e a flexão dinâmica estão presentes. A estrutura química do poliéter proporciona resistência superior à hidrólise, o que significa que não se degrada, incha ou perde as suas propriedades mecânicas quando continuamente exposto à água. Também mantém alta flexibilidade em temperaturas mais baixas em comparação com outras formulações.
Você deve especificar o poliéter para ambientes úmidos, aplicações marítimas e equipamentos externos expostos à chuva e neve. É a escolha ideal para aplicações dinâmicas e altamente flexíveis, como correias de transmissão ou pára-choques de ciclo rápido. O poliéter também oferece alto rebote, tornando-o perfeito para aplicações que exigem que o material retorne à sua forma original instantaneamente após a compressão.
As formulações de poliéster dominam em ambientes que envolvem produtos químicos agressivos e abrasão por deslizamento. A estrutura molecular do poliéster cria um material denso e resistente que resiste ao inchaço ou à quebra quando exposto a óleos, combustíveis e solventes industriais. Ele também exibe uma resistência significativamente maior ao atrito de deslizamento do que o poliéter.
Especifique poliéster para lâminas raspadoras, bordas de limpa-neves e aplicações em campos petrolíferos. Ele funciona excepcionalmente bem em ambientes com alto atrito, como calhas de manuseio de grãos ou silos de classificação de agregados. Se a sua aplicação envolve arrastar materiais pesados e ásperos pela superfície enquanto expostos a fluidos de corte ou óleos hidráulicos, o poliéster é a única opção viável.
| Característica | Poliéter | Poliéster |
|---|---|---|
| Resistência à hidrólise | Excelente | Pobre |
| Resistência a óleo/solvente | Justo | Excelente |
| Abrasão Deslizante | Bom | Fora do comum |
| Flexível de baixa temperatura | Excelente | Justo |
| Recuperação Dinâmica | Alto | Baixo a moderado |
O acabamento superficial de um O revestimento industrial de poliuretano determina como os materiais a granel fluem através do seu sistema. Um acabamento liso semelhante ao vidro reduz o coeficiente de atrito, evitando que materiais pegajosos, como argila úmida ou pós finos, adiram às paredes do chute. Por outro lado, uma superfície texturizada pode ser especificada quando for necessário controlar a taxa de fluxo ou fornecer aderência em zonas específicas de manuseio de materiais.
As opções de apoio são críticas para a instalação. Colar poliuretano puro ao aço é notoriamente difícil. A especificação de uma tela ou tecido permite que adesivos industriais padrão formem uma ligação permanente com o substrato. Para aplicações pesadas, um suporte de metal expandido embutido diretamente no uretano permite que o revestimento seja aparafusado mecanicamente ou soldado no lugar sem rasgar o elastômero.
O poliuretano padrão pode ser modificado com aditivos químicos para sobreviver em ambientes extremos. Os estabilizadores UV são obrigatórios para uso externo; sem eles, a luz solar fará com que o material se torne quebradiço e rache com o tempo. Os compostos antiestáticos são essenciais na fabricação de eletrônicos ou em ambientes explosivos, como elevadores de grãos, evitando o acúmulo de cargas estáticas perigosas durante o fluxo de material.
Os redutores de atrito alteram fundamentalmente as propriedades da superfície do material. A adição de dissulfeto de molibdênio (MoS2) ou pó de Teflon diretamente na resina líquida cria uma folha autolubrificante. Isso reduz drasticamente o atrito de deslizamento e o acúmulo de calor, prolongando a vida útil dos coxins e trilhos-guia em máquinas de embalagem de alta velocidade.
Dimensões padrão como 20'x70' ou 38,5'x122,5' estão prontamente disponíveis, mas geralmente levam a um baixo rendimento do material. Quando as dimensões finais da peça não se aninham de forma eficiente dentro desses espaços padrão, você gera enormes quantidades de sucata. Fabricar uma peça de 12'x12' a partir de uma folha de 20' de largura deixa uma tira de 8' de material desperdiçado que geralmente acaba no lixo.
As altas taxas de sucata acarretam graves implicações em termos de custos. Você paga pela matéria-prima, pelo peso de envio dos resíduos e pela mão de obra necessária para eliminar o excesso. Na produção de alto volume, forçar tamanhos padrão em geometrias de peças incompatíveis aumenta significativamente o custo por peça e retarda o processo de fabricação.
Investir em dimensões personalizadas torna-se econômico quando a taxa de refugo em folhas padrão excede 15-20%. Encomendar uma chapa fundida com a largura e o comprimento exatos necessários elimina o desperdício e reduz as operações de corte secundárias. O ponto de equilíbrio é facilmente calculado comparando o prêmio da fundição personalizada com o custo combinado do desperdício de material e do tempo extra de usinagem.
A personalização vai além das simples dimensões. Você pode especificar cones específicos para lâminas de desgaste especializadas ou solicitar folhas de durômetro duplo. Uma chapa multicamadas com uma base rígida de 75D para fixação mecânica e uma camada superior macia de 60A para manuseio delicado de materiais não pode ser obtida com estoque pronto para uso. Essas soluções projetadas simplificam a montagem e melhoram drasticamente o desempenho dos componentes.
O manuseio de materiais a granel destrói materiais fracos. Ao especificar folhas para calhas, tremonhas e pontos de transferência de transportadores, priorize alta resistência ao rasgo e resistência à abrasão por deslizamento. Uma formulação de poliéster é obrigatória aqui para suportar o atrito contínuo de agregados, grãos ou carvão.
Concentre-se no método de fixação durante a fase de especificação. Zonas de alto impacto requerem suporte de metal expandido para fixação segura. Certifique-se de que o durômetro seja alto o suficiente para resistir a arranhões causados por pedras pontiagudas, mas flexível o suficiente para absorver o impacto dos materiais que caem das correias transportadoras. Um acabamento superficial liso é necessário para evitar a formação de pontes de material e manter taxas de fluxo consistentes.
A proteção de máquinas pesadas requer uma abordagem completamente diferente. Pastilhas de corte, matrizes para prensas dobradeiras e amortecedores de equipamentos pesados exigem extrema capacidade de suporte de carga. O poliuretano de alta densidade atua como uma barreira de absorção de choque, protegendo os componentes internos sensíveis e as superfícies delicadas das máquinas adjacentes contra forças de esmagamento.
Concentre-se fortemente na resistência do conjunto de compressão. Se o material se achatar após o primeiro impacto, não oferece proteção adicional. Especifique durômetros Shore D elevados para lidar com grandes tonelagens. A espessura de precisão é crítica aqui; se a espessura da pastilha da dobradeira variar em espessura, a curvatura do metal resultante será irregular e fora da tolerância.
A usinagem de elastômeros apresenta desafios únicos em comparação ao corte de metal ou plásticos rígidos. O poliuretano gera calor significativo durante o fresamento ou torneamento. Por ser um isolante, o calor não se dissipa no chip; ele permanece no material, fazendo com que ele derreta e grude no ferramental. A deflexão do material é outro problema importante. Durômetros macios se afastarão da ferramenta de corte, resultando em furos subdimensionados e dimensões imprecisas.
Mitigar esses riscos usando ferramentas e técnicas especializadas. Use cortadores afiados de canal único com ângulos de inclinação altos para cortar em vez de arar o material. Utilize pistolas de refrigeração ou de ar frio para gerenciar a geração de calor. Ao transformar uretano macio em um torno, congele o material previamente para aumentar temporariamente sua rigidez e obter um corte mais limpo.
A ruptura térmica é um risco catastrófico. Se as temperaturas operacionais excederem a transição vítrea ou os pontos de fusão do material, o uretano reverterá ao estado líquido ou se tornará permanentemente quebradiço. O calor induzido por fricção em aplicações de alta velocidade muitas vezes empurra o material além de seus limites operacionais seguros, mesmo que a temperatura ambiente seja baixa.
Mitigue os riscos térmicos solicitando dados abrangentes de testes térmicos ao fabricante antes de fazer o pedido. Certifique-se de que a classificação de temperatura operacional contínua da formulação específica exceda a carga térmica máxima esperada. Se o calor for inevitável, especifique formulações para altas temperaturas ou integre aditivos redutores de atrito, como MoS2, para diminuir a temperatura da superfície durante a operação.
R: Folhas fundidas de precisão normalmente mantêm tolerâncias de espessura de ±0,010' em tamanhos padrão. Para materiais de espessura fina fundidos em mesas especializadas niveladas a laser ou por meio de fundição centrífuga, as tolerâncias podem atingir até ±0,005' em toda a superfície.
R: Escolha o poliéter para ambientes úmidos, temperaturas frias e aplicações que exigem alto rebote devido à sua excelente resistência à hidrólise. Escolha poliéster para ambientes com abrasão deslizante, óleos, combustíveis e solventes industriais.
R: Sim, mas somente se a chapa tiver tolerâncias de espessura restritas. A espessura irregular faz com que o jato de água perca o foco, resultando em bordas cônicas e dimensões inconsistentes das peças. Chapas fundidas de precisão são altamente recomendadas para hidrojateamento.
R: Para abrasão de alto deslizamento, um durômetro entre 80A e 90A normalmente é ideal. É resistente o suficiente para resistir a rasgos e arranhões de materiais ásperos, mas retém memória elastomérica suficiente para absorver pequenos impactos sem rachar.
R: Não. As chapas de maior densidade (Shore D) oferecem melhor capacidade de suporte de carga e rigidez estrutural, mas sacrificam a flexibilidade. As folhas de densidade mais baixa (Shore A) proporcionam absorção de choque e dissipação de energia cinética superiores, mas podem esmagar sob cargas estáticas extremas.
R: Exceder a temperatura máxima de operação do material causa ruptura térmica, levando ao derretimento, perda de resistência à tração ou fragilidade permanente. Sempre verifique a classificação de temperatura operacional contínua da formulação específica antes da instalação.


