

Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 06-07-2026 Asal: Lokasi


Kegagalan saluran pipa pada titik perubahan arah menimbulkan biaya operasional yang sangat besar untuk setiap fasilitas pemrosesan. Energi kinetik dan gaya abrasif terkonsentrasi pada persimpangan ini, mengubah tikungan standar menjadi zona ledakan berisiko tinggi. Bubur berkecepatan tinggi menciptakan abrasi lokal yang ekstrem dan keausan turbulen yang mengikis logam lapis demi lapis. Pengeboman yang terus-menerus ini menyebabkan seringnya ledakan, waktu henti yang tidak direncanakan, dan tuntutan penggantian yang besar untuk siku baja standar. Transisi dari baja korban ke elastomer penyerap energi mengubah dinamika ini sepenuhnya. A Polyurethane Lining Elbow mengalihkan pemeliharaan dari patching reaktif ke manajemen siklus hidup yang dapat diprediksi. Dengan menyerap energi kinetik partikel tajam dibandingkan menahannya secara kaku, lapisan elastomer mencegah pemotongan mikro yang merusak baja karbon. Kami akan menguraikan mekanisme keausan pipa, keunggulan material elastomer, dan spesifikasi pasti yang diperlukan untuk melindungi infrastruktur Anda dari aliran lumpur yang agresif.
Bubur yang bergerak melalui suatu tikungan mengalami dua jenis keausan berbeda yang merusak perpipaan standar. Dampak partikel langsung terjadi pada radius luar tikungan. Di sini, benda padat membentur dinding dengan gaya kinetik penuh. Gesekan geser terjadi di sepanjang kurva bagian dalam dan dinding samping saat material terseret melintasi permukaan. Sudut pelampiasan menentukan tingkat keparahan degradasi material. Sudut yang curam menyebabkan pencungkilan yang berat dan lubang yang dalam. Sudut yang dangkal mengakibatkan gesekan terus menerus yang membuat logam semakin terkikis seiring waktu. Memahami kekuatan-kekuatan yang berbeda ini membantu Anda memilih bahan pelindung yang tepat untuk bagian pipa tertentu. Anda tidak dapat menangani tikungan 90 derajat dengan cara yang sama seperti Anda menangani pipa lurus.
Saat memompa tailing berat atau pasir tajam, dinding luar siku standar akan terkena pukulan keras. Partikel-partikelnya tidak mengalir begitu saja; mereka menabrak baja. Efek tumbukan ini memindahkan energi kinetik langsung ke dinding pipa. Jika material dinding tidak dapat menyerap energi tersebut, material tersebut akan retak atau terkelupas. Selama berminggu-minggu dan berbulan-bulan, chip mikroskopis ini berubah menjadi pola keausan yang terlihat. Akhirnya, pola keausan tersebut menembus dinding pipa sepenuhnya. Anda akan berakhir dengan tumpahan lumpur, pompa terhenti, dan pekerjaan pembersihan berantakan yang mengakibatkan hilangnya produksi hingga ribuan dolar.
Partikel berkecepatan tinggi mempercepat degradasi dengan cepat. Turbulensi yang berdekatan dengan pompa menambah pola aliran yang kacau pada campuran, sehingga keausan sangat tidak dapat diprediksi. Dinamika fluida menyebabkan pola aliran sekunder, yang dikenal sebagai pusaran Dean, di dalam siku. Pusaran ini memperburuk gerusan lokal dengan menjebak partikel abrasif dalam gerakan memutar pada dinding pipa. Hot spot dengan tingkat keausan tinggi sering terjadi pada beberapa meter pertama dari jalur pembuangan pompa sentrifugal. Mengelola keausan pipa slurry memerlukan pengendalian zona turbulen ini secara efektif sebelum merusak seluruh manifold.
Hal ini terus kita lihat di lapangan. Sebuah pompa baru dipasang, dan dalam waktu satu bulan, siku pertama di bagian hilir meledak. Kecepatan yang keluar dari impeler berada pada puncaknya. Bubur belum sempat mengendap menjadi aliran laminar. Ini mencapai perubahan arah pertama dengan turbulensi maksimum. Pusaran Dean bertindak seperti penggiling, memutar pasir dan batu melawan baja. Jika Anda tidak melapisi siku tertentu, Anda akan terus-menerus menggantinya. Anda harus melihat dinamika fluida, bukan hanya nilai tekanan statis pipa.
Baja karbon tak bergaris kesulitan menyerap energi kinetik dari bubur padat dan bermata tajam. Permukaan logam yang kaku menerima kekuatan benturan penuh. Baja tidak dapat melepaskan atau memantulkan partikel kembali ke aliran aliran. Hal ini mengawali siklus pemotongan mikro dan pencungkilan. Dinding pipa semakin menipis seiring berjalannya waktu, seringkali tidak merata. Pada akhirnya, penipisan lokal ini menyebabkan kegagalan pipa yang sangat parah. Baja tidak memiliki memori elastomer yang diperlukan untuk bertahan dari pemboman terus-menerus dari bahan agresif.
Banyak operator mencoba mengatasi masalah ini dengan menggunakan baja yang lebih tebal atau paduan yang diperkeras. Meskipun baja keras AR400 atau baja serupa bertahan lebih lama dibandingkan baja karbon standar, baja tersebut masih mengandalkan kekerasan untuk menahan keausan. Kekerasan bekerja melawan abrasi geser, namun gagal melawan benturan langsung. Bahan keras bersifat rapuh. Ketika sebuah batu besar membentur siku baja yang keras, hal itu dapat menyebabkan patahan mikro. Rekahan ini membesar, dan bajanya terkelupas menjadi beberapa bagian. Anda membutuhkan bahan yang dapat menyerap benturan daripada mencoba menahannya dengan kaku.
Poliuretan memiliki kekuatan tarik tinggi dan ketahanan sobek yang luar biasa. Memori elastomernya memungkinkan lapisan menyerap energi kinetik secara efisien. Ketika partikel bertabrakan, material akan sedikit melemah dan memantul kembali. Ia pulih tanpa deformasi permanen. Efek pantulan kembali ini mencegah pemotongan mikro yang menghancurkan logam kaku. Ini memberikan pelindung yang tangguh untuk cangkang baja di bawahnya, menjaga integritas struktural pipa tetap utuh sementara lapisannya tahan terhadap penyalahgunaan.
Anggap saja seperti melempar batu ke dinding beton versus melempar batu ke ban karet yang berat. Beton terkelupas dan retak. Ban memantulkan batu dan terlihat persis sama. Poliuretan melakukan hal ini pada tingkat molekuler di dalam saluran pipa Anda. Ini menyerap energi kinetik partikel bubur dan membuangnya sebagai panas tingkat rendah. Partikel tersebut kehilangan gaya potongnya dan terdorong kembali ke dalam aliran fluida. Properti elastomer ini membuatnya jauh lebih unggul dibandingkan logam kaku di zona berdampak tinggi.
Bahan yang berbeda melayani kebutuhan operasional yang berbeda di seluruh pabrik. Karet alam dapat menangani benturan besar dan tumpul dengan baik namun tetap rentan terhadap robekan akibat batu tajam. Lapisan keramik menawarkan perlindungan yang sangat baik terhadap abrasi geser namun menjadi rapuh jika terkena benturan langsung yang tinggi. Kaku Konfigurasi siku pipa poliuretan memberikan jalan tengah yang kuat. Selang ini mengungguli selang pertambangan karet fleksibel pada sambungan pompa dengan turbulensi tinggi yang menyebabkan selang bisa bengkok dan rusak. Poliuretan menangani bubur dengan partikel campuran lebih baik daripada kebanyakan alternatif yang ada di pasaran.
| Jenis Bahan | Ketahanan | Dampak Geser Ketahanan Abrasi | Skenario Aplikasi Terbaik |
|---|---|---|---|
| Baja Karbon Standar | Rendah | Rendah | Cairan jernih berkecepatan rendah |
| Lapisan Keramik Alumina | Rendah (Rapuh) | Sangat Tinggi | Partikel halus, keausan geser |
| Karet Alam | Tinggi (Tumpul) | Sedang | Batuan besar, benturan tumpul |
| Elastomer Poliuretan | Tinggi | Tinggi | Bubur campuran, turbulensi tinggi |
Saat Anda berjalan di pabrik pengolahan, Anda sering melihat campuran bahan-bahan tersebut. Anda mungkin melihat keramik pada lintasan lurus panjang di mana gesekan geser menjadi masalah utamanya. Anda mungkin melihat selang karet tebal di sisi isap pompa. Namun pada sisi pelepasan, di mana Anda memiliki tekanan tinggi, kecepatan tinggi, dan ukuran partikel campuran yang mengalami perubahan arah, poliuretan adalah standarnya. Ini menjembatani kesenjangan antara ketahanan sobek yang diperlukan untuk partikel tajam dan ketahanan benturan yang diperlukan untuk volume besar.
Elastomer melakukan lebih dari sekedar menyerap pukulan fisik dari batu dan pasir. Poliuretan bertindak sebagai penghalang kedap air terhadap cairan pembawa korosif. Ini menghalangi bahan kimia tambahan mencapai dinding pipa logam. Hal ini mencegah keausan bahan kimia dan degradasi internal cangkang baja luar. Anda mendapatkan perlindungan fisik, korosif, dan kimia dalam satu aplikasi, yang menyederhanakan perencanaan pemeliharaan dan mengurangi jumlah mode kegagalan yang harus Anda pantau.
Di banyak operasi penambangan, slurry bukan hanya air dan batu. Ini mengandung bahan kimia flotasi, asam, atau larutan basa yang digunakan dalam proses ekstraksi. Jika Anda menggunakan baja polos, abrasi akan mengikis lapisan teroksidasi, sehingga logam baru terkena bahan kimia. Bahan kimia tersebut memakan logam segar, dan abrasi mengikisnya kembali. Gabungan siklus abrasi-korosi ini menghancurkan pipa dengan sangat cepat. Poliuretan menghentikan siklus ini sepenuhnya dengan menyegel baja dari cairan.
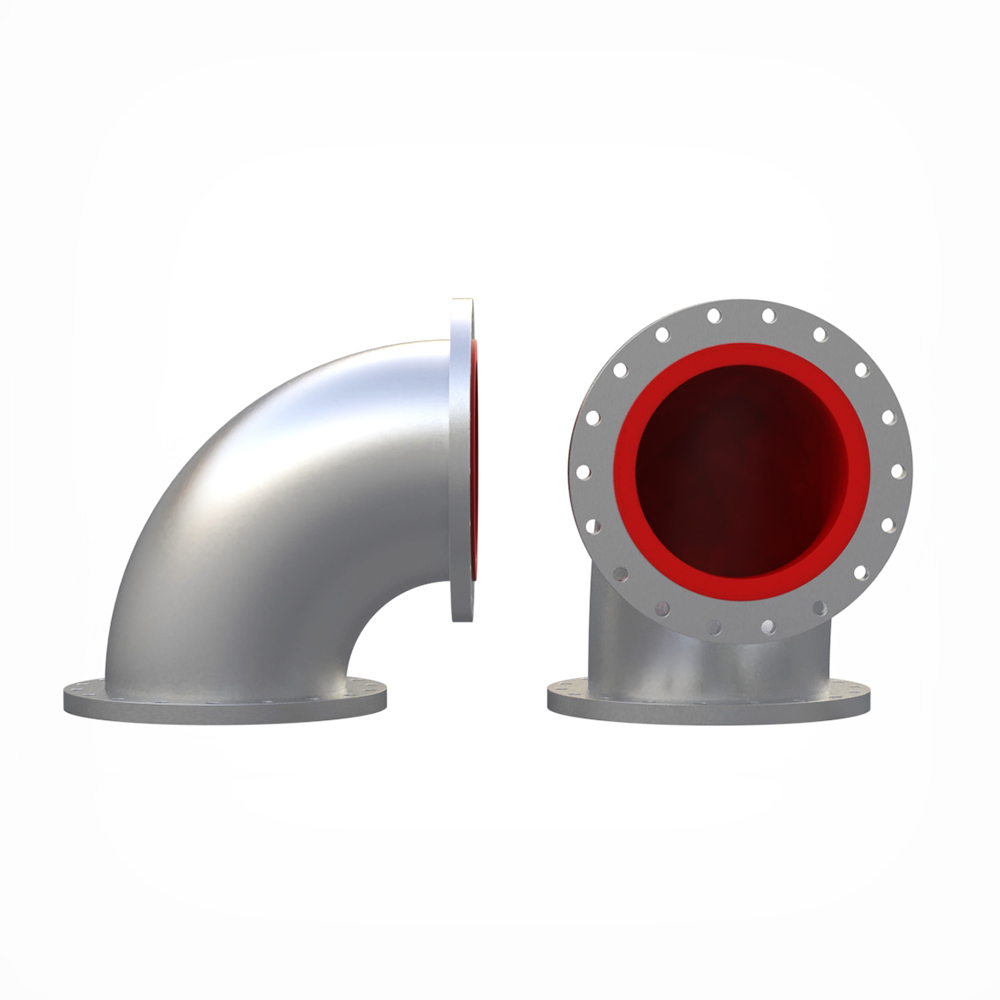
Anda harus mengidentifikasi node penting dalam tata letak saluran sebelum mengeluarkan uang untuk peningkatan. Manifold pelepasan, sambungan header, dan penurunan kecepatan tinggi memerlukan perhatian segera. Menempatkan sebuah siku tahan abrasi pada sambungan ini memberikan hasil perlindungan tertinggi. Fokuskan peningkatan Anda pada area dengan perubahan arah paling parah dan kecepatan fluida tertinggi. Jangan buang anggaran lapisan saluran pembuangan gravitasi bertekanan rendah dan berkecepatan rendah kecuali Anda memiliki masalah korosi tertentu.
Berjalanlah dan cari pekerjaan tambalan. Di mana pun Anda melihat pipa dengan tambalan yang dilas, penjepit, atau tumpukan epoksi di bagian luarnya, itulah zona target Anda. Ini adalah area di mana dinamika fluida bekerja melawan baja. Dengan memetakan titik kegagalan ini, Anda dapat membuat jadwal penggantian yang ditargetkan. Anda menukar pelanggar terburuk dengan perlengkapan yang dilapisi terlebih dahulu, menstabilkan operasi pabrik sebelum beralih ke area yang kurang kritis.
Tikungan sapuan radius panjang mengurangi sudut tumbukan partikel secara signifikan. Mereka mendistribusikan keausan secara lebih merata ke seluruh fitting daripada memusatkannya di satu tempat. Siku dengan radius pendek memaksa perubahan arah yang tajam, memusatkan kerusakan di area kecil dan menyebabkan kegagalan yang cepat. Tikungan yang menyapu juga memberikan peningkatan efisiensi aliran yang signifikan. Mereka mengurangi penurunan tekanan dan menurunkan energi yang dibutuhkan untuk memompa slurry melalui sistem.
Di rumah pompa yang sempit, Anda mungkin terpaksa menggunakan siku dengan radius pendek. Jika itu terjadi, Anda perlu mengimbanginya dengan menentukan lapisan poliuretan yang lebih tebal pada kurva bagian luar. Anda tahu keausannya akan terkonsentrasi, jadi Anda membangun pertahanan di area spesifik tersebut. Beberapa pabrikan dapat mencetak siku dengan lapisan eksentrik, menambahkan lebih banyak uretan pada radius luar tempat terjadinya benturan, sekaligus menjaga radius dalam lebih tipis untuk mempertahankan diameter dalam.
Menyesuaikan kekerasan Shore dengan profil slurry sangat penting untuk keberhasilan jangka panjang. Tentukan poliuretan yang lebih lembut untuk zona berdampak tinggi di mana Anda memerlukan pantulan maksimum. Gunakan poliuretan yang lebih keras untuk menghasilkan abrasi halus dan geser di tempat yang memerlukan ketahanan terhadap sayatan. Hitung ketebalan lapisan optimal berdasarkan tingkat keausan yang diharapkan dan diameter pipa. Lapisan yang lebih tebal menawarkan masa pakai yang lebih lama tetapi sedikit mengurangi diameter bagian dalam, yang dapat mempengaruhi laju aliran.
Durometer adalah ukuran kekerasan. Uretan 60 Shore A relatif lunak, seperti ban mobil. Ini menyerap pukulan besar dengan baik. A 90 Shore Urethane itu keras, seperti roda skateboard. Ini tahan terhadap keausan geser dan pemotongan dari pasir tajam. Jika Anda meletakkan uretan keras di zona benturan tinggi, uretan mungkin akan retak. Jika Anda meletakkan uretan lembut di zona keausan geser, uretan tersebut mungkin akan cepat aus. Anda harus mencocokkan sifat kimia dengan realitas fisik bubur.
Transisi yang mulus antara siku dan pipa lurus yang berdekatan mencegah turbulensi. alat kelengkapan pipa berjajar memerlukan lapisan rata pada flensa. Sambungan yang tidak rata menimbulkan turbulensi lokal. Turbulensi ini menyebabkan keausan dini pada titik sambungan, sering kali merusak flensa sebelum sikunya sendiri aus. Pastikan semua gasket dan flensa sejajar dengan sempurna selama pemasangan.
Saat mengencangkan siku yang berjajar, uretan sering kali membungkus bagian depan flensa. Ini bertindak sebagai paking bawaan. Anda harus memutar baut secara merata dalam pola bintang. Jika Anda memberikan torsi berlebih pada satu sisi, Anda akan menghancurkan uretan dan membuat bibir di dalam pipa. Bibir itu menangkap aliran bubur, menciptakan pusaran tepat di sambungannya. Dalam beberapa minggu, pusaran tersebut akan mengikis baja di belakang flensa, sehingga menyebabkan kebocoran. Pemasangan yang tepat sama pentingnya dengan pemilihan material yang tepat.
Data empiris dari lapangan menunjukkan peningkatan umur panjang yang signifikan ketika beralih ke elastomer. Alat kelengkapan pipa berlapis uretana bertahan lebih lama dari baja tak bergaris sebanyak dua hingga enam kali lipat. Pengganda yang tepat bergantung pada kepadatan bubur, ketajaman partikel, dan kecepatan fluida. Pasir, tailing tambang, abu terbang, dan bubur batubara semuanya menunjukkan metrik umur yang lebih panjang ketika menggunakan lapisan elastomerik, bukan logam biasa.
Pertimbangkan pabrik pencuci pasir silika. Siku baja pada jalur pengumpan siklon mungkin bertahan tiga minggu sebelum meledak. Menggantinya dengan siku berlapis poliuretan sering kali memperpanjang umur hingga enam bulan atau lebih. Ini bukan sekedar perbaikan kecil; ini secara mendasar mengubah cara tim pemeliharaan beroperasi. Mereka berhenti memadamkan kebakaran setiap hari dan mulai merencanakan penggantian terjadwal selama waktu henti normal pabrik.
Mengurangi frekuensi pemeliharaan berdampak langsung pada efisiensi operasional dan profitabilitas pabrik. Meminimalkan pekerjaan darurat dapat menghemat ratusan jam kerja per tahun. Menghilangkan risiko ledakan yang dahsyat akan menjaga produksi tetap berjalan dan mencegah tumpahan ke lingkungan. Gabungan faktor-faktor ini mengurangi upaya pemeliharaan siku secara keseluruhan sekitar 75 persen. Pola keausan yang dapat diprediksi memungkinkan dilakukannya penggantian terjadwal, bukan penghentian darurat di tengah proses produksi.
Waktu henti darurat adalah metrik yang paling mahal di pabrik pengolahan mana pun. Ketika pipa pecah, Anda kehilangan waktu produksi, Anda membayar mekanik lembur untuk memperbaikinya, dan Anda sering kali harus menyewa truk penghisap debu untuk membersihkan slurry yang tumpah. Dengan memasang alat kelengkapan berjajar, Anda menghilangkan ledakan mendadak. Anda dapat mengukur keausan selama inspeksi terjadwal dan mengganti fitting sesuai keinginan Anda, bukan saat pipa rusak.
Belanja modal awal yang lebih tinggi sering kali menghalangi perbaikan segera selama peninjauan anggaran. Namun, masa pakai yang lebih lama mengubah perhitungan sepenuhnya. Perlengkapan berlapis poliuretan memberikan biaya per kaki hingga 50 persen lebih rendah selama masa pakai pipa secara keseluruhan. Anda membeli lebih sedikit suku cadang pengganti, menghabiskan lebih sedikit waktu untuk memasangnya, dan menjaga pabrik tetap beroperasi lebih lama di antara waktu mati.
Jika siku baja berharga $500 dan bertahan selama satu bulan, Anda menghabiskan $6.000 per tahun untuk suku cadang saja, ditambah tenaga kerja untuk menggantinya sebanyak 12 kali. Jika siku berjajar berharga $1.500 tetapi bertahan delapan bulan, Anda menghabiskan $2.250 setahun untuk suku cadang dan hanya menggantinya 1,5 kali. Biaya dimukanya tiga kali lipat, namun pembelanjaan tahunannya kurang dari setengah. Logika inilah yang harus Anda sampaikan kepada tim pengadaan ketika menentukan bahan-bahan tersebut.
Poliuretan standar memiliki ambang batas degradasi termal yang ketat yang tidak dapat Anda abaikan. Aplikasi biasanya dibatasi hingga di bawah 180°F (82°C). Melebihi batas ini menyebabkan elastomer meleleh, melepuh, atau terdegradasi dengan cepat. Bahan alternatif bersuhu tinggi atau campuran uretan khusus diperlukan untuk aliran bubur panas. Selalu verifikasi suhu pengoperasian maksimum proses Anda sebelum memasang uretan.
Jika Anda menjalankan proses yang terkadang suhunya melonjak, uretan standar akan gagal. Bahan tersebut kehilangan kekuatan tariknya saat dipanaskan. Ini menjadi lunak dan mudah robek karena pengaruh bubur. Jika pabrik Anda menggunakan injeksi uap atau memproses bubur kimia panas, Anda harus bekerja sama dengan produsen untuk memformulasi uretan bersuhu tinggi, atau beralih ke bahan pelapis yang sama sekali berbeda, seperti karet atau keramik, bergantung pada parameter pastinya.
Bahan kimia tertentu menyerang ikatan uretan secara agresif, menghancurkan lapisannya dari dalam ke luar. Pelarut tertentu, asam yang sangat pekat, atau larutan basa menyebabkan masalah yang parah. Bahan-bahan tersebut dapat membuat lapisan membengkak, melunak, atau mengelupas dari cangkang baja. Selalu verifikasi kompatibilitas bahan kimia dengan produsen sebelum menentukan bahan pelapis untuk jalur proses kimia.
Hidrokarbon, misalnya, dapat menyebabkan uretan standar membengkak. Ketika lapisan membengkak di dalam pipa baja yang kaku, lapisan tersebut akan melengkung dan terlepas dari dinding. Setelah terkelupas, aliran bubur menangkap uretan yang lepas dan merobeknya menjadi beberapa bagian. Anda harus memberikan susunan kimiawi yang tepat dari bubur Anda kepada produsen lapisan sehingga mereka dapat menyesuaikan kimia polimer untuk melawan senyawa spesifik tersebut.
Tali-temali dan pemasangan yang tepat mencegah kerusakan yang tidak disengaja bahkan sebelum pipa terlihat bubur. Jangan jatuhkan atau hancurkan lapisan dalam dengan gigi forklift. Lindungi segel flensa selama pengangkutan dengan membiarkan penutup kayu tetap terpasang hingga menit terakhir. Jangan sekali-kali mengelas di dekat alat kelengkapan yang dilapisi. Panas pengelasan dengan mudah berpindah melalui baja dan menghancurkan lapisan elastomer di dalamnya, sehingga langsung merusak fitting.
Kami melihat kesalahan ini terus-menerus selama perluasan pabrik. Seorang tukang las perlu memasang braket ke pipa, sehingga braket tersebut membentuk busur di bagian luar siku yang dilapisi. Baja memanas hingga ratusan derajat dalam hitungan detik. Uretan di dalamnya meleleh dan terbakar, meninggalkan noda kosong di dinding bagian dalam. Saat pabrik mulai beroperasi, lumpur akan mengenai titik kosong tersebut dan melubangi pipa dalam beberapa hari. Anda harus menerapkan zona larangan pengelasan yang ketat di sekitar semua komponen yang dilapisi.
J: Lapisan poliuretan standar biasanya tahan terhadap suhu hingga 180°F (82°C). Untuk aplikasi yang melebihi ambang batas ini, campuran uretan suhu tinggi khusus atau bahan alternatif harus ditentukan untuk mencegah degradasi termal dan hilangnya kekuatan tarik.
J: Poliuretan unggul dalam menyerap benturan langsung dan keras karena memori elastomernya. Lapisan keramik sangat keras dan lebih tahan terhadap abrasi geser halus, namun rapuh dan rentan retak akibat benturan keras dan tumpul dari batu besar.
J: Secara umum, tidak. Permukaan baja bagian dalam harus benar-benar bersih, kokoh secara struktural, dan dipersiapkan dengan baik agar uretan dapat terikat dengan benar. Siku bekas sering kali mengalami keausan dan kontaminasi yang tidak merata sehingga menghambat adhesi yang tepat.
J: Radius panjang atau tikungan menyapu adalah yang ideal. Bahan ini mengurangi sudut tumbukan, sehingga partikel dapat meluncur di sepanjang kurva daripada langsung mengenai dinding luar, sehingga mendistribusikan keausan secara merata ke seluruh fitting.
J: Tim pemeliharaan sering kali menggunakan pengukur ketebalan ultrasonik pada cangkang baja luar, namun pengukuran elastomer internal memerlukan probe ultrasonik khusus yang dikalibrasi untuk poliuretan, atau inspeksi visual terjadwal selama penutupan pabrik yang direncanakan.
J: Menambahkan lapisan memang mengurangi diameter bagian dalam. Insinyur harus memperhitungkan hal ini dengan meningkatkan ukuran pipa luar untuk mempertahankan diameter internal yang diperlukan atau menyesuaikan tekanan pompa untuk menangani sedikit pembatasan aliran.


