

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.08.2026 Herkunft: Website


Ungeplante Ausfallzeiten und ineffiziente Klassifizierung in Mineralverarbeitungskreisläufen beeinträchtigen direkt die Rentabilität der Anlage. Dieser Betriebswiderstand ist häufig auf den übersehenen Verschleiß der Trennausrüstung zurückzuführen. Die hohe Geschwindigkeit und die abrasive Beschaffenheit der Gülle führen mit der Zeit unweigerlich zu einer Verschlechterung der internen Komponenten. Diese kontinuierliche Erosion verändert die Schnittpunkte, verringert den Durchsatz und führt zu katastrophalen Pumpen- oder Downstream-Ausfällen, wenn sie nicht kontrolliert wird. Wartungsteams können sich beim Umgang mit Schlammsystemen mit hohem Verschleiß nicht auf Strategien verlassen, die bis zum Ausfall reichen. Die Implementierung eines standardisierten, evidenzbasierten Inspektionsprotokolls verwandelt reaktive Reparaturen in vorhersehbare, zustandsbasierte Wartung. Durch die Verfolgung von Verschleißraten und Betriebsparametern stellen Sie eine optimale metallurgische Leistung sicher und verlängern den Lebenszyklus der Anlage. Dieser proaktive Ansatz sorgt dafür, dass der Kreislauf mit der Zielkapazität läuft und gleichzeitig die strengen Minensicherheitsstandards für Druckbehälter vollständig einhält.
Proaktive Verschleißüberwachung: Regelmäßige Messungen des Apex- und Vortex-Finders verhindern Effizienzverluste, bevor sie sich als nachgelagerte Engpässe manifestieren.
Abgestufte Inspektionshäufigkeiten: Durch die Aufteilung der Kontrollen in tägliche Rundgänge vor der Schicht, wöchentliche Komponentenbewertungen und interne Audits bei Betriebsunterbrechungen werden Produktionsunterbrechungen minimiert.
Visuelle und fotografische Dokumentation: Die Protokollierung von Dimensionsverschleißmessungen (Länge, Breite, Erosionstiefe) und Fotobeweisen ist für die MSHA-Konformität und die prädiktive Verschleißmodellierung von entscheidender Bedeutung.
Datengesteuerter Austausch: Die Verfolgung der Grundbetriebsdrücke und Zufuhrdichten liefert den notwendigen Kontext, um festzustellen, wann eine Auskleidung oder ein Zapfen das Ende ihrer Funktionslebensdauer erreicht hat.
Auswirkungen der Materialauswahl: Die Bewertung der Kompromisse zwischen Polyurethan-, Gummi- und Keramik-Verschleißteilen bei Inspektionen bestimmt zukünftige Beschaffungs- und Wartungsintervalle.
Die Definition optimaler Leistung bildet die Grundlage für ein erfolgreiches Wartungsprogramm. Erfolgskriterien für eine Zu den Aufgaben des Hydrozyklons zur Erzklassifizierung gehören die Aufrechterhaltung eines stabilen Betriebsdrucks, die Erzielung des korrekten Unterlaufauslasswinkels und die Einhaltung präziser Trennpunkte. Wenn diese Parameter abweichen, leidet der gesamte Mineralverarbeitungskreislauf. Standardisierte Inspektionen liefern die Basisdaten, die erforderlich sind, um diese Variablen innerhalb akzeptabler Toleranzen zu halten. Sie benötigen konkrete Daten, um den Austausch von Komponenten zu rechtfertigen, bevor sie vollständig ausfallen.
Die finanziellen Auswirkungen einer Geräteverschlechterung gehen weit über die Kosten für Ersatzteile hinaus. Eine falsch klassifizierte Rückführung des Erzes in den Mahlkreislauf führt zu einer Ineffizienz der Umlauflast. Dadurch werden enorme Energiemengen verschwendet und der Gesamtanlagendurchsatz verringert. Umgekehrt werden die Rückgewinnungsraten durch die Weiterleitung nicht freigesetzter grober Partikel in den Flotationskreislauf erheblich beeinträchtigt. Ein gepflegtes Der Bergbau-Hydrozyklon verhindert diese metallurgischen Verluste, indem er sicherstellt, dass sich die Partikel genau in der Zielgröße trennen. Jeder Prozentpunkt der verlorenen Erholung führt zu massiven Umsatzrückgängen im Verlauf eines Geschäftsquartals.
Die Einhaltung gesetzlicher Vorschriften und Sicherheit bildet das Rückgrat jedes Inspektionsprotokolls. Strukturelle Integritätsprüfungen verhindern Schlammlecks unter hohem Druck, die eine ernsthafte Gefahr für das Baustellenpersonal darstellen. Die strikte Einhaltung der Richtlinien der Mine Safety and Health Administration (MSHA) für Druckbehälter und Schlammverteiler erfordert dokumentierte Nachweise. Sie müssen nachweisen, dass die Ausrüstung regelmäßig überprüft wird und für den Dauerbetrieb sicher ist. Das Ignorieren dieser Kontrollen führt zu Sicherheitsverstößen und erzwungenen Abschaltungen.
Leistungsmetrik |
Optimaler Zustand |
Beeinträchtigter Zustand (Verschleiß vorhanden) |
Operative Auswirkungen |
|---|---|---|---|
Betriebsdruck |
Stabil, innerhalb von 5–15 PSI |
Schwankend oder fallend |
Inkonsistenter Schnittpunkt, Anstieg |
Unterlaufentladung |
Hohlkegel (Bördelung) |
Fester Strom (Roping) |
Grobes Material wird zum Überlauf umgeleitet |
Dicke des Vortex-Finders |
OEM-Spezifikation |
Ausgedünnt, abgebrochen oder gekürzt |
Grobe Partikel im Überlauf verlegt |
Apex-Innendurchmesser |
Enge Toleranz |
Verwaschen, vergrößert |
Zu viel Wasser im Unterlauf, geringe Dichte |
Bevor ein physischer oder visueller Eingriff beginnt, müssen strenge Lockout/Tagout- (LOTO) und Isolationsverfahren durchgesetzt werden. Sie können diese Schritte nicht umgehen. Dazu gehört die Isolierung der Förderpumpen, die vollständige Druckentlastung des Systems und das Ablassen der gesamten restlichen Gülle aus den Verteilern und Zyklonkörpern. Wenn die Ausrüstung nicht ordnungsgemäß isoliert wird, kommt es zur unkontrollierten Freisetzung von gefährlichem Schlamm mit hoher Geschwindigkeit.
Stellen Sie sicher, dass die Förderpumpe ausgeschaltet und am Motorsteuerzentrum gesperrt ist.
Schließen und verriegeln Sie das Hauptabsperrventil am Zufuhrverteiler.
Öffnen Sie die Ablassventile, um das System drucklos zu machen und restliche Gülle zu entfernen.
Stellen Sie sicher, dass an den örtlichen Manometern des Verteilers kein Druck herrscht, bevor Sie Gehäuseschrauben lösen.
Für die Prüfungsbereitschaft vor der Schicht müssen Wartungsteams frühere Betriebsprotokolle, historische Wartungsdaten und alle ausstehenden Sicherheitsarbeitsaufträge überprüfen. Diese Vorbereitung weist auf wiederkehrende lokale Verschleißprobleme hin. Die Inspektoren können ihre Aufmerksamkeit dann auf bekannte Problembereiche richten. Das Verständnis der jüngsten Vergangenheit der Ausrüstung verhindert wiederholte Ausfälle und ermöglicht eine effektivere Fehlerbehebung vor Ort.
Die Protokollierung der Basisdaten vor dem Herunterfahren ist ein nicht verhandelbarer Schritt. Inspektoren müssen aktuelle Betriebsparameter aufzeichnen, einschließlich Speisedruck, Schlammdichte und Volumenstrom. Die Korrelation der bei der Inspektion festgestellten physischen Abnutzung mit diesen Betriebsabweichungen liefert ein klares Bild. Sie sehen genau, wie sich interne Verschlechterungen auf die Echtzeitleistung auswirken.
Ein standardisiertes Tool- und Dokumentationskit sorgt für genaue Bewertungen. Prüfer sollten Messschieber, Ultraschalldickenmessgeräte, hochauflösende Inspektionskameras und Fotoskalenkarten mit sich führen. Die Verwendung standardisierter Feldchecklisten gewährleistet, dass die historische Nachverfolgung über verschiedene Schichten und Mitarbeiter hinweg konsistent bleibt. Sie können nicht verwalten, was Sie nicht genau messen.
Der tägliche Rundgang konzentriert sich darauf, unmittelbare äußere Gefahren für den Betrieb und die Sicherheit zu erkennen, ohne den Prozess zu unterbrechen. Die Bediener müssen dies vor Beginn ihrer Schicht erledigen.
Untersuchen Sie das Außengehäuse, die strukturellen Stützhalterungen, Flansche und Victaulic-Kupplungen auf strukturelle Spannungen, Austritt von Flüssigkeit oder aktive Schlammlecks.
Überprüfen Sie Hilfsschläuche, Luftleitungen und automatische pneumatische oder hydraulische Steuerventile auf physische Schäden, Verschleiß oder Flüssigkeitslecks.
Überwachen Sie das Manometer auf starke Schwankungen, die auf Druckstöße, Lufteinschlüsse oder teilweise Verstopfungen im Zufuhrverteiler hinweisen.
Beobachten Sie das Entladungsmuster des Unterlaufs. Bestätigen Sie, dass ein Hohlkegelspray vorhanden ist, und melden Sie sofort etwaige Abseilbedingungen.
Achten Sie auf ungewöhnliche Vibrationen, metallisches Klappern oder Kavitationsgeräusche, die von der Förderpumpe, dem Zykloneinlass und den Verteilerzuleitungen ausgehen.
Wöchentliche Bewertungen erfordern eine genauere Prüfung zugänglicher Komponenten, um fortschreitende Verschleißraten zu verfolgen. Dies erfordert kurze Betriebspausen oder die Isolierung einzelner Zyklone in einem Cluster.
Messen Sie den Innendurchmesser des Apex mit Go/No-Go-Messgeräten oder Messschiebern. Notieren Sie diese Abmessungen und vergleichen Sie sie mit den OEM-Toleranzen, um den Verschleißverlauf zu verfolgen.
Überprüfen Sie den Spritzschutz, die Unterlaufrinne und den Auslasskasten auf beschleunigten, lokalen Verschleiß, Kalkablagerungen oder eingeschlossene Rückstände.
Untersuchen Sie das Überlaufrohr, den Überlaufverteiler und die Siphon-Steuerventile auf Anzeichen von Ablagerungen, inneren Ablagerungen oder teilweisen Verstopfungen, die den Gegendruck verändern könnten.
Achten Sie auf lokalisierte äußere Hotspots auf der Farbe oder der Polyurethanhaut, die darauf hindeuten, dass ein Bruch der inneren Auskleidung unmittelbar bevorsteht.
Bei geplanten Anlagenstillständen finden umfassende interne Inspektionen statt, um den Zustand kritischer interner Verschleißteile zu beurteilen. Hier fordern Sie den Austausch wichtiger Komponenten an.
Messen Sie die Wandstärke und prüfen Sie den Wirbelsucher auf ungleichmäßige Abnutzung, Rillen, Absplitterungen oder Verkürzungen. Ein defekter Wirbelsucher verändert direkt den Schnittpunkt.
Überprüfen Sie den Eintrittspunkt auf starke Furchen, örtliche Erosionsrillen oder Kanalbildung, die durch den Aufprall grober Partikel oder Hochgeschwindigkeitsübergänge verursacht wird.
Nutzen Sie die Ultraschalldickenprüfung des Gehäuses und prüfen Sie die Innenauskleidung visuell auf Blasenbildung, Ablösung, Delaminierung oder Auswaschungen.
Messen und notieren Sie die Länge, Breite und Tiefe aller lokalisierten Erosionskanäle. Machen Sie standardisierte Fotos mit einer Maßstabsreferenzkarte für eine genaue Analyse der Verschleißrate.
Untersuchen Sie alle O-Ringe, Dichtungen, Passflächen und Kupplungsdichtungen auf Druckverformungsrest, chemische Zersetzung oder abrasiven Verschleiß.
Der Übergang von physischen Feldbroschüren zu mobilen CMMS-Inspektionsformularen (Computerized Maintenance Management System) verbessert die Datengenauigkeit und -zugänglichkeit erheblich. Digitale Protokolle eliminieren handschriftliche Transkriptionsfehler, ermöglichen das sofortige Hochladen von Fotos und ermöglichen automatische Benachrichtigungen, wenn die Abnutzungsmessungen vordefinierte Schwellenwerte überschreiten. Papierprotokolle führen häufig zu Datensilos, in denen wichtige Verschleißtrends in Aktenschränken verloren gehen. Sie benötigen Echtzeit-Datenzugriff, um fundierte Wartungsentscheidungen zu treffen.
Um effektiv zu sein, muss die Inspektionscheckliste spezifische, umsetzbare Datenpunkte erfassen. Zu den wesentlichen Feldern gehören die genaue Geräte-ID und der Cluster-Standort, um Verwirrung bei großen Verteilern zu vermeiden. Der Betriebsdruck und die Dichte der Futteraufschlämmung bilden den betrieblichen Kontext für die physische Inspektion. Gemessene Verschleißmaße, insbesondere Apex-ID und Vortex-Finder-Länge, müssen numerisch aufgezeichnet werden. Der Status des Linermaterials sollte einfach als „Zufriedenstellend“, „Überwachen“ oder „Ersetzen“ kategorisiert werden. Schließlich muss das Formular Aktionspunkte, MSHA-Sicherheitsfreigaben und fotografische Anhangsprotokolle für die Compliance-Prüfung enthalten.
Es ist von entscheidender Bedeutung zu verstehen, wie sich bestimmte Verschleißmuster auf metallurgische Verluste auswirken Separator für die Mineralverarbeitung . Starke Rillen im unteren Kegelbereich stören den inneren Strömungswirbel, was dazu führt, dass mehr Feinpartikel fälschlicherweise an den Unterlauf gelangen. Durch die Zuordnung physischer Merkmale zu Prozessergebnissen priorisieren Wartungsteams den Austausch, der den größten Einfluss auf die Anlagenwiederherstellung hat. Sie tauschen Teile nicht aus, nur weil sie abgenutzt aussehen; Sie ersetzen sie, wenn sie den Prozess beeinträchtigen.
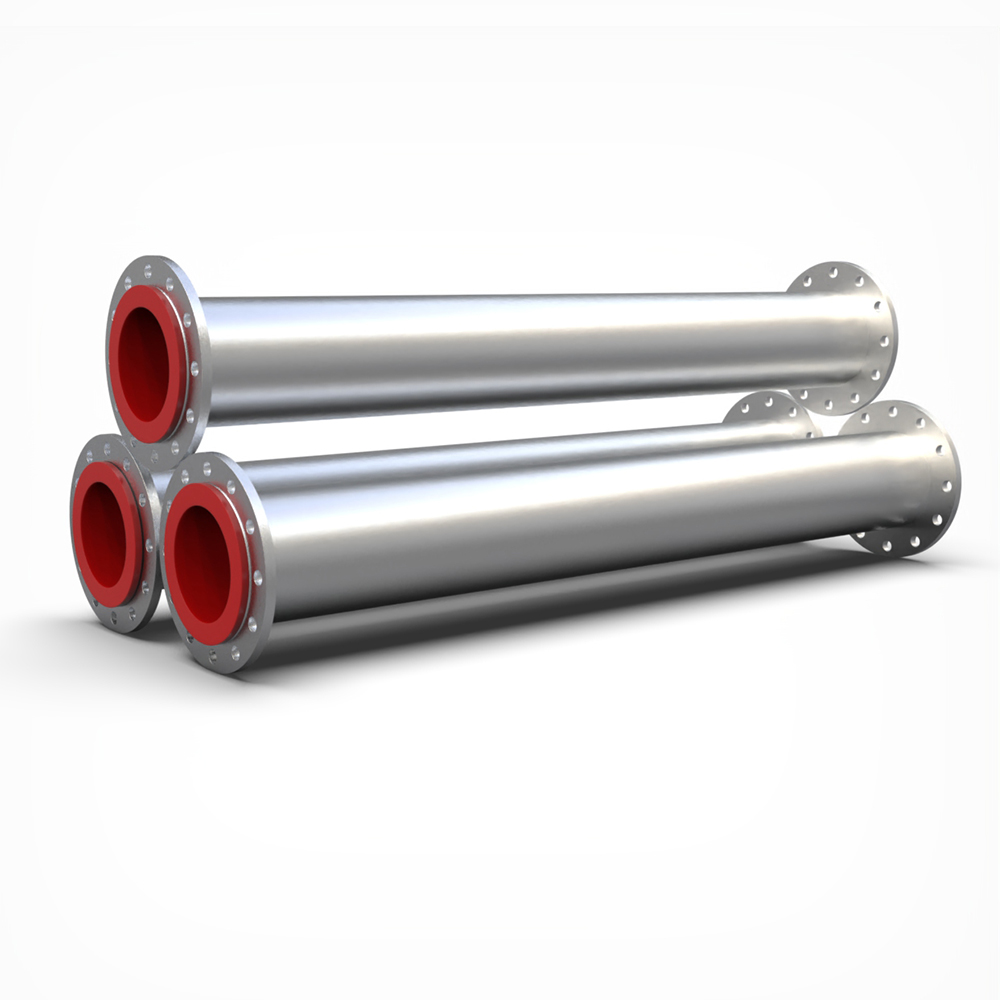
Die Materialauswahl hat großen Einfluss auf die Wartungsintervalle. Naturkautschuk bietet eine hohe Widerstandsfähigkeit gegenüber feinen, scharfen Partikeln, bleibt jedoch anfällig für Schäden durch Fremdmetalle und Kohlenwasserstoffabbau. Polyurethan bietet eine hervorragende allgemeine Verschleißfestigkeit und einen einfachen Austausch, ist jedoch temperaturbegrenzt und in bestimmten pH-Bereichen anfällig für Hydrolyse. Aluminiumoxid oder Siliziumkarbid bieten eine maximale Lebensdauer in stark abrasiven, groben Umgebungen, sind aber aufgrund ihrer Sprödigkeit anfällig für thermische oder mechanische Stöße durch den Aufprall von Fremdmetallen. Benutzen Mit Polyurethan ausgekleidete Rohre in den Zufuhrverteilern ergänzen häufig die Zyklonauskleidungen, indem sie einen kontinuierlichen, verschleißfesten Strömungsweg bieten.
Liner-Material |
Beste Anwendung |
Primäre Sicherheitslücke |
Erwartete Lebensdauer (relativ) |
|---|---|---|---|
Naturkautschuk |
Feine, scharfe Partikel |
Fremdmetalle, Kohlenwasserstoffe |
Mäßig |
Polyurethan |
Allgemeine Gebrauchsspuren, einfacher Austausch |
Hohe Temperaturen, extremer pH-Wert |
Mäßig bis hoch |
Keramik (Aluminiumoxid/SiC) |
Stark abrasives, grobkörniges Erz |
Mechanischer Schock, Sprödigkeit |
Sehr hoch |
Durch die Durchführung einer Kosten-Lebensdauer-Analyse wird die effizienteste Wartungsmaßnahme ermittelt. Die Teams müssen entscheiden, ob sie eine kleinere Auskleidungsrille reparieren, einen Kegelabschnitt drehen, um örtliche Abnutzung auszugleichen, oder einen vollständigen Austausch durchführen. Diese Entscheidung hängt von den verbleibenden Betriebsstunden bis zum nächsten geplanten Großstillstand und der aktuellen Verschleißrate der Komponente ab. Sie möchten unbedingt Stillstände in der Mitte des Betriebs vermeiden.
Das Abseilen im Unterlauf ist ein kritischer Fehlerzustand, der ein sofortiges Eingreifen erfordert. Die Schritt-für-Schritt-Diagnose umfasst die Prüfung auf einen zu großen Apex, eine zu hohe Futterdichte oder eine teilweise Verstopfung des Zapfens. Um die ordnungsgemäße Klassifizierung wiederherzustellen, sind sofortige Korrekturmaßnahmen erforderlich, z. B. das Verdünnen des Futters oder das Reinigen des Apex. Wenn Sie das Abseilen ignorieren, überschwemmt grobes Material nachgeschaltete Geräte und blockiert den gesamten Kreislauf.
Blockaden in a Der Entschlammungszyklon stört den gesamten Entschlammungskreislauf. Der erste Schritt besteht darin, die Grundursache zu ermitteln. Sie müssen feststellen, ob es sich um Fremdmaterial, übergroßes Futter aus einem beschädigten Sieb oder eine eingestürzte Innenauskleidung handelt. Durch die Durchführung sicherer, druckloser Reinigungsvorgänge wird sichergestellt, dass das Personal während des Entstopfungsvorgangs keinen plötzlichen Freisetzungen von eingeschlossenem Hochdruckschlamm ausgesetzt ist. Hämmern Sie niemals auf das Zyklongehäuse, um einen Stopfen zu entfernen. Dadurch werden die inneren Keramikauskleidungen sofort zertrümmert.
Druckabfälle und Zufuhrschwankungen deuten oft eher auf eine stromaufwärts gelegene Instabilität als auf einen Zyklonausfall hin. Um Zyklondruckanomalien mit vorgelagerten Problemen in Zusammenhang zu bringen, müssen Regelkreise für den Sumpffüllstand, der Verschleiß von Pumpen mit variabler Drehzahl oder starke Ablagerungen in der Rohrleitung untersucht werden. Bevor man davon ausgeht, dass die internen Komponenten des Zyklons schuld sind, muss die Futterpräsentation stabilisiert werden. Ein Zyklon klassifiziert nur so gut wie das zugeführte Futter.
Die Überwindung von Datensilos ist eine große Hürde bei der Einführung eines standardisierten Inspektionsprogramms. Das Führen von Inspektionsaufzeichnungen in isolierten Tabellenkalkulationen verhindert, dass Zuverlässigkeitsingenieure langfristige Verschleißanalysen durchführen können. Durch die direkte Integration der Verschleißverfolgung in eine zentrale Wartungsdatenbank wird sichergestellt, dass alle Beteiligten Einblick in den Gerätezustand haben. Metallurgen und Wartungsplaner müssen auf dieselben Daten zurückgreifen, um effektive Entscheidungen treffen zu können.
Die Anpassung der Checkliste von einer einzelnen eigenständigen Einheit an einen großen radialen Zykloncluster erfordert sorgfältige Skalierbarkeit. Bei einem Spinnenverteileraufbau ist der Druckausgleich im Verteilerrohr von entscheidender Bedeutung. Bei Kontrollen muss eine ungleichmäßige Futterverteilung berücksichtigt werden. Eine schlechte Verteilung führt dazu, dass Zyklone auf einer Seite des Clusters deutlich schneller verschleißen als diejenigen auf der gegenüberliegenden Seite. Sie müssen die Innenteile des Verteilers ebenso sorgfältig prüfen wie die Zyklone selbst.
Um subjektive Verschleißbeurteilungen abzumildern, müssen Schulungs- und Qualifikationsdefizite angegangen werden. Die Schulung des Personals in standardisierten Messtechniken unter Verwendung der richtigen Werkzeuge gewährleistet die Datenkonsistenz. Durch die Bereitstellung visueller Referenzhandbücher, die akzeptablen und inakzeptablen Verschleiß deutlich veranschaulichen, entfällt das Rätselraten. Dadurch können Techniker vor Ort sichere Entscheidungen zum Austausch treffen, ohne auf die technische Genehmigung warten zu müssen.
Konsistente, dokumentierte Inspektionen fördern die metallurgische Ausbeute, die Effizienz des nachgelagerten Mahlens und die Einhaltung der MSHA. Der Übergang vom reaktiven Teileaustausch zu einem strukturierten, zustandsbasierten Überwachungsprogramm schützt die Anlage vor katastrophalen Ausfällen. Sie optimieren den gesamten Klassifizierungskreislauf, indem Sie genau wissen, wann eine Komponente ausfallen wird, und sie kurz vor dem Ausfall austauschen.
Ergreifen Sie die folgenden Maßnahmen, um Ihre Trennausrüstung zu optimieren:
Überprüfen Sie den aktuellen Zustand der in Betrieb befindlichen Zyklone mithilfe eines standardisierten Basismessprotokolls.
Stellen Sie alle papierbasierten Feldprotokolle auf eine zentrale, digitale CMMS-Plattform um, um Datensilos zu beseitigen.
Wenden Sie sich an einen Metallurgiespezialisten, um genaue, standortspezifische Verschleißtoleranzen für Ihren individuellen Erzkörper festzulegen.
Schulung des Wartungspersonals in ordnungsgemäßen Ultraschall-Dickenprüfungen und visuellen Techniken zur Verschleißerkennung.
A: Der optimale Betriebsdruck variiert je nach Zyklongröße und Zielschnittpunkt. Er liegt typischerweise zwischen 5 und 15 PSI für große Zyklone und bis zu 40 PSI für kleinere Entschlammungseinheiten. Ein stabiler Druck ist entscheidend; Schwankungen deuten auf Futtermittelprobleme hin, die die Klassifizierungseffizienz beeinträchtigen.
A: Die Austauschhäufigkeit hängt stark von der Abrasivität des Erzes und den Betriebsstunden ab. In stark abrasiven Kupfer- oder Goldkreisläufen müssen Gummi- oder Polyurethanauskleidungen möglicherweise alle 3 bis 6 Monate ausgetauscht werden. Keramikauskleidungen können unter stabilen Bedingungen über ein Jahr halten.
A: Roping tritt auf, wenn der Unterlauf mit Feststoffen überladen ist. Dies wird häufig durch einen zu kleinen Apex, eine zu hohe Futterdichte oder eine teilweise Verstopfung verursacht. Das Problem lässt sich beheben, indem man die Futterdichte verringert, die Verstopfung beseitigt oder einen größeren Apex einbaut.
A: Isolieren Sie zunächst den Zyklon und machen Sie ihn vollständig drucklos. Entfernen Sie die Apex-Baugruppe vorsichtig. Verwenden Sie Hochdruckwasser oder spezielle nichtmetallische Reinigungswerkzeuge, um die Verstopfung zu lösen. Verwenden Sie niemals Metallstangen oder Hämmer, da diese die Innenauskleidung zerkratzen oder reißen lassen.
A: Polyurethan ist leicht und einfach zu installieren und daher ideal für den allgemeinen Gebrauch. Keramikauskleidungen bieten eine deutlich längere Verschleißlebensdauer bei stark abrasiven, groben Anwendungen. Allerdings ist Keramik spröde und anfällig für Schlagschäden durch Fremdmetall.
A: Wenn sich der Scheitelpunkt abnutzt und sein Innendurchmesser zunimmt, gelangen mehr Wasser und feine Partikel zum Unterlauf. Dies verringert die Unterlaufdichte, erhöht die Umlaufbelastung der Mühle und leitet schlecht klassifiziertes Material flussabwärts, wodurch die Flotationsrückgewinnung verringert wird.


