

Visualizações: 0 Autor: Editor do site Horário de publicação: 13/07/2026 Origem: Site


Material fugitivo e material morto criam enormes encargos financeiros e operacionais em ambientes de mineração de alta capacidade. Quando milhares de toneladas de minério bruto se movimentam diariamente por um local, mesmo uma fração de um por cento agarrada ao lado de retorno do cinturão resulta em toneladas de acumulação destrutiva. Esse acúmulo absoluto transforma os sistemas de transporte no principal gargalo da produção da mina. Isso leva diretamente à falha prematura dos componentes, ao tempo de inatividade não planejado e às pesadas despesas de manutenção que esgotam a lucratividade do local.
Para proteger o equipamento capital e estabilizar o rendimento, as operações devem implantar mecanismos de defesa especializados na zona de descarga. Uma engenharia adequada O limpador de correia de mineração serve como proteção de linha de frente contra a degradação do equipamento. Ao remover ativamente o minério residual antes que ele possa obstruir o percurso de retorno, esses sistemas garantem a segurança operacional e maximizam a disponibilidade do transportador. Você não pode operar uma instalação de alta tonelagem com eficiência sem controlar o que permanece na correia após a polia dianteira.
O material fugitivo ataca agressivamente os componentes rotativos de um sistema transportador. Quando o material morto se desaloja ao longo do percurso de retorno, ele encapsula os rolos e se infiltra nas vedações dos rolamentos. Essa contaminação leva ao travamento imediato do rolamento e ao aumento drástico da resistência rotacional. O atrito gerado por um rolo emperrado pode desgastar rapidamente a carcaça do rolo de aço, criando bordas afiadas que cortam a tampa da correia transportadora. Em questão de semanas, um único rolete de retorno apreendido pode destruir milhares de dólares em correias.
O impacto do material morto varia dependendo dos materiais utilizados na estrutura do transportador. Os rolos compostos leves e avançados oferecem alguma resistência à adesão do material, mas ainda sofrem quando os rolamentos são comprometidos por poeira fina e abrasiva, como sílica ou minério de ferro. As rodas-guia de aço tradicionais são particularmente vulneráveis à degradação abrasiva. Além disso, as partículas retidas roçam o revestimento da polia, removendo as camadas protetoras de borracha ou cerâmica. Essa degradação faz com que as polias antiderrapantes falhem, resultando em grave deslizamento da correia, perda de tração de acionamento e eventual queima da correia na polia de acionamento.
O acúmulo irregular de material nas polias traseiras, nas polias motrizes e nos roletes de retorno altera fundamentalmente a física do sistema transportador. À medida que o material morto se acumula irregularmente na face de uma polia, ele cria uma coroa artificial. Este diâmetro irregular força a correia a se desviar da linha central pretendida, buscando o ponto de maior tensão. Freqüentemente, você verá correias se movimentando com força para um lado simplesmente porque um rolo de retorno tem um acúmulo de lama endurecida de meia polegada em uma extremidade.
Os efeitos em cascata do deslocamento do cinturão são altamente destrutivos. Danos graves nas bordas ocorrem quando a correia roça na estrutura do transportador, rasgando a borracha e expondo o tecido interno ou os cabos de aço à umidade. O atrito estrutural gera calor excessivo, criando grave risco de incêndio em ambientes fechados. Além disso, uma correia desalinhada causa derramamentos massivos que contornam os pontos de coleta primários, soterrando passarelas, cobrindo motores de acionamento e criando condições de trabalho perigosas que exigem escavação manual para serem limpas.
O material morto adiciona peso morto ao sistema transportador. Cada tonelada de material fugitivo preso ao cinto requer energia para se mover. Quando combinado com o aumento do arrasto dos rolamentos de rolos emperrados e o atrito das correias desalinhadas esfregando contra a estrutura, o sistema experimenta um aumento enorme na resistência operacional. O sistema de acionamento tem que trabalhar significativamente mais apenas para manter as velocidades da esteira vazia.
Esta resistência contínua coloca carga elétrica desnecessária e estresse térmico nos motores de acionamento. Os motores são forçados a consumir uma amperagem mais alta para manter a velocidade da correia, levando ao superaquecimento e à falha prematura do estator. A quantificação desta perda de energia revela frequentemente que o funcionamento de uma correia suja consome até 15% mais eletricidade do que um sistema limpo e otimizado. Ao longo de um ano de operação contínua, esse desperdício de energia se traduz em enormes custos de serviços públicos e na redução da vida útil do motor.
O controle eficaz de materiais requer uma abordagem em vários estágios. O limpador primário é instalado na polia principal, posicionada logo abaixo da trajetória do material. Sua função é cortar a maior parte do material coeso antes que a correia saia da zona de descarga. Essa passagem inicial remove até 90% do material morto, manipulando o minério pesado, úmido ou pegajoso que se recusa a descarregar naturalmente.
Um limpador secundário é instalado mais abaixo no lado de retorno, normalmente onde a correia sai da polia principal e fica plana. Esta unidade se concentra na remoção de partículas finas e no controle de umidade, raspando os resíduos pegajosos que contornam a lâmina primária. Limpadores terciários, como arados em V e arados diagonais, são instalados logo antes da polia traseira. Eles desviam os detritos da queda da gravidade, evitando que as rochas fiquem presas entre a correia e a polia, o que de outra forma perfuraria diretamente a carcaça da correia.
| Tipo de limpador | Local de instalação | Função primária | Material alvo |
|---|---|---|---|
| Raspador Primário | Face da polia principal (posição 3 horas) | Remoção de material a granel | Minério pesado e coeso e detritos grandes |
| Raspador Secundário | Corrida de retorno, logo após a polia principal | Limpeza de partículas finas | Finos pegajosos, poeira e umidade |
| Arado V / Arado Diagonal | Corrida de retorno, imediatamente antes da polia traseira | Proteção da polia traseira | Rochas que caem pela gravidade e pedaços fugitivos |
| Sistema de caixa de lavagem | Corrida de retorno, após o raspador secundário | Polimento final e mitigação de poeira | Lama extrema e finos microscópicos |
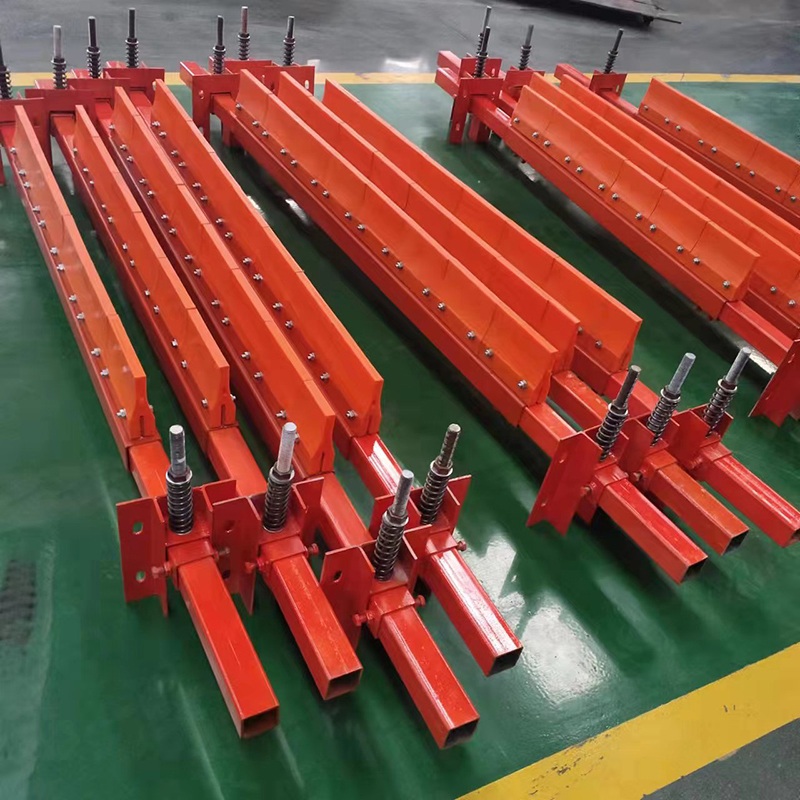
A formulação da lâmina raspadora determina sua eficácia e segurança. UM O limpador de correia de poliuretano oferece vantagens distintas devido à sua alta resistência à abrasão, flexibilidade e baixo coeficiente de atrito. O poliuretano se adapta ao perfil da correia, garantindo contato consistente sem danificar a cobertura de borracha. Os fabricantes moldam essas lâminas em vários durômetros (níveis de dureza) para atender às condições ambientais específicas, desde argila macia e úmida até granito duro e irregular.
Ao comparar o poliuretano com ligas metálicas como o carboneto de tungstênio, a segurança da correia é a principal preocupação. O carboneto de tungstênio oferece vida útil excepcional para correias vulcanizadas de alta velocidade que lidam com finos abrasivos. No entanto, as lâminas de metal duro podem prender e rasgar emendas mecânicas. O poliuretano é a escolha mais segura para correias emendadas mecanicamente e designs de alta resistência, pois o material flexível cede aos fixadores metálicos enquanto mantém a pressão de limpeza. Ele absorve o impacto da emenda e rebate imediatamente para limpar a correia.
Uma lâmina raspadora só é eficaz se mantiver contato ideal com a correia. Tensionadores de pressão constante, utilizando molas, cilindros de ar ou nitrogênio, ajustam automaticamente a posição da lâmina à medida que o uretano se desgasta. Este tensionamento dinâmico garante que a borda de limpeza permaneça nivelada com a superfície da correia, compensando a inevitável perda de volume da lâmina ao longo do tempo.
O tensionamento adequado evita vibração da lâmina, um efeito de ressalto rápido que deixa o material para trás e causa microimpactos na cobertura da correia. Ao manter uma pressão suave e contínua, os tensores dinâmicos maximizam a vida útil da lâmina e protegem a integridade estrutural da correia transportadora. Se um tensor travar ou perder pressão, a lâmina se afasta da correia e o material morto inunda imediatamente o percurso de retorno.
As operações subterrâneas de carvão enfrentam desafios regulatórios e de segurança rigorosos. O equipamento deve atender a certificações rigorosas para evitar riscos de explosão. Os produtos de limpeza usados nesses ambientes exigem formulações de poliuretano retardadoras de chama e antiestáticas (FRAS) para eliminar o risco de descarga estática ou ignição por fricção. As estruturas e tensores também devem ser projetados para operar em espaços altamente confinados, onde o acesso para manutenção é severamente limitado.
As pedreiras de superfície operam sob restrições totalmente diferentes. Ambientes a céu aberto expõem os transportadores a flutuações extremas de temperatura, poeira pesada no ar e grandes variações de volume devido à chuva ou neve. Os limpadores em pedreiras devem apresentar estruturas robustas e resistentes à corrosão e lâminas resistentes, capazes de manusear material congelado e pó de rocha abrasiva. A degradação UV também é um fator, exigindo misturas de uretano estabilizadas contra UV para instalações externas.
As características físicas do material transportado determinam o design do raspador. A argila pegajosa requer ângulos de lâmina agressivos para retirar o material da correia, muitas vezes utilizando uma ação de descascamento em vez de uma ação de raspagem. O minério de ferro abrasivo exige formulações de poliuretano de alto volume para resistir ao desgaste rápido e às substituições frequentes. O carvão úmido geralmente requer uma combinação de raspadores primários e secundários para gerenciar efetivamente o volume e a umidade.
Quando a raspagem a seco é insuficiente para obter finos altamente coesivos, tornam-se necessárias caixas de lavagem especializadas e sistemas de pulverização de água. Esses sistemas aplicam uma névoa fina para suavizar o material morto endurecido, permitindo que os raspadores secundários limpem a correia. Esta abordagem é altamente eficaz para gerir lama extrema e lama pegajosa, embora exija um abastecimento de água fiável e um método para gerir o efluente resultante no ponto de descarga.
Combinar as especificações de limpeza com o sistema transportador é fundamental para o sucesso. Cinturões de mineração de alta velocidade e alta capacidade geram imensa energia cinética. Um sistema deve apresentar postes de montagem resistentes e lâminas reforçadas para suportar o impacto contínuo do minério pesado. Se você colocar um raspador leve em uma esteira de 6 m/s que transporta minério de cobre, a lâmina dobrará ou o eixo quebrará em poucas horas.
Correias largas requerem rigidez estrutural significativa. Se o eixo do raspador estiver muito fraco, o centro da lâmina se curvará e se afastará da correia sob pressão. Este arqueamento central permite que o material passe diretamente no meio do percurso de retorno. Os sistemas projetados utilizam tubos de aço superdimensionados e de paredes espessas para garantir o contato uniforme da lâmina em toda a largura da correia, evitando o 'efeito sorriso', onde apenas as bordas da correia são limpas.
O tipo de emenda da correia influencia fortemente a seleção do raspador. Raspadores agressivos representam um risco grave para correias emendadas mecanicamente. Se uma lâmina rígida prender um fixador de metal elevado, ela poderá rasgar totalmente a emenda, causando falha catastrófica da correia e dias de inatividade.
Para evitar rasgos nas emendas, os sistemas de limpeza devem incorporar mecanismos de alívio. As montagens de absorção de choque permitem que a lâmina desvie momentaneamente para baixo quando uma emenda mecânica passa. Alternativamente, ângulos de lâmina específicos podem ser utilizados para que o raspador deslize sobre os fixadores em vez de prender suas bordas principais. As emendas vulcanizadas, por serem lisas e contínuas, permitem o uso de lâminas rígidas de carboneto de tungstênio sem risco de danos por impacto.
Um sistema de limpeza não funciona isoladamente. Seu design deve estar alinhado com outros componentes do transportador para garantir confiabilidade holística. Por exemplo, a colocação de raspadores secundários não deve interferir nos sistemas avançados de rastreamento instalados no percurso de retorno. Se um raspador despeja partículas molhadas diretamente em uma polia de retorno, isso anula a finalidade do limpador.
Além disso, as bases e berços de impacto nas zonas de carga devem estabilizar a correia para evitar que ela salte. Se a correia saltar excessivamente na polia dianteira devido a más condições de carga a montante, o limpador primário perderá contato, permitindo que o material morto escape. Garantir um percurso estável da correia é essencial para maximizar a eficiência do equipamento de limpeza.
Uma suposição comum, mas perigosa, na manutenção de transportadores é que maior tensão significa melhor limpeza. Aplicar força excessiva na lâmina raspadora não melhora a remoção do material; danifica ativamente o sistema. As equipes de manutenção geralmente aumentam os tensionadores quando uma lâmina começa a deixar material para trás, em vez de investigar por que a lâmina está falhando.
As consequências do excesso de tensão são graves. Causa desgaste acelerado da lâmina, forçando substituições prematuras. A fricção extrema gera calor excessivo, que pode derreter as lâminas de poliuretano ou danificar a cobertura da correia. Além disso, o excesso de tensão aumenta o arrasto da correia, forçando o motor de acionamento a consumir mais energia para superar a resistência artificial. O tensionamento adequado requer o cumprimento exato das especificações de torque ou pressão do fabricante.
A adaptação de limpadores em calhas de descarga confinadas existentes apresenta limitações físicas significativas. Muitos sistemas transportadores mais antigos não foram projetados com folga adequada para sistemas modernos de limpeza em vários estágios. As equipes de manutenção muitas vezes lutam para encontrar locais de montagem adequados que permitam acesso seguro e ângulos adequados das lâminas.
O planejamento adequado da trajetória do material é necessário para evitar que o próprio conjunto de limpeza se torne um ponto de encontro para o acúmulo de material. Se o raspador for instalado muito atrás na calha, o material morto removido irá se acumular no poste de montagem, eventualmente enterrando o limpador e tornando-o inútil. A calha deve ser modificada para garantir que o material raspado caia livremente no fluxo de descarga, muitas vezes exigindo placas defletoras personalizadas.
Avaliar o custo de um sistema de limpeza exige olhar além do preço de compra inicial. Os raspadores econômicos geralmente apresentam estruturas frágeis e uretano de baixa qualidade, exigindo ajustes constantes e substituições frequentes de lâminas. Comprar raspadores baratos garante que você gastará mais em mão de obra e peças de reposição ao longo da vida útil do transportador.
Sistemas projetados e específicos para aplicações exigem um gasto de capital inicial mais elevado, mas proporcionam um valor substancial a longo prazo. Ao calcular o retorno do investimento, as operações devem levar em consideração a redução dos custos de mão-de-obra da limpeza manual, a eliminação do desgaste prematuro das polias e a redução drástica do tempo de inatividade não planejado do transportador. Um limpador premium se paga na primeira vez que evita o rompimento da correia.
A confiabilidade depende de uma manutenção consistente e estruturada. As operações devem implementar uma lista de verificação visual diária para monitorar os níveis de material morto sob a polia dianteira. Os técnicos devem verificar as configurações do tensor, verificar os limites de desgaste da lâmina em relação aos indicadores do fabricante e limpar qualquer acúmulo de material na estrutura principal.
Essas inspeções devem ser integradas a verificações mais amplas dos transportadores. Avaliar a condição do atraso antiderrapante da polia, monitorar as temperaturas dos rolamentos e verificar o status do alinhamento da correia muitas vezes revelará se o sistema de limpeza está funcionando corretamente ou se o material morto está começando a desviar das lâminas.
As tarefas de manutenção em calhas de descarga são inerentemente perigosas. Para minimizar o tempo de inatividade e reduzir a entrada em espaços confinados, os sistemas de limpeza modernos utilizam designs deslizantes, estilo cartucho ou montados em trilhos. A implementação de um protocolo de substituição segura envolve etapas específicas:
Essas soluções projetadas permitem que os técnicos puxem todo o conjunto da lâmina para fora da calha. A lâmina pode ser substituída com segurança na passarela e o cartucho desliza de volta ao lugar. Este protocolo elimina a necessidade de os técnicos chegarem à zona perigosa abaixo da polia principal, melhorando drasticamente a segurança do local.
A indústria mineira está a transitar da manutenção reativa para a preditiva através da adoção de sistemas inteligentes. Os tensores inteligentes ajustam automaticamente a pressão da lâmina e transmitem dados relativos ao desgaste da lâmina e aos níveis de tensão para uma sala de controle central. Isso elimina as suposições do agendamento da manutenção.
Sensores remotos de desgaste da lâmina alertam as equipes de manutenção exatamente quando uma substituição é necessária, evitando que a lâmina se desgaste até o núcleo metálico. Esse monitoramento digital reduz a frequência de inspeções físicas em zonas de mineração perigosas, otimizando a distribuição de mão de obra e garantindo que o transportador permaneça sempre protegido.
R: Um raspador primário é instalado na face da polia principal para cortar o material pesado e a granel. Um raspador secundário é montado mais atrás no percurso de retorno plano para remover partículas finas e umidade pegajosa que desviam da lâmina primária.
R: A frequência de substituição depende da velocidade da correia, da tonelagem e da abrasividade do material. As lâminas devem ser substituídas quando estiverem desgastadas até a linha indicadora do fabricante ou quando o sistema de tensionamento ultrapassar a distância percorrida.
R: Sim, se especificado ou mantido incorretamente. O excesso de tensão causa fricção extrema e desgaste da tampa. O uso de lâminas de metal rígidas em correias emendadas mecanicamente pode prender os fixadores e rasgar a emenda.
R: Ao raspar a correia no ponto de descarga, o sistema evita que poeira fina e partículas abrasivas caiam no percurso de retorno. Isso mantém os contaminantes longe das vedações do rolamento, evitando a gripagem dos roletes e o desgaste da carcaça.
R: Sim. As minas subterrâneas de carvão exigem equipamentos com certificações resistentes ao fogo e antiestáticas (FRAS) para evitar ignição por fricção e descarga estática. Os sistemas também devem ser projetados para manutenção segura em espaços altamente confinados.
R: Os tensores de mola são confiáveis e fáceis de manter visualmente. Os tensores de ar fornecem pressão precisa e constante, mas exigem um fornecimento pneumático confiável. Os tensores de torção são excelentes para espaços confinados onde o espaço de montagem externo é limitado.
R: Eles servem a propósitos diferentes. O carboneto de tungstênio oferece vida útil superior para correias vulcanizadas de alta velocidade que lidam com finos abrasivos. O poliuretano é necessário para correias emendadas mecanicamente, minérios úmidos/pegajosos e remoção de grandes volumes na posição primária.


