

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-13 Origen: Sitio


El material fugitivo y su retorno crean enormes cargas financieras y operativas en entornos mineros de alta capacidad. Cuando miles de toneladas de mineral crudo se mueven a través de un sitio diariamente, incluso una fracción de un porcentaje adherido al lado de retorno del cinturón resulta en toneladas de acumulación destructiva. Esta acumulación absoluta transforma los sistemas transportadores en el principal cuello de botella de la producción minera. Conduce directamente a fallos prematuros de los componentes, tiempos de inactividad no planificados y grandes gastos de mantenimiento que agotan la rentabilidad del sitio.
Para proteger los bienes de capital y estabilizar el rendimiento, las operaciones deben desplegar mecanismos de defensa especializados en la zona de descarga. Un diseño adecuado El limpiador de cintas mineras sirve como protección de primera línea contra la degradación del equipo. Al cortar activamente el mineral residual antes de que pueda obstruir el recorrido de retorno, estos sistemas garantizan la seguridad operativa y maximizan la disponibilidad del transportador. No se puede operar eficientemente una instalación de alto tonelaje sin controlar lo que queda en la correa después de la polea principal.
El material fugitivo ataca agresivamente los componentes giratorios de un sistema transportador. Cuando el material de retorno se desplaza a lo largo del recorrido de retorno, encapsula los rodillos e infiltra los sellos de los rodamientos. Esta contaminación provoca un agarrotamiento inmediato del rodamiento y un aumento drástico de la resistencia a la rotación. La fricción generada por un rodillo atascado puede desgastar rápidamente la carcasa del rodillo de acero, creando bordes afilados que cortan la cubierta de la cinta transportadora. En cuestión de semanas, un solo rodillo de retorno incautado puede destruir bandas por valor de miles de dólares.
El impacto del retroceso varía según los materiales utilizados en la estructura del transportador. Los rodillos compuestos livianos avanzados ofrecen cierta resistencia a la adhesión del material, pero aún sufren cuando los rodamientos se ven comprometidos por polvo fino y abrasivo como sílice o mineral de hierro. Las poleas guías de acero tradicionales son particularmente vulnerables a la degradación abrasiva. Además, las partículas atrapadas rozan el revestimiento de la polea, quitando las capas protectoras de caucho o cerámica. Esta degradación hace que las poleas antideslizantes fallen, lo que resulta en un deslizamiento severo de la correa, pérdida de tracción motriz y, eventualmente, quemadura de la correa en la polea motriz.
La acumulación desigual de material en las poleas de cola, las poleas motrices y las poleas guías de retorno altera fundamentalmente la física del sistema transportador. A medida que el material acumulado se acumula irregularmente en la cara de una polea, se crea una corona artificial. Este diámetro desigual obliga a la correa a desviarse de su línea central prevista, buscando el punto de mayor tensión. A menudo verá que las correas se desplazan con fuerza hacia un lado simplemente porque un rodillo de retorno tiene una acumulación de lodo endurecido de media pulgada en un extremo.
Los efectos en cascada del desplazamiento del cinturón son muy destructivos. Se producen daños graves en los bordes cuando la correa roza el marco del transportador, rasgando el caucho y exponiendo la tela interna o los cables de acero a la humedad. La fricción estructural genera calor excesivo, creando un grave riesgo de incendio en ambientes cerrados. Además, una correa desalineada provoca derrames masivos que pasan por alto los puntos de recolección principales, entierran los pasillos, cubren los motores de accionamiento y crean condiciones de trabajo peligrosas que requieren pala manual para limpiarse.
El transporte agrega peso muerto al sistema transportador. Cada tonelada de material fugitivo adherido al cinturón requiere energía para moverse. Cuando se combina con el aumento de la resistencia de los rodamientos de rodillos atascados y la fricción de las correas desalineadas que rozan contra el marco, el sistema experimenta un aumento masivo en la resistencia operativa. El sistema de transmisión tiene que trabajar mucho más para mantener la velocidad de la cinta vacía.
Esta resistencia continua genera cargas eléctricas y tensiones térmicas innecesarias en los motores de accionamiento. Los motores se ven obligados a consumir un mayor amperaje para mantener la velocidad de la correa, lo que provoca sobrecalentamiento y fallas prematuras del estator. La cuantificación de esta pérdida de energía a menudo revela que hacer funcionar una correa sucia consume hasta un 15% más de electricidad que un sistema limpio y optimizado. Más de un año de funcionamiento continuo, esa energía desperdiciada se traduce en enormes costos de servicios públicos y una vida útil más corta del motor.
El control eficaz de los materiales requiere un enfoque de varias etapas. El limpiador primario está instalado en la polea principal, ubicada justo debajo de la trayectoria del material. Su función es cortar la mayor parte del material cohesivo antes de que la cinta abandone la zona de descarga. Esta pasada inicial elimina hasta el 90% del material de retorno, manejando el mineral pesado, húmedo o pegajoso que se niega a descargarse de forma natural.
Se instala un limpiador secundario más abajo en el lado de retorno, generalmente donde la correa sale de la polea principal y se vuelve plana. Esta unidad se enfoca en la eliminación de partículas finas y el control de la humedad, raspando los residuos pegajosos que pasan por alto la cuchilla primaria. Los limpiadores terciarios, como los arados en V y los arados diagonales, se instalan justo antes de la polea de cola. Desvían los desechos de la caída por gravedad, evitando que las rocas queden atrapadas entre la correa y la polea, que de otro modo perforarían agujeros directamente a través de la carcasa de la correa.
| Tipo de limpiador | Ubicación de instalación | Función principal | Material objetivo |
|---|---|---|---|
| Rascador primario | Cara de la polea principal (posición de las 3 en punto) | Eliminación de material a granel | Mineral pesado y cohesivo y escombros grandes. |
| Rascador secundario | Carrera de retorno, justo después de la polea principal | Limpieza de partículas finas | Multas pegajosas, polvo y humedad. |
| Arado en V / Arado diagonal | Carrera de retorno, inmediatamente antes de la polea de cola | Protección de la polea de cola | Rocas que caen por gravedad y terrones fugitivos |
| Sistema de caja de lavado | Carrera de retorno, después del rascador secundario | Pulido final y mitigación de polvo. | Lodo extremo y finos microscópicos |
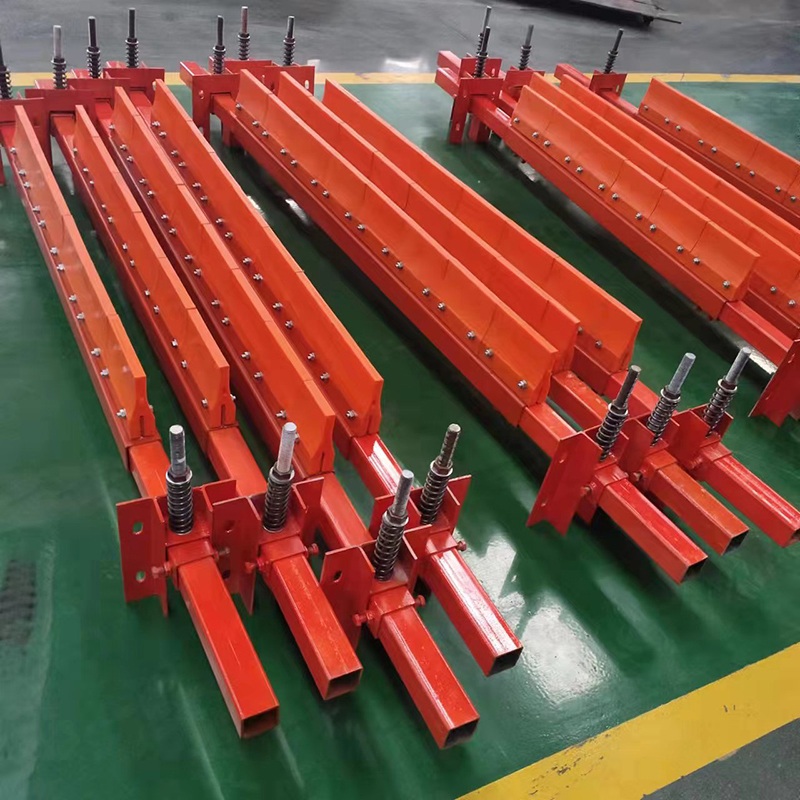
La formulación de la cuchilla raspadora determina su eficacia y seguridad. A El limpiador de correas de poliuretano ofrece distintas ventajas debido a su alta resistencia a la abrasión, flexibilidad y bajo coeficiente de fricción. El poliuretano se adapta al perfil de la correa, lo que garantiza un contacto constante sin rayar la cubierta de goma. Los fabricantes funden estas hojas en varios durómetros (niveles de dureza) para adaptarse a condiciones ambientales específicas, desde arcilla blanda y húmeda hasta granito duro e irregular.
Al comparar el poliuretano con aleaciones metálicas como el carburo de tungsteno, la seguridad de la correa es la principal preocupación. El carburo de tungsteno proporciona una vida útil excepcional para las correas vulcanizadas de alta velocidad que manejan finos abrasivos. Sin embargo, las hojas de carburo pueden atrapar y rasgar empalmes mecánicos. El poliuretano es la opción más segura para correas empalmadas mecánicamente y diseños de alta resistencia, ya que el material flexible cede ante los sujetadores metálicos mientras mantiene la presión de limpieza. Absorbe el impacto del empalme y rebota inmediatamente para limpiar la banda.
Una cuchilla raspadora sólo es eficaz si mantiene un contacto óptimo con la correa. Los tensores de presión constante, que utilizan resortes, cilindros de aire o nitrógeno, ajustan automáticamente la posición de la hoja a medida que el uretano se desgasta. Este tensado dinámico garantiza que el borde de limpieza permanezca alineado contra la superficie de la correa, compensando la inevitable pérdida de volumen de la cuchilla con el tiempo.
Una tensión adecuada evita el ruido de la hoja, un efecto de rebote rápido que deja material atrás y provoca microimpactos en la cubierta de la correa. Al mantener una presión suave y continua, los tensores dinámicos maximizan la vida útil de la hoja y protegen la integridad estructural de la cinta transportadora. Si un tensor se bloquea o pierde presión, la hoja se separa de la correa y el retroceso inunda inmediatamente el recorrido de retorno.
Las operaciones subterráneas de carbón enfrentan estrictos desafíos regulatorios y de seguridad. El equipo debe cumplir con certificaciones estrictas para prevenir riesgos de explosión. Los limpiadores utilizados en estos entornos requieren formulaciones de poliuretano retardantes de llama y antiestáticas (FRAS) para eliminar el riesgo de descarga estática o ignición por fricción. Los marcos y tensores también deben diseñarse para funcionar en espacios muy reducidos donde el acceso para mantenimiento esté muy limitado.
Las canteras de superficie operan bajo limitaciones completamente diferentes. Los entornos a cielo abierto exponen a los transportadores a fluctuaciones extremas de temperatura, mucho polvo en el aire y variaciones masivas de volumen debido a la lluvia o la nieve. Los limpiadores en canteras deben contar con marcos robustos y resistentes a la corrosión y cuchillas resistentes capaces de manejar material congelado y polvo de roca abrasivo. La degradación de los rayos UV también es un factor que requiere mezclas de uretano estabilizadas contra los rayos UV para instalaciones en exteriores.
Las características físicas del material transportado dictan el diseño del raspador. La arcilla pegajosa requiere ángulos de cuchilla agresivos para despegar el material de la banda, a menudo utilizando una acción de pelado en lugar de una acción de raspado. El mineral de hierro abrasivo exige formulaciones de poliuretano de gran volumen para resistir el desgaste rápido y los reemplazos frecuentes. El carbón húmedo a menudo requiere una combinación de raspadores primarios y secundarios para gestionar eficazmente tanto el volumen como la humedad.
Cuando el raspado en seco no es suficiente para obtener finos altamente cohesivos, se necesitan cajas de lavado especializadas y sistemas de pulverización de agua. Estos sistemas aplican una fina niebla para ablandar el material endurecido, permitiendo que los raspadores secundarios limpien la banda. Este enfoque es muy eficaz para gestionar lodos extremos y lodos pegajosos, aunque requiere un suministro de agua fiable y un método para gestionar el efluente resultante en el punto de descarga.
Hacer coincidir las especificaciones del limpiador con las del sistema transportador es fundamental para el éxito. Los cinturones mineros de alta velocidad y alta capacidad generan una inmensa energía cinética. Un sistema debe contar con postes de montaje de alta resistencia y hojas reforzadas para soportar el impacto continuo del mineral pesado. Si coloca un raspador liviano en una correa de 6 m/s que transporta mineral de cobre, la hoja se doblará o el eje se romperá en cuestión de horas.
Las correas anchas requieren una rigidez estructural significativa. Si el eje del raspador es demasiado débil, el centro de la hoja se inclinará hacia afuera de la correa bajo presión. Esta curvatura central permite que el material pase directamente por la mitad del recorrido de retorno. Los sistemas de ingeniería utilizan tubos de acero de paredes gruesas y de gran tamaño para garantizar un contacto uniforme de la hoja en todo el ancho de la banda, evitando el 'efecto sonrisa' donde solo se limpian los bordes de la banda.
El tipo de empalme de la correa influye en gran medida en la selección del raspador. Los raspadores agresivos suponen un grave riesgo para las correas empalmadas mecánicamente. Si una hoja rígida atrapa un sujetador de metal elevado, puede romper el empalme por completo, provocando fallas catastróficas en la correa y días de inactividad.
Para evitar que los empalmes se rompan, los sistemas de limpieza deben incorporar mecanismos de alivio. Los soportes amortiguadores permiten que la hoja se desvíe hacia abajo momentáneamente cuando pasa un empalme mecánico. Alternativamente, se pueden utilizar ángulos de hoja específicos para que el raspador se deslice sobre los sujetadores en lugar de atrapar sus bordes delanteros. Los empalmes vulcanizados, al ser lisos y continuos, permiten el uso de láminas rígidas de carburo de tungsteno sin riesgo de daños por impacto.
Un sistema de limpieza no funciona de forma aislada. Su diseño debe alinearse con otros componentes del transportador para garantizar una confiabilidad integral. Por ejemplo, la colocación de raspadores secundarios no debe interferir con los sistemas de seguimiento avanzados instalados en el recorrido de regreso. Si un raspador arroja finos húmedos directamente sobre una rueda guía de retorno, anula el propósito del limpiador.
Además, las camas de impacto y las cunas en las zonas de carga deben estabilizar la correa para evitar rebotes. Si la correa rebota excesivamente en la polea principal debido a malas condiciones de carga aguas arriba, el limpiador primario perderá contacto, permitiendo que escape el material remanente. Garantizar una trayectoria estable de la correa es esencial para maximizar la eficiencia del equipo de limpieza.
Una suposición común pero peligrosa en el mantenimiento de transportadores es que una mayor tensión equivale a una mejor limpieza. Aplicar fuerza excesiva a la hoja raspadora no mejora la eliminación del material; Daña activamente el sistema. Los equipos de mantenimiento a menudo activan los tensores cuando una hoja comienza a dejar material, en lugar de investigar por qué falla la hoja.
Las consecuencias del exceso de tensión son graves. Provoca un desgaste acelerado de las cuchillas, lo que obliga a sustituciones prematuras. La fricción extrema genera calor excesivo, que puede derretir las hojas de poliuretano o dañar la cubierta de la correa. Además, el exceso de tensión aumenta la resistencia de la correa, lo que obliga al motor de accionamiento a consumir más energía para superar la resistencia artificial. El tensado adecuado requiere seguir las especificaciones exactas de torsión o presión del fabricante.
La adaptación de limpiadores a conductos de descarga confinados existentes presenta limitaciones físicas importantes. Muchos sistemas transportadores antiguos no fueron diseñados con el espacio libre adecuado para los sistemas modernos de limpieza de múltiples etapas. Los equipos de mantenimiento a menudo tienen dificultades para encontrar ubicaciones de montaje adecuadas que permitan un acceso seguro y ángulos de hoja adecuados.
Es necesaria una planificación adecuada de la trayectoria del material para evitar que el propio conjunto del limpiador se convierta en un punto de acumulación de material. Si el raspador se instala demasiado atrás en el conducto, el material retirado se acumulará en el poste de montaje, enterrando eventualmente el limpiador y dejándolo inútil. El conducto debe modificarse para garantizar que el material raspado caiga libremente en el flujo de descarga, lo que a menudo requiere placas deflectoras personalizadas.
Evaluar el coste de un sistema de limpieza requiere mirar más allá del precio de compra inicial. Los raspadores económicos suelen tener marcos endebles y uretano de baja calidad, lo que requiere ajustes constantes y reemplazos frecuentes de las hojas. Comprar raspadores baratos garantiza que gastará más en mano de obra y repuestos durante la vida útil del transportador.
Los sistemas diseñados para aplicaciones específicas requieren un mayor gasto de capital inicial pero ofrecen un valor sustancial a largo plazo. Al calcular el retorno de la inversión, las operaciones deben tener en cuenta los costos laborales reducidos de la limpieza manual, la eliminación del desgaste prematuro del revestimiento de la polea y la reducción drástica del tiempo de inactividad no planificado del transportador. Un limpiador premium se amortiza la primera vez que previene el desgarro de la correa.
La confiabilidad depende de un mantenimiento consistente y estructurado. Las operaciones deben implementar una lista de verificación visual diaria para monitorear los niveles de retroceso debajo de la polea principal. Los técnicos deben verificar la configuración del tensor, comparar los límites de desgaste de la hoja con los indicadores del fabricante y eliminar cualquier acumulación de material en el marco principal.
Estas inspecciones deben integrarse con controles más amplios de los transportadores. La evaluación del estado del revestimiento antideslizante de la polea, el monitoreo de las temperaturas de los rodamientos de rodillos y la verificación del estado de seguimiento de la correa a menudo revelarán si el sistema de limpieza está funcionando correctamente o si el material residual está comenzando a pasar por alto las cuchillas.
Las tareas de mantenimiento en los conductos de descarga son inherentemente peligrosas. Para minimizar el tiempo de inactividad y reducir la entrada a espacios confinados, los sistemas de limpieza modernos utilizan diseños deslizables, estilo cartucho o montados sobre rieles. La implementación de un protocolo de reemplazo seguro implica pasos específicos:
Estas soluciones de ingeniería permiten a los técnicos sacar todo el conjunto de cuchillas por el costado del conducto. La cuchilla se puede reemplazar de manera segura en la pasarela y el cartucho se desliza nuevamente a su lugar. Este protocolo elimina la necesidad de que los técnicos lleguen a la zona peligrosa debajo de la polea principal, lo que mejora drásticamente la seguridad del sitio.
La industria minera está pasando del mantenimiento reactivo al predictivo mediante la adopción de sistemas inteligentes. Los tensores inteligentes ajustan automáticamente la presión de la hoja y transmiten datos sobre el desgaste de la hoja y los niveles de tensión a una sala de control central. Esto elimina las conjeturas a la hora de programar el mantenimiento.
Los sensores remotos de desgaste de la hoja alertan a los equipos de mantenimiento exactamente cuando se necesita un reemplazo, evitando que la hoja se desgaste hasta el núcleo metálico. Este monitoreo digital reduce la frecuencia de las inspecciones físicas en zonas mineras peligrosas, optimizando el despliegue de mano de obra y garantizando que el transportador permanezca protegido en todo momento.
R: Se instala un raspador primario en la cara de la polea principal para cortar el material pesado y a granel. Un raspador secundario está montado más atrás en el recorrido de retorno plano para eliminar las partículas finas y la humedad pegajosa que pasan por alto la cuchilla primaria.
R: La frecuencia de reemplazo depende de la velocidad de la correa, el tonelaje y la abrasividad del material. Las cuchillas deben reemplazarse cuando se desgastan hasta la línea indicadora del fabricante o cuando el sistema tensor se queda sin recorrido.
R: Sí, si se especifica o mantiene incorrectamente. El exceso de tensión causa fricción extrema y desgaste de la cubierta. El uso de hojas de metal rígidas en bandas empalmadas mecánicamente puede atrapar los sujetadores y romper el empalme.
R: Al raspar la correa para limpiarla en el punto de descarga, el sistema evita que el polvo fino y las partículas abrasivas caigan en el recorrido de retorno. Esto mantiene los contaminantes alejados de los sellos de los rodamientos, evitando el agarrotamiento de los rodillos y el desgaste de la carcasa.
R: Sí. Las minas de carbón subterráneas requieren equipos con certificaciones resistentes al fuego y antiestáticas (FRAS) para evitar la ignición por fricción y la descarga estática. Los sistemas también deben diseñarse para un mantenimiento seguro en espacios muy reducidos.
R: Los tensores de resorte son confiables y fáciles de mantener visualmente. Los tensores de aire proporcionan una presión precisa y constante pero requieren un suministro neumático confiable. Los tensores de torsión son excelentes para espacios reducidos donde el espacio de montaje externo es limitado.
R: Tienen diferentes propósitos. El carburo de tungsteno ofrece una vida útil superior para correas vulcanizadas de alta velocidad que manejan finos abrasivos. Se requiere poliuretano para correas empalmadas mecánicamente, minerales húmedos/pegajosos y eliminación de grandes volúmenes en la posición primaria.


