

المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-08 الأصل: موقع


يؤدي الفشل المبكر لخطوط الأنابيب في البيئات عالية التآكل إلى توقف تشغيلي كبير عبر القطاعات الصناعية. غالبًا ما يؤدي اختيار المواد العامة إلى صيانة غير مخطط لها، ومخاطر بيئية، وميزانيات إصلاح متضخمة. يتطلب تحديد الأنابيب للظروف القاسية دقة دقيقة وفهمًا عميقًا لديناميكيات السوائل. تتسبب أخطاء الطلب في تقييد التدفق، والتصفيح الشديد، والانفجارات الكارثية. تتضمن الأخطاء الشائعة تجاهل القطر الداخلي (ID) النهائي بعد التبطين، أو اختيار مقياس التحمل الخاطئ، أو التغاضي عن الحدود القصوى لدرجة الحرارة. تلعب المهل الزمنية لسلسلة التوريد المحلية أيضًا دورًا رئيسيًا في تنفيذ المشروع ووقت تشغيل المنشأة.
نقدم إطار تقييم منظم لتحديد أنابيب مبطنة بالبولي يوريثين . ينتقل هذا الدليل من متطلبات الأبعاد الأساسية وتقييمات الضغط إلى التوافق الكيميائي. نحن نغطي أيضًا مواصفات التركيب ومنهجيات الربط ومعايير ضمان الجودة اللازمة لدورة شراء ناجحة. يمكن للمهندسين وفرق المشتريات استخدام إطار العمل هذا للتخلص من التخمين وهندسة الأنظمة المصممة لتحقيق أقصى عمر ممكن.
المعرف النهائي يملي التدفق: بطانات البولي يوريثين (تتراوح من طبقات رقيقة 20 مل إلى طبقات شديدة التحمل بقياس 2 بوصة) تغير القطر الداخلي؛ يجب أن تأخذ المواصفات في الاعتبار المعرف النهائي للحفاظ على معدلات التدفق المطلوبة.
تتطلب تغييرات الاتجاه اهتمامًا إضافيًا: تواجه التركيبات (المرفقين، والقمصان، والمخفضات) أعلى معدلات التآكل؛ يعد تحديد البطانات الأكثر سمكًا أو مقاييس التحمل المتخصصة في هذه المناطق أمرًا بالغ الأهمية لطول عمر النظام.
تعد منهجية الربط أمرًا بالغ الأهمية: يمنع الارتباط الكيميائي للبطانة بالركيزة الفولاذية التشقق تحت ظروف الفراغ أو السرعة العالية، مما يوفر عمرًا أطول مقارنةً بتركيبات الاحتكاك الميكانيكي.
مقياس التحمل الخاص بالتطبيق: يجب أن تكون الصلابة مطابقة للوسائط؛ غالبًا ما يكون أداء اليوريثان الأكثر ليونة أفضل ضد التآكل المنزلق، بينما يقاوم اليوريثان الأكثر صلابة التأثير.
الحدود الحرارية والكيميائية: يتحلل البولي يوريثين القياسي في البيئات ذات الحرارة العالية أو التحلل المائي العالي؛ يجب التحقق من درجات حرارة التشغيل الدقيقة وتركيبات السوائل قبل الطلب.
حدد الحدود التشغيلية بوضوح قبل البدء في دورة المشتريات. غالبًا ما تفشل الأنابيب الفولاذية أو المطاطية أو المبطنة بالسيراميك في وقت مبكر في الظروف القاسية، مما يتسبب في حدوث اضطرابات غير مقبولة في المنشأة. وضع معايير النجاح الأساسية بناءً على بيانات التآكل التاريخية. ابحث عن متوسط الوقت الممتد بين حالات الفشل (MTBF) وفترات الصيانة المنخفضة بشكل كبير. يجب على مديري المرافق تتبع عدد المرات التي تتطلب فيها الأنابيب القياسية التدوير أو الاستبدال لتبرير ترقية المواد. إن فهم أوضاع الفشل الدقيقة لأنظمة الأنابيب السابقة يسمح للمهندسين بتحديد بطانة تعالج نقاط الضعف هذه بشكل مباشر.
تواجه المنشآت الصناعية التي تضخ رمل السيليكا أو مخلفات النحاس أو الرمال المعدنية الثقيلة تآكلًا شديد الانزلاق. في هذه البيئات، تضعف جدران الأنابيب الفولاذية الكربونية القياسية بسرعة. كثيرًا ما يلجأ مشغلو المصانع إلى تدوير الأنبوب بمقدار 90 درجة كل بضعة أشهر لتوزيع التآكل بالتساوي. يتطلب هذا التناوب اليدوي معدات ثقيلة وسقالات وساعات عمل كبيرة. يؤدي الترقية إلى بطانة متخصصة إلى إلغاء متطلبات الصيانة المستمرة هذه، مما يسمح لطاقم الصيانة بالتركيز على المعدات الدوارة المهمة بدلاً من شبكات الأنابيب الثابتة.
نوع المادة |
انزلاق مقاومة التآكل |
مقاومة التأثير |
التوافق الهيدروكربوني |
تأثير الوزن |
|---|---|---|---|---|
الصلب الكربوني العاري |
قليل |
عالي |
ممتاز |
خط الأساس |
مبطن بالمطاط الطبيعي |
معتدل |
ممتاز |
ضعيف (ينتفخ) |
زيادة معتدلة |
مبطنة بالسيراميك |
ممتاز |
منخفض (هش) |
ممتاز |
زيادة عالية |
مبطنة بالبولي يوريثين |
ممتاز |
معتدلة إلى عالية |
ممتاز |
زيادة منخفضة |
قارن مادة البولي يوريثين مع البطانات المطاطية التقليدية والفولاذ غير المبطن لفهم مزاياها الميكانيكية. يوفر البولي يوريثين جاذبية خاصة فريدة ومقاومة استثنائية للتآكل تتفوق على المواد التقليدية في تطبيقات التآكل المنزلق. إنه يعالج دورة التآكل والتآكل المدمرة بشكل فعال. في الأنابيب الفولاذية العارية، تسبب الوسائط الحمضية أو الرطبة التآكل، مما يؤدي إلى تليين الجدار الداخلي. تقوم الوسائط الكاشطة بإزالة تلك الطبقة المؤكسدة على الفور، مما يعرض الفولاذ الطازج لمزيد من التآكل. يوقف البولي يوريثين هذه الدورة تمامًا لأنه يظل خاملًا للعديد من المواد الكيميائية الخفيفة ويمنع الوسائط فعليًا من ملامسة الفولاذ.
هذه المقاومة المزدوجة تحمي البنية الداخلية من التدهور السريع. يتميز البولي يوريثين أيضًا بالتوافق العالي مع الزيوت والشحوم والهيدروكربونات. تمتص مركبات المطاط الطبيعي الزيوت، مما يؤدي إلى انتفاخها وتليينها وفي النهاية تمزيقها بعيدًا عن جدار الأنبوب. يحافظ البولي يوريثين على سلامته الهيكلية ومقياس التحمل حتى عند تعرضه لهذه السوائل العدوانية. هذه الخصائص تجعلها مناسبة بشكل فريد للبيئات الصناعية الصعبة، ومنشآت معالجة المعادن، وتطبيقات التعدين الثقيلة حيث تختلط الزيوت المتشردة بشكل متكرر مع الملاط.
فهم الفرق الحاسم بين حجم الأنبوب الاسمي والمعرف النهائي. يؤثر سمك البطانة الذي يتراوح من 1/4 بوصة إلى 2 بوصة بشكل كبير على الحجم الداخلي وسرعة السوائل. على سبيل المثال، يؤدي تطبيق بطانة مقاس 1 بوصة إلى أنبوب اسمي مقاس 10 بوصة إلى تقليل المساحة المفتوحة بشكل كبير. يؤدي الفشل في حساب هذا السمك إلى تقييد التدفق وزيادة سرعة السائل وزيادة ضغط النظام. تزيد سرعة السائل الأعلى بشكل كبير من معدل التآكل على البطانة نفسها، مما يبطل الغرض من الترقية.
تغطي قدرات التصنيع القياسية عادةً معرفات من 4 إلى 60 بوصة، مما يسمح بتطبيقات ضخمة على نطاق صناعي. يجب عليك تحديد الأبعاد الداخلية الدقيقة لـ شبكة أنابيب الطين المقاومة للتآكل . الحجم المناسب يمنع اختناقات التدفق عند نقاط التحول. يجب على المهندسين حساب معدل التدفق المطلوب أولاً، ثم تحديد حجم الغلاف الفولاذي الخارجي بشكل كبير بما يكفي لاستيعاب كل من المساحة الداخلية المفتوحة المطلوبة وسمك اليوريثان اللازم.
حجم الأنبوب الاسمي (NPS) |
سمك الجدار الفولاذي (الجدول 40) |
سمك الخطوط الملاحية المنتظمة |
القطر الداخلي النهائي (ID) |
فقدان مساحة المقطع العرضي |
|---|---|---|---|---|
8 بوصة |
0.322 بوصة |
0.50 بوصة (1/2 بوصة) |
6.98 بوصة |
~23% |
10 بوصة |
0.365 بوصة |
0.75 بوصة (3/4 بوصة) |
8.52 بوصة |
~28% |
12 بوصة |
0.406 بوصة |
1.00 بوصة (1 بوصة) |
9.94 بوصة |
~31% |
يوضح الجدول أعلاه مدى قوة البطانة السميكة في تقليل مساحة التدفق المتاحة. عند استبدال أنبوب غير مبطن مقاس 10 بوصة بأنبوب مبطن مقاس 10 بوصة، يجب أن تدفع المضخة نفس الحجم من السائل عبر فتحة أصغر بكثير. وهذا يتطلب المزيد من طاقة المضخة ويزيد من فقدان رأس الاحتكاك عبر نظام الأنابيب بأكمله. قم دائمًا بتكبير حجم الأنبوب الفولاذي الاسمي إذا كنت بحاجة إلى الحفاظ على القطر الداخلي الأصلي الدقيق.
تختلف متطلبات السُمك بشكل كبير بناءً على التطبيق وكشط المادة المنقولة. قد تحتاج البيئات الصناعية الخفيفة أو البيئات الصرف الصحي إلى سمك طبقة جافة لا تقل عن 20 مل لمنع التآكل الخفيف. تتطلب عجائن التعدين القوية بطانات ذات جدران ثقيلة، غالبًا ما يتجاوز سمكها بوصة واحدة، لتحمل القصف المستمر من الخام الحاد. قم بتحليل المفاضلة بين سمك البطانة ووزن الأنابيب ولوجستيات التثبيت. تضيف البطانات السميكة وزنًا كبيرًا وتقلل من الحجم الداخلي ولكنها تزيد من العمر التشغيلي للبكرة.
افهم مقياس التحمل Shore A وShore D لتحديد صلابة المادة الصحيحة. حدد الصلابة بناءً على حجم الجسيمات وشكلها وسرعة الوسائط المنقولة. تعد مطابقة مقياس التحمل مع آليات التآكل المحددة للملاط أمرًا إلزاميًا لتحسين أداء الأنابيب.
60 إلى 75 Shore A: ناعم للغاية ومرن. مناسب بشكل أفضل للجزيئات الدقيقة والمستديرة مثل رمل السيليكا أو الرماد المتطاير. يسمح السطح الناعم للجزيئات بالارتداد دون قطع المادة.
80 إلى 90 Shore A: معيار الصناعة لتطبيقات الملاط العامة. يوفر مزيجًا متوازنًا من مقاومة التمزق ومقاومة التآكل المنزلقة. مثالية للخام المسحوق، ومحطات غسيل الفحم، وضخ الخرسانة.
95 Shore A إلى 60 Shore D: تركيبات أكثر صلابة مصممة للجسيمات الأكبر حجمًا والخشنة. يُستخدم عندما تحتوي الوسائط على صخور حادة من شأنها أن تقطع أو تقطع مادة يوريتان أكثر ليونة.
70+ Shore D: يوريتان صلب للغاية. يستخدم في المناطق شديدة التأثير حيث تسقط الصخور الثقيلة مباشرة على السطح، وتعمل مثل البلاستيك أو السيراميك أكثر من المطاط.
عادةً ما تكون حدود طول البكرة القياسية بحد أقصى يتراوح بين 20 إلى 25 قدمًا. تملي عمليات الصب بالطرد المركزي قيود التصنيع هذه. أثناء التصنيع، يدور الأنبوب الفولاذي على بكرات عالية السرعة بينما يقوم الرمح بحقن اليوريثان السائل. تدفع قوة الطرد المركزي السائل نحو الجدار الفولاذي، مما يخلق بطانة متحدة المركز تمامًا. إن ضمان سمك بطانة موحد على مسافات أكبر من 25 قدمًا يصبح غير ممكن من الناحية الفنية بسبب وقت معالجة البوليمر السائل.
يجب عليك تحديد التركيبات المبطنة، بما في ذلك المرفقين، والوايس، والمخفضات، والمحملات، لتتناسب مع البكرات المستقيمة تمامًا. تعاني التغييرات الاتجاهية من التآكل الأكثر اضطرابًا وتتطلب حماية قوية. عندما يضرب السائل مرفقًا، تدفع قوة الطرد المركزي الجزيئات الكاشطة ضد نصف القطر الخارجي (الإضافات) للانحناء. كثيرًا ما يحدد المهندسون بطانة أكثر سمكًا على نصف القطر الخارجي هذا للتعويض عن التآكل المركز. يحقق المصنعون ذلك عن طريق موازنة القالب الأساسي الداخلي أثناء عملية الصب.
تحديد متطلبات الغلاف الفولاذي الخارجي بدقة. توفر درجات الفولاذ الكربوني مثل ASTM A53 أو A106، جنبًا إلى جنب مع الأنابيب الفولاذية الملحومة الحلزونية، السلامة الهيكلية اللازمة. حدد المادة الأساسية بعناية لأنظمة التغذية بالجاذبية منخفضة الضغط مقابل الأنظمة ذات الضغط العالي خطوط الأنابيب مبطنة بالتعدين . شبكة يتعامل الغلاف الفولاذي مع الحمل الهيكلي، ويمتد لمسافات بين دعامات الأنابيب، ويحتوي على الضغط الداخلي. يعالج اليوريثان الداخلي التآكل الشديد، مما يعني أنه يمكن في بعض الأحيان تقليل سمك الجدار الفولاذي مقارنة بالأنظمة غير المبطنة. تأكد دائمًا من أن درجة الفولاذ المختارة تلبي معدلات الضغط التي تتطلبها معايير سلامة الموقع.
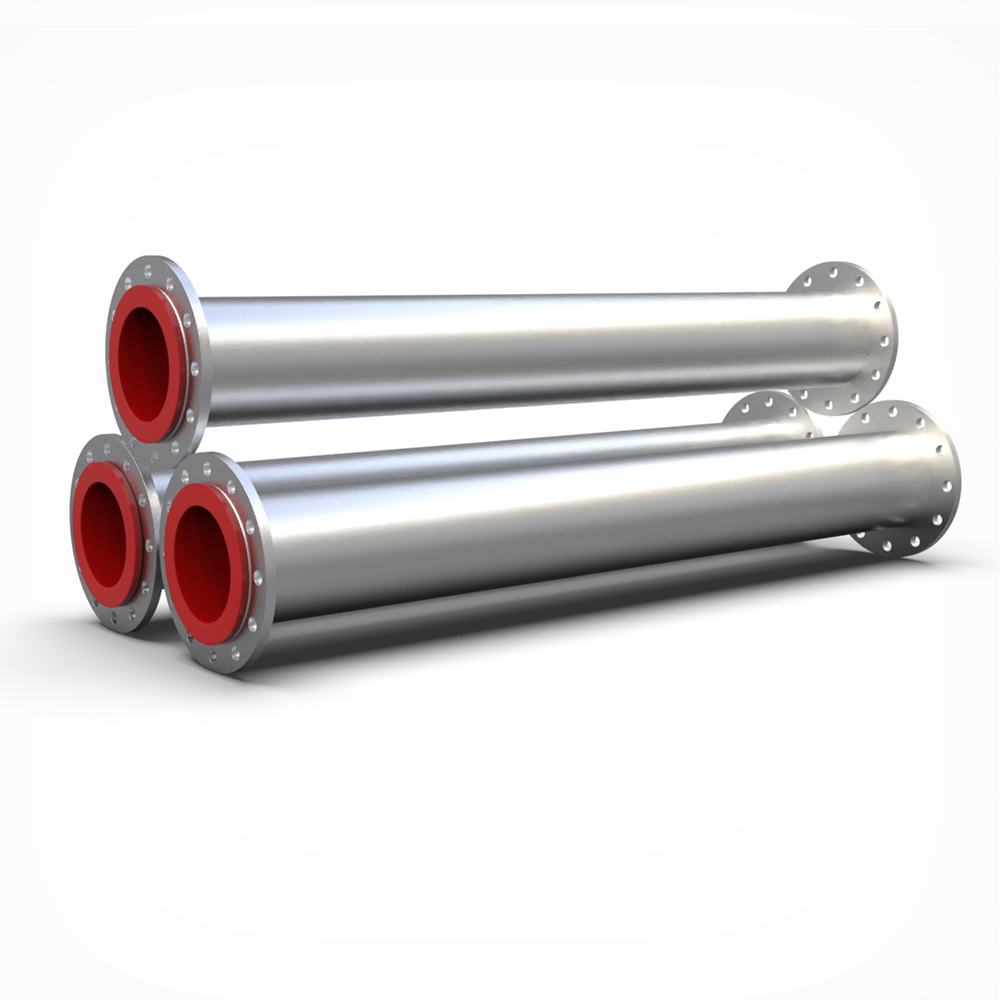
تتطلب المتطلبات الهندسية للتوصيلات النهائية اهتمامًا دقيقًا لمنع التسربات والتآكل المبكر في المفاصل. تشمل الخيارات الشائعة الفلنجات الثابتة، والفلنجات العائمة (المفاصل اللفة)، والأطراف المحززة للوصلات الميكانيكية. يجب أن يتوافق نوع الاتصال بسلاسة مع البنية الأساسية للموقع وبروتوكولات الصيانة الحالية. توفر الفلنجات العائمة مزايا كبيرة أثناء التثبيت، مما يسمح للطاقم بمحاذاة فتحات المسامير بسهولة دون التواء بكرة الأنابيب الثقيلة.
يجب أن تتوهج بطانة البولي يوريثين على وجه الحافة. وهذا يخلق ختمًا ذاتيًا عالي الفعالية. يمنع الوسائط المسببة للتآكل من الوصول إلى الركيزة الفولاذية العارية عند المفاصل. كما يلغي هذا التصميم المتوهج الحاجة إلى حشوات منفصلة ومعرضة للفشل، مما يبسط التركيب ويقلل متطلبات المخزون لفرق الصيانة. عندما يتم ربط الوجهين المتوهجين معًا، ينضغط اليوريثان، مما يخلق ختمًا مانعًا للماء يتحمل ضغوط النظام العالية.
افحص وجوه اليوريثان المتوهجة بحثًا عن أي حفر أو جروح أو حطام قبل رفع البكرة إلى مكانها.
قم بمحاذاة الحواف العائمة وأدخل البراغي، مع التأكد من بقاء الأنبوب مدعومًا بالكامل بواسطة المعدات لمنع الضغط غير المتساوي على وجه اليوريثان.
قم بربط البراغي باستخدام تسلسل نمط النجمة القياسي لضمان الضغط المتساوي عبر وجه الحافة بالكامل.
قم بتطبيق حدود عزم الدوران المحددة من قبل الشركة المصنعة. يؤدي الإفراط في عزم الدوران إلى سحق اليوريتان، مما يؤدي إلى فشل مبكر في المفصل، في حين يؤدي عزم الدوران المنخفض إلى حدوث تسربات.
نادراً ما تكون الحماية الداخلية وحدها كافية لشبكات الأنابيب الصناعية. يجب تحديد طلاءات خارجية لحماية الجزء الخارجي للأنبوب من البيئة المحيطة. يصدأ الفولاذ الكربوني العاري بسرعة عند تعرضه للمطر أو الرطوبة أو الأجواء النباتية المسببة للتآكل. تعمل طلاءات الإيبوكسي والبادئات الغنية بالزنك على الدفاع ضد التآكل الجوي العنيف في المصانع الكيماوية أو المنشآت الساحلية.
تمنع هذه الطلاءات أيضًا تدهور الأشعة فوق البنفسجية في التركيبات الخارجية حيث يؤدي ضوء الشمس المباشر إلى تكسير الدهانات القياسية. تتطلب البيئات المغمورة أو خطوط الأنابيب المدفونة طلاءات خارجية متخصصة من الدرجة البحرية، مثل إيبوكسيات قطران الفحم أو الأشرطة اللاصقة شديدة التحمل، لمنع التدهور السريع للصلب بسبب رطوبة التربة أو المياه الجوفية. حدد بيئة التشغيل بوضوح بحيث تطبق الشركة المصنعة نظام الدفاع الخارجي الصحيح قبل شحن المكبات إلى موقع العمل.
يحتوي البولي يوريثين القياسي على نقاط ضعف محددة يجب على المهندسين معالجتها أثناء مرحلة المواصفات. تخلق درجات الحرارة المرتفعة مع الرطوبة خطرًا كبيرًا للتحلل المائي، الذي يكسر التركيب الكيميائي لليوريتان. يجب عليك تحديد عتبات دقيقة لدرجة حرارة التشغيل المستمرة والذروية. عادة ما يتحلل اليوريثان القياسي بسرعة فوق 140 درجة فهرنهايت (60 درجة مئوية) في البيئات الرطبة، ويفقد مقاومته للتآكل وسلامته الهيكلية.
حدد تركيبات اليوريتان المتخصصة إذا كان أنابيب النقل المقاومة للتآكل درجات حرارة مرتفعة. تواجه تتطلب البيئات الكيميائية عالية الرطوبة خلطات مخصصة مقاومة للتحلل المائي لمنع الانهيار المبكر. غالبًا ما تتحمل تطبيقات نقل البضائع السائبة الجافة درجات حرارة أعلى قليلاً، ولكن التحقق من كيميائي البوليمر إلزامي قبل إتمام الطلب. يؤدي دفع اليوريثان القياسي إلى ما بعد الحد الحراري إلى عودته إلى حالة لزجة ناعمة، مما يؤدي إلى تدمير خواصه الميكانيكية تمامًا.
يوفر البولي يوريثين أداءً ممتازًا في وجود الزيوت والشحوم والهيدروكربونات الأليفاتية. إنه يقاوم العديد من الكواشف الكيميائية المحددة الموجودة عادة في مصانع المعالجة، مما يجعله متفوقًا على العديد من مركبات المطاط الطبيعي التي تنتفخ وتتحلل عند ملامستها للزيت. ومع ذلك، يجب عليك التحقق من التوافق الكيميائي قبل طلب أي بكرات. تقديم قائمة مرجعية مفصلة للبيانات الكيميائية إلى الشركة المصنعة.
الكيميائية / وسائل الإعلام |
تركيز |
التوافق القياسي مع مادة البولي يوريثين |
|---|---|---|
وقود الديزل / الزيوت |
100% |
ممتاز |
حمض الكبريتيك |
< 10% (درجة الحرارة المحيطة) |
جيد |
حمض الكبريتيك |
> 50% |
ضعيف (غير مستحسن) |
هيدروكسيد الصوديوم |
20% |
جيد |
الأسيتون / الكيتونات |
أي |
ضعيف (تورم شديد) |
قم بتضمين مستويات الرقم الهيدروجيني الدقيقة والتركيزات الكيميائية ووجود أي مذيبات ضئيلة. يجب على فرق المشتريات التأكد من تطابق هذه البيانات مع تركيبة اليوريثان المحددة لضمان التوافق الكيميائي على المدى الطويل. تهاجم الأحماض القوية والقواعد المركزة وبعض المذيبات العطرية اليوريثان القياسي، مما يستلزم مراجعة دقيقة لأوراق بيانات السلامة (SDS) الخاصة بالوسائط المنقولة.
يعتمد التصاق البطانة على الفيزياء الدقيقة وإعداد السطح الدقيق. الرابطة الكيميائية الكاملة بين مادة البولي يوريثين والجزء الداخلي من الفولاذ المتفجر غير قابلة للتفاوض للتطبيقات عالية الأداء. نوبات الاحتكاك الميكانيكي، حيث تستقر البطانة ببساطة داخل الأنبوب، تفشل في النهاية تحت الضغط أو التدوير الحراري. يمنع الترابط الكيميائي البطانة من الانهيار تحت الضغط السلبي أو ظروف الفراغ أو التدفق المضطرب عالي السرعة.
تملي معايير إعداد السطح النجاح النهائي لهذه الرابطة. يتطلب تنظيف SSPC-SP 10/NACE No. 2 ذو اللون الأبيض القريب من المعدن قبل تطبيق البطانة. يؤدي هذا إلى إزالة جميع قشور المطحنة والصدأ والملوثات، مما يوفر شكل مرساة عميقًا يمكن للطلاء الكيميائي أن يمسك به. بمجرد تفجير الفولاذ، يجب على العمال تطبيق مادة الربط التمهيدية خلال ساعات قليلة لمنع الصدأ المفاجئ. يتفاعل اليوريثان السائل بعد ذلك كيميائيًا مع هذا التمهيدي أثناء عملية المعالجة، مما يخلق قوة رابطة غالبًا ما تتجاوز قوة تمزق اليوريثان نفسه.
اطلب إجراء اختبارات صارمة وفقًا لمعايير الصناعة على جميع تقارير اختبار المواد (MTRs) للتحقق من جودة التصنيع. اطلب وثائق الجودة الشاملة قبل قبول التسليم في موقع العمل. لا يمكن لعمليات الفحص البصري وحدها اكتشاف العيوب المجهرية في البطانة أو نقاط الضعف في الرابطة الكيميائية.
اختبار الشرارة (اكتشاف العطلات): يستخدم عصا عالية الجهد تمر فوق سطح البطانة بالكامل. تتم معايرة الجهد وفقًا لسمك اليوريثان (على سبيل المثال، 100 فولت لكل مل). في حالة وجود ثقب، تنتقل الشرارة إلى الأنبوب الفولاذي المؤرض، مما يؤدي إلى إطلاق إنذار.
التحقق من السُمك بالموجات فوق الصوتية: يستخدم الفنيون أجهزة قياس بالموجات فوق الصوتية على الجزء الخارجي من الأنبوب الفولاذي لقياس السُمك الدقيق للبطانة الداخلية، مما يضمن أنها تلبي مواصفات الأبعاد عبر طول البكرة بالكامل.
اختبار الالتصاق (ASTM D4541): يتضمن لصق قطعة معدنية على سطح اليوريثان واستخدام جهاز اختبار السحب الهيدروليكي لقياس القوة المطلوبة لتمزيق البطانة من الفولاذ. هذا يتحقق من سلامة الرابطة الكيميائية.
اختبار الصلابة: يتحقق من أن اليوريثان المعالج يلبي تصنيف مقياس التحمل Shore A أو Shore D المحدد باستخدام مقياس التحمل المعاير.
خذ بعين الاعتبار الأهمية اللوجستية للتصنيع المحلي مقابل المصادر الدولية. عامل في لوجستيات الشحن، وتأخيرات الشحن، والمهل الزمنية للبكرات المصنعة حسب الطلب. تعد موثوقية سلسلة التوريد أمرًا بالغ الأهمية لتأمين قطع الغيار أثناء انقطاع التيار الكهربائي المخطط له أو عمليات الإغلاق الطارئة. يوفر التصنيع المحلي فترات زمنية أسرع لتجهيزات الاستبدال المهمة التي تحافظ على تشغيل المنشأة، مما يقلل من مخاطر التوقف الطويل بسبب اختناقات الشحن.
قم بمراجعة شبكة الأنابيب الموجودة لديك لتحديد مناطق التآكل العالية، مع الإشارة على وجه التحديد إلى أوضاع الفشل وعمر المرفقين الحاليين، والمحملات، والبكرات المستقيمة.
قم بحساب القطر الداخلي النهائي المطلوب من خلال تحليل معدلات التدفق الحجمي المستهدف والحد الأقصى لسرعات السوائل المسموح بها.
قم بتجميع ملف تعريف كيميائي وحراري شامل للوسائط المنقولة الخاصة بك، وتوثيق درجات حرارة التشغيل القصوى، ومستويات الأس الهيدروجيني، ووجود أي أثر للهيدروكربونات أو المذيبات.
أرسل رسوماتك التفصيلية متساوية القياس، ومتطلبات الضغط، وبيانات ديناميكيات الموائع إلى جهة مصنعة مؤهلة لتلقي عرض فني مخصص وتحجيم دقيق للتخزين المؤقت.
ج: تتحمل بطانات البولي يوريثين القياسية درجات حرارة التشغيل المستمرة حتى 140 درجة فهرنهايت (60 درجة مئوية) في البيئات الرطبة. تسمح التطبيقات الجافة بدرجات حرارة أعلى قليلاً. بالنسبة للبيئات القاسية، يقوم المصنعون بصياغة يوريتانات متخصصة ذات درجة حرارة عالية تدفع هذه الحدود إلى أبعد من ذلك. تحقق دائمًا من بيانات الذروة ودرجة الحرارة المستمرة مع الشركة المصنعة لضمان تحديد المزيج الكيميائي الصحيح.
ج: لا يزيد سمك البطانة من معدل ضغط الأنبوب. تتعامل المادة الأساسية الفولاذية الخارجية مع جميع الأحمال الهيكلية وضغط النظام الداخلي. بطانة البولي يوريثين موجودة فقط للتعامل مع التآكل والتآكل الداخلي. ومع ذلك، فإن زيادة سمك البطانة يقلل من الحجم الداخلي، مما يزيد من سرعة السائل ويغير ديناميكيات ضغط النظام.
ج: نعم، يمكن، بل ويجب، تبطين التركيبات لتتناسب مع مكبات الأنابيب المستقيمة. تشهد التغييرات الاتجاهية مثل المرفقين والمحملات والمخفضات أعلى معدلات التآكل المضطرب. يطبق المصنعون مادة يوريتان أكثر سمكًا على نصف القطر الخارجي للمرفقين لمكافحة هذا التآكل الاتجاهي الشديد وإطالة عمر التركيب.
ج: لا، لا يجوز قطع أو لحام هذه الأنابيب في الميدان. الحرارة الشديدة الناتجة عن اللحام أو قطع الشعلة تذوب وتحرق وتدمر بطانة البولي يوريثين على الفور. وهذا يدمر الرابطة الكيميائية ويطلق أبخرة سامة. يجب عليك طلب أطوال بكرات مسبقة الصنع ودقيقة بناءً على رسومات موقع متساوية القياس دقيقة.
ج: يوفر البولي يوريثين مقاومة فائقة للتآكل ومعامل احتكاك أقل مقارنة بالمطاط القياسي. إنه يوفر مقاومة ممتازة للزيوت والشحوم والهيدروكربونات، التي تؤدي إلى تحلل العديد من المطاط الطبيعي بسرعة. يُفضل المطاط في بعض الأحيان للتعامل مع قوى التأثير الكبيرة جدًا وغير الحادة، لكن اليوريثان يهيمن على تطبيقات ملاط الجسيمات الدقيقة.
ج: تبدأ العملية بتفجير الجزء الداخلي من الفولاذ بمادة كاشطة للحصول على طلاء معدني شبه أبيض (SSPC-SP 10). يتم بعد ذلك تطبيق مادة كيميائية تمهيدية متخصصة على الفولاذ المنفوخ حديثًا. يتم صب البولي يوريثين السائل أو غزله في الأنبوب، حيث يعالج ويشكل رابطة كيميائية دائمة مع الركيزة الفولاذية المعدة.
ج: تتكيف بطانات البولي يوريثين مع أنواع الفلنجات القياسية، بما في ذلك الفلنجات سهلة الارتداء، والرقبة الملحومة، والفلنجات ذات المفاصل الحضنية. الميزة الأكثر أهمية هي أن بطانة اليوريثان تتوهج على وجه الحافة. يعمل هذا الوجه المتوهج كختم مدمج ذاتي الحشية، مما يلغي الحاجة إلى حشوات منفصلة أثناء التثبيت.


