

Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-08 Kaynak: Alan


Aşınmanın yüksek olduğu ortamlarda erken boru hattı arızası, endüstriyel sektörlerde büyük operasyonel kesintilere neden olur. Genel malzeme seçimi genellikle plansız bakıma, çevresel tehlikelere ve şişirilmiş onarım bütçelerine yol açar. Zorlu koşullar için boruların belirlenmesi, kesin hassasiyet ve akışkanlar dinamiğinin derinlemesine anlaşılmasını gerektirir. Sipariş hataları akış kısıtlamalarına, ciddi katmanlara ayrılmaya ve yıkıcı patlamalara neden olur. Yaygın hatalar arasında astarlamadan sonra bitmiş İç Çapın (ID) göz ardı edilmesi, yanlış durometrenin seçilmesi veya maksimum sıcaklık sınırlarının gözden kaçırılması yer alır. Yurt içi tedarik zinciri teslim süreleri aynı zamanda projenin yürütülmesinde ve tesisin çalışma süresinde de önemli bir rol oynamaktadır.
Belirlemeye yönelik yapılandırılmış bir değerlendirme çerçevesi sunuyoruz. poliüretan kaplı boru . Bu kılavuz temel boyut gereksinimlerinden ve basınç değerlerinden kimyasal uyumluluğa doğru ilerlemektedir. Başarılı bir satın alma döngüsü için gerekli olan montaj spesifikasyonlarını, birleştirme metodolojilerini ve kalite güvence standartlarını da ele alıyoruz. Mühendisler ve satın alma ekipleri, varsayımları ortadan kaldırmak ve maksimum uzun ömürlülük için tasarlanmış sistemler tasarlamak amacıyla bu çerçeveyi kullanabilir.
Bitmiş Kimlik Akışı Belirler: Poliüretan astarlar (20 mil ince filmden 2 inç ağır hizmet katmanlarına kadar) iç çapı değiştirir; gerekli akış hızlarını korumak için spesifikasyonların bitmiş ID'yi hesaba katması gerekir.
Yön Değişiklikleri Ekstra Dikkat Gerektirir: Bağlantı parçaları (dirsekler, teeler, redüksiyonlar) en yüksek aşınma oranlarına maruz kalır; bu bölgelerde daha kalın astarların veya özel durometrelerin belirtilmesi sistemin ömrü açısından kritik öneme sahiptir.
Bağlama Metodolojisi Kritiktir: Astarın çelik alt tabakaya kimyasal olarak bağlanması, vakum veya yüksek hız koşulları altında katmanların ayrılmasını önler ve mekanik sürtünmeli bağlantılara kıyasla üstün uzun ömür sunar.
Uygulamaya Özel Durometre: Sertlik ortamla uyumlu olmalıdır; Daha yumuşak üretanlar genellikle kayma aşınmasına karşı daha iyi performans gösterirken, daha sert üretanlar darbelere karşı dayanıklıdır.
Termal ve Kimyasal Sınırlar: Standart poliüretan, yüksek ısı veya yüksek hidroliz ortamlarında bozunur; kesin çalışma sıcaklıkları ve sıvı bileşimleri siparişten önce doğrulanmalıdır.
Bir satın alma döngüsünü başlatmadan önce operasyonel eşikleri açıkça tanımlayın. Çıplak çelik, kauçuk veya seramik kaplı borular genellikle ağır koşullarda erken arızalanır ve tesiste kabul edilemez kesintilere neden olur. Geçmiş aşınma verilerine dayanarak temel başarı kriterlerini oluşturun. Arızalar arasındaki ortalama sürenin (MTBF) uzatılmasına ve bakım aralıklarının önemli ölçüde kısaltılmasına bakın. Tesis yöneticileri, malzemelerin iyileştirilmesini gerekçelendirmek için standart boruların ne sıklıkta döndürülmesi veya değiştirilmesi gerektiğini takip etmelidir. Önceki boru sistemlerinin arıza modlarını tam olarak anlamak, mühendislerin bu zayıflıkları doğrudan giderecek bir astar belirlemesine olanak sağlar.
Silis kumu, bakır artıkları veya ağır mineral kumları pompalayan endüstriyel tesisler aşırı kayma aşınmasıyla karşı karşıya kalır. Bu ortamlarda standart karbon çeliği boru duvarları hızla incelir. Tesis operatörleri, aşınmayı eşit şekilde dağıtmak için sıklıkla birkaç ayda bir boruyu 90 derece döndürmeye başvuruyor. Bu manuel rotasyon, ağır ekipman, iskele ve önemli çalışma saatleri gerektirir. Özel bir kaplamaya yükseltme, bu sürekli bakım gereksinimini ortadan kaldırarak bakım ekibinin statik boru ağları yerine kritik dönen ekipmanlara odaklanmasına olanak tanır.
Malzeme Türü |
Sürme Aşınma Direnci |
Darbe Dayanımı |
Hidrokarbon Uyumluluğu |
Ağırlık Etkisi |
|---|---|---|---|---|
Çıplak Karbon Çelik |
Düşük |
Yüksek |
Harika |
Temel |
Doğal Kauçuk Astarlı |
Ilıman |
Harika |
Zayıf (Şişiyor) |
Orta Artış |
Seramik Kaplamalı |
Harika |
Düşük (Kırılgan) |
Harika |
Yüksek Artış |
Poliüretan Astarlı |
Harika |
Orta ila Yüksek |
Harika |
Düşük Artış |
Mekanik avantajlarını anlamak için poliüretanı geleneksel kauçuk kaplamalarla ve astarsız çelikle karşılaştırın. Poliüretan, kayma aşınma uygulamalarında geleneksel malzemelerden daha iyi performans gösteren benzersiz bir özgül ağırlık ve olağanüstü aşınma direnci sunar. Yıkıcı korozyon-aşınma döngüsünü etkili bir şekilde ele alır. Çıplak çelik borularda asitli veya ıslak ortam korozyona neden olarak iç duvarı yumuşatır. Aşındırıcı ortam oksitlenmiş tabakayı anında soyarak taze çeliği daha fazla korozyona maruz bırakır. Poliüretan bu döngüyü tamamen durdurur çünkü birçok hafif kimyasala karşı etkisiz kalır ve ortamın çeliğe temas etmesini fiziksel olarak engeller.
Bu ikili direnç, iç yapıyı hızlı bozulmaya karşı korur. Poliüretan ayrıca yağ, gres ve hidrokarbonlarla yüksek uyumluluğa sahiptir. Doğal kauçuk bileşikleri yağları emerek şişmelerine, yumuşamalarına ve sonunda boru duvarından kopmalarına neden olur. Poliüretan bu agresif sıvılara maruz kaldığında bile yapısal bütünlüğünü ve dayanıklılığını korur. Bu özellikler, onu zorlu endüstriyel ortamlar, maden işleme tesisleri ve serseri yağların sıklıkla bulamaçla karıştığı ağır hizmet madencilik uygulamaları için benzersiz bir şekilde uygun kılar.
Nominal boru boyutu ile bitmiş ID arasındaki kritik farkı anlayın. 1/4' ila 2' arasında değişen astar kalınlığı, iç hacmi ve sıvı hızını önemli ölçüde etkiler. Örneğin, 10 inçlik nominal bir boruya 1 inçlik bir astar uygulamak, açık alanı büyük ölçüde azaltır. Bu kalınlığın hesaba katılmaması akışı kısıtlar, sıvı hızını artırır ve sistem basıncını yükseltir. Daha yüksek sıvı hızı, astarın kendisindeki aşınma oranını katlanarak artırır ve yükseltmenin amacını boşa çıkarır.
Standart üretim yetenekleri genellikle 4' ile 60' arasındaki ID'leri kapsamakta ve büyük endüstriyel ölçekte uygulamalara olanak sağlamaktadır. Bir ürün için tam iç boyutları belirtmeniz gerekir. aşınmaya dayanıklı bulamaç boru ağı. Doğru boyutlandırma, geçiş noktalarında akış darboğazlarını önler. Mühendisler önce gerekli akış hızını hesaplamalı, ardından dış çelik kabuğu hem gerekli iç açık alanı hem de gerekli üretan kalınlığını barındıracak kadar büyük boyutlandırmalıdır.
Nominal Boru Boyutu (NPS) |
Çelik Et Kalınlığı (Çizelge 40) |
Astar Kalınlığı |
Bitmiş İç Çap (ID) |
Kesit Alanı Kaybı |
|---|---|---|---|---|
8 inç |
0,322 inç |
0,50 inç (1/2') |
6,98 inç |
~%23 |
10 inç |
0,365 inç |
0,75 inç (3/4') |
8,52 inç |
~%28 |
12 inç |
0,406 inç |
1,00 inç (1') |
9,94 inç |
~31% |
Yukarıdaki tablo, kalın bir astarın mevcut akış alanını ne kadar agresif bir şekilde azalttığını göstermektedir. Astarsız 10 inçlik bir boruyu astarlı 10 inçlik bir boruyla değiştirirken, pompanın aynı hacimdeki sıvıyı çok daha küçük bir delikten itmesi gerekir. Bu, daha fazla pompa enerjisi gerektirir ve tüm boru sistemi boyunca sürtünme yükü kaybını artırır. Tam orijinal iç çapı korumanız gerekiyorsa, nominal çelik boruyu daima büyütün.
Kalınlık gereksinimleri, uygulamaya ve taşınan malzemenin aşındırıcılığına bağlı olarak büyük ölçüde değişiklik gösterir. Hafif endüstriyel veya septik ortamlar, hafif korozyonu önlemek için yalnızca 20 mil minimum kuru film kalınlığına ihtiyaç duyabilir. Agresif madencilik çamurları, keskin cevherden kaynaklanan sürekli bombardımana dayanabilmek için genellikle kalınlığı bir inç'i aşan ağır duvar kaplamaları gerektirir. Astar kalınlığı, boru ağırlığı ve kurulum lojistiği arasındaki dengeyi analiz edin. Daha kalın astarlar önemli ölçüde ağırlık ekler ve iç hacmi azaltır, ancak makaranın çalışma ömrünü en üst düzeye çıkarır.
Doğru malzeme sertliğini seçmek için Shore A ve Shore D durometre ölçeklerini anlayın. Taşınan ortamın parçacık boyutuna, şekline ve hızına göre sertliği belirtin. Boru performansının optimize edilmesi için durometrenin çamurun özel aşınma mekaniğiyle eşleştirilmesi zorunludur.
60 - 75 Shore A: Son derece yumuşak ve esnek. Silis kumu veya uçucu kül gibi ince, yuvarlak parçacıklar için en uygunudur. Yumuşak yüzey, parçacıkların malzemeyi kesmeden sıçramasını sağlar.
80 ila 90 Shore A: Genel bulamaç uygulamaları için endüstri standardı. Yırtılma direnci ve kayma aşınma direncinin dengeli bir karışımını sunar. Kırılmış cevher, kömür yıkama tesisleri ve beton pompalama için idealdir.
95 Shore A ila 60 Shore D: Daha büyük, pürüzlü parçacıklar için tasarlanmış daha sert formülasyonlar. Medya, daha yumuşak bir üretanı oyacak veya kesecek keskin kayalar içerdiğinde kullanılır.
70+ Shore D: Son derece sert, sert üretan. Ağır kayaların doğrudan yüzeye düştüğü yüksek darbeli bölgelerde kullanılır ve kauçuktan çok plastik veya seramik gibi davranır.
Standart makara uzunluğu sınırlamaları genellikle 20 ila 25 feet arasında maksimuma çıkar. Santrifüj döküm işlemleri bu üretim kısıtlamalarını belirler. Üretim sırasında çelik boru yüksek hızlı silindirler üzerinde dönerken bir mızrak sıvı üretanı enjekte ediyor. Merkezkaç kuvveti, sıvıyı çelik duvara doğru iterek mükemmel eşmerkezli bir astar oluşturur. Sıvı polimerin sertleşme süresi nedeniyle, 25 feet'ten daha büyük mesafelerde eşit bir astar kalınlığının sağlanması teknik olarak mümkün olmaz.
Düz makaralarla mükemmel uyum sağlamak için dirsekler, wye'ler, redüksiyonlar ve T'ler dahil olmak üzere astarlı bağlantı elemanlarını belirtmeniz gerekir. Yön değişiklikleri en çalkantılı aşınmaya maruz kalır ve sağlam koruma gerektirir. Sıvı bir dirseğe çarptığında, merkezkaç kuvveti aşındırıcı parçacıkları dirseğin dış yarıçapına (ekstrados) doğru iter. Mühendisler, yoğun aşınmayı telafi etmek için sıklıkla bu dış yarıçapta daha kalın bir astar kullanırlar. Üreticiler bunu dökme işlemi sırasında iç maça kalıbını dengeleyerek elde ederler.
Dış çelik kabuk için gereklilikleri hassas bir şekilde tanımlayın. ASTM A53 veya A106 gibi karbon çeliği kaliteleri, spiral kaynaklı çelik boruyla birlikte gerekli yapısal bütünlüğü sağlar. Düşük basınçlı yerçekimi beslemeli sistemlere karşı yüksek basınçlı sistemler için temel malzemeyi dikkatli bir şekilde belirtin madencilik kaplı boru hattı ağı. Çelik kabuk, boru destekleri arasındaki mesafeleri kapsayan yapısal yükü karşılar ve iç basıncı içerir. Dahili üretan, ciddi aşınmanın üstesinden gelir, bu da çelik duvar kalınlığının bazen astarsız sistemlere kıyasla azaltılabileceği anlamına gelir. Seçilen çelik kalitesinin saha güvenlik standartlarının gerektirdiği basınç değerlerini karşıladığını daima doğrulayın.
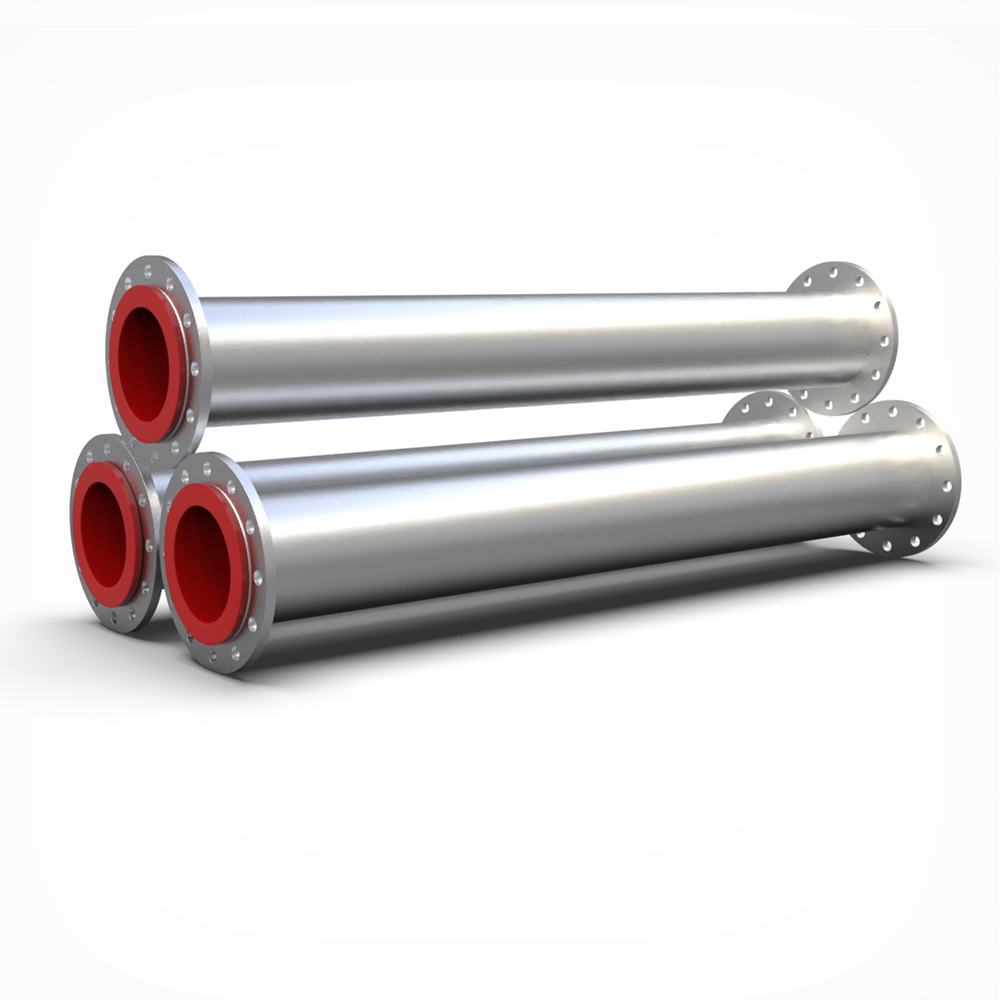
Uç bağlantılara yönelik mühendislik gereklilikleri, sızıntıları ve bağlantı noktalarında erken aşınmayı önlemek için dikkatli olunmasını gerektirir. Yaygın seçenekler arasında sabit flanşlar, yüzer (bindirmeli) flanşlar ve mekanik kaplinler için yivli uçlar bulunur. Bağlantı türü, mevcut site altyapısı ve bakım protokolleriyle sorunsuz bir şekilde uyumlu olmalıdır. Yüzer flanşlar kurulum sırasında önemli avantajlar sunarak mürettebatın ağır boru makarasını bükmeden cıvata deliklerini kolayca hizalamasına olanak tanır.
Poliüretan astar flanş yüzü üzerinde genişlemelidir. Bu, son derece etkili, kendinden contalı bir conta oluşturur. Aşındırıcı ortamın bağlantı noktalarındaki çıplak çelik alt tabakaya ulaşmasını önler. Bu genişletilmiş tasarım aynı zamanda ayrı, arızaya yatkın conta ihtiyacını da ortadan kaldırarak kurulumu basitleştirir ve bakım ekiplerinin envanter gereksinimlerini azaltır. İki geniş yüz birbirine cıvatalandığında üretan sıkışarak yüksek sistem basınçlarına dayanabilen su geçirmez bir conta oluşturur.
Makarayı yerine kaldırmadan önce genişleyen üretan yüzeylerde herhangi bir oyuk, kesik veya kalıntı olup olmadığını kontrol edin.
Yüzer flanşları hizalayın ve cıvataları takın; üretan yüzeyinde eşit olmayan sıkıştırmayı önlemek için borunun donanımla tamamen desteklendiğinden emin olun.
Tüm flanş yüzeyi boyunca eşit sıkıştırma sağlamak için cıvataları standart yıldız desenli bir sıra kullanarak sıkın.
Üreticinin belirttiği tork sınırlarını uygulayın. Aşırı torklama üretanı ezerek bağlantı yerinde erken arızaya yol açarken, düşük torklama sızıntılara neden olur.
Endüstriyel boru ağları için dahili koruma tek başına nadiren yeterlidir. Borunun dış yüzeyini çevredeki ortamdan korumak için dış kaplamaları belirtmelisiniz. Çıplak karbon çeliği yağmura, neme veya aşındırıcı tesis atmosferlerine maruz kaldığında hızla paslanır. Epoksi kaplamalar ve çinko açısından zengin astarlar, kimya tesisleri veya kıyı tesislerinde agresif atmosferik korozyona karşı koruma sağlar.
Bu kaplamalar aynı zamanda doğrudan güneş ışığının standart boyaları bozduğu dış mekan kurulumlarında UV bozulmasını da önler. Batık ortamlar veya gömülü boru hatları, çeliğin toprak nemi veya yeraltı suyundan hızla bozulmasını önlemek için kömür katranı epoksileri veya ağır hizmet bant sargıları gibi özel denizcilik sınıfı dış kaplamalar gerektirir. Üreticinin makaraları iş sahasına göndermeden önce doğru dış savunma sistemini uygulaması için çalışma ortamını açıkça tanımlayın.
Standart poliüretanın, mühendislerin spesifikasyon aşamasında ele alması gereken belirli güvenlik açıkları vardır. Yüksek sıcaklıklar nemle birleştiğinde üretanın kimyasal yapısını bozan yüksek bir hidroliz riski oluşturur. Kesin sürekli ve en yüksek çalışma sıcaklığı eşiklerini tanımlamanız gerekir. Standart üretan tipik olarak ıslak ortamlarda 60°C'nin (140°F) üzerinde hızla bozunur ve aşınma direncini ve yapısal bütünlüğünü kaybeder.
Aşağıdaki durumlarda özel üretan formülasyonlarını belirtin: aşınmaya dayanıklı taşıma borusu yüksek sıcaklıklara maruz kalır. Yüksek nemli kimyasal ortamlar, erken bozulmayı önlemek için özel hidrolize dayanıklı karışımlar gerektirir. Kuru dökme yük taşıma uygulamaları genellikle biraz daha yüksek sıcaklıkları tolere edebilir ancak siparişi tamamlamadan önce polimer kimyacısı ile doğrulama yapılması zorunludur. Standart üretanı termal sınırının ötesine itmek, onun yumuşak, yapışkan bir duruma dönmesine neden olur ve mekanik özelliklerini tamamen yok eder.
Poliüretan yağlar, gresler ve alifatik hidrokarbonların varlığında mükemmel performans sağlar. İşleme tesislerinde yaygın olarak bulunan birçok spesifik kimyasal reaktife karşı direnç gösterir ve bu da onu, yağla temas ettiğinde şişen ve bozunan birçok doğal kauçuk bileşiğinden üstün kılar. Ancak herhangi bir makara sipariş etmeden önce kimyasal uyumluluğunu doğrulamanız gerekir. Üreticiye kimyasal verilerin ayrıntılı bir kontrol listesini sağlayın.
Kimyasal / Medya |
Konsantrasyon |
Standart Poliüretan Uyumluluğu |
|---|---|---|
Dizel Yakıt / Yağlar |
%100 |
Harika |
Sülfürik Asit |
< %10 (Ortam Sıcaklığı) |
İyi |
Sülfürik Asit |
> %50 |
Zayıf (Önerilmez) |
Sodyum Hidroksit |
%20 |
İyi |
Aseton / Ketonlar |
Herhangi |
Kötü (Şiddetli Şişme) |
Tam pH seviyelerini, kimyasal konsantrasyonları ve eser miktardaki solventlerin varlığını dahil edin. Tedarik ekipleri, uzun vadeli kimyasal uyumluluğu garanti etmek için bu verilerin spesifik üretan formülasyonuyla eşleştiğinden emin olmalıdır. Güçlü asitler, konsantre bazlar ve bazı aromatik solventler standart üretanlara zarar verir ve taşınan medyanın Güvenlik Veri Sayfalarının (SDS) dikkatli bir şekilde incelenmesini gerektirir.
Astarın yapışması hassas fizik kurallarına ve titiz yüzey hazırlığına dayanır. Yüksek performanslı uygulamalar için poliüretan ile kumlanmış çelik iç kısım arasında tam bir kimyasal bağ olması tartışılamaz. Astarın borunun içinde durduğu mekanik sürtünme bağlantıları, sonunda stres veya termal döngü nedeniyle başarısız olur. Kimyasal bağlanma, astarın negatif basınç, vakum koşulları veya yüksek hızlı türbülanslı akış altında çökmesini önler.
Yüzey hazırlama standartları bu bağın nihai başarısını belirler. Astar uygulamasından önce SSPC-SP 10/NACE No. 2 Beyaza Yakın Metal Kumlama temizliği gereklidir. Bu, tüm hadde pullarını, pası ve kirletici maddeleri ortadan kaldırarak kimyasal astarın kavraması için derin bir ankraj profili sağlar. Çelik kumlandıktan sonra işçiler, ani paslanmayı önlemek için birkaç saat içinde yapıştırma astarını uygulamalıdır. Sıvı üretan daha sonra kürleme işlemi sırasında bu astarla kimyasal olarak reaksiyona girer ve çoğu zaman üretanın yırtılma mukavemetini aşan bir bağ mukavemeti oluşturur.
Üretim kalitesini doğrulamak için tüm malzeme test raporlarında (MTR'ler) endüstri standardında sıkı testler talep edin. Teslimatı şantiyede kabul etmeden önce kapsamlı kalite dokümantasyonu isteyin. Tek başına görsel incelemeler, astardaki mikroskobik kusurları veya kimyasal bağdaki zayıf noktaları tespit edemez.
Kıvılcım Testi (Tatil Tespiti): Astarın tüm yüzeyi üzerinden geçirilen yüksek voltajlı bir çubuktan yararlanılır. Voltaj, üretanın kalınlığına göre kalibre edilir (örneğin, mil başına 100 volt). İğne deliği varsa kıvılcım topraklanmış çelik boruya sıçrayarak bir alarmı tetikler.
Ultrasonik Kalınlık Doğrulaması: Teknisyenler, iç astarın tam kalınlığını ölçmek için çelik borunun dış kısmında ultrasonik ölçüm cihazları kullanır ve tüm makara uzunluğu boyunca boyutsal spesifikasyonları karşıladığından emin olur.
Yapışma Testi (ASTM D4541): Metal bir taşıyıcının üretan yüzeyine yapıştırılmasını ve astarın çelikten yırtılması için gereken kuvveti ölçmek için bir hidrolik çekme test cihazının kullanılmasını içerir. Bu, kimyasal bağ bütünlüğünü doğrular.
Sertlik Testi: Kalibre edilmiş bir durometre ölçer kullanarak kürlenmiş üretanın belirtilen Shore A veya Shore D durometre derecesini karşıladığını doğrular.
Yurtiçi üretimin uluslararası kaynak kullanımına karşı lojistik önemini düşünün. Özel olarak üretilmiş makaralar için nakliye lojistiği, nakliye gecikmeleri ve teslim süreleri faktörü. Tedarik zincirinin güvenilirliği, planlı kesintiler veya acil kapatmalar sırasında yedek parçaların güvence altına alınması açısından kritik öneme sahiptir. Yerelleştirilmiş üretim, tesisin çalışır durumda kalmasını sağlayan kritik yedek parçalar için daha hızlı geri dönüş süreleri sağlar ve nakliye darboğazları nedeniyle uzun süreli arıza süresi riskini azaltır.
Yüksek aşınma bölgelerini belirlemek için mevcut boru ağınızı denetleyin; özellikle mevcut dirseklerinizin, T bağlantılarınızın ve düz makaralarınızın arıza modlarını ve ömrünü not edin.
Hedef hacimsel akış hızlarınızı ve izin verilen maksimum sıvı hızlarını analiz ederek gerekli bitmiş iç çapınızı hesaplayın.
Taşınan ortamınızın kapsamlı bir kimyasal ve termal profilini derleyin; en yüksek çalışma sıcaklıklarını, pH seviyelerini ve eser miktarda hidrokarbon veya solventin varlığını belgeleyin.
Özelleştirilmiş bir teknik teklif ve doğru makara boyutu almak için ayrıntılı izometrik çizimlerinizi, basınç gereksinimlerinizi ve akışkanlar dinamiği verilerinizi nitelikli bir üreticiye gönderin.
C: Standart poliüretan astarlar ıslak ortamlarda 60°C'ye (140°F) kadar sürekli çalışma sıcaklıklarına dayanır. Kuru uygulamalar biraz daha yüksek sıcaklıklara izin verir. Zorlu ortamlar için üreticiler bu sınırları daha da zorlayan özel yüksek sıcaklık üretanları formüle ediyor. Doğru kimyasal karışımın belirtildiğinden emin olmak için her zaman en yüksek ve sürekli sıcaklık verilerinizi üreticiyle doğrulayın.
C: Astar kalınlığı borunun basınç değerini arttırmaz. Dış çelik taban malzemesi tüm yapısal yükleri ve iç sistem basıncını karşılar. Poliüretan astar yalnızca iç aşınma ve korozyona karşı koymak için mevcuttur. Bununla birlikte, astar kalınlığının arttırılması iç hacmi azaltır, bu da sıvı hızını artırır ve sistem basınç dinamiklerini değiştirir.
C: Evet, bağlantı parçaları düz boru makaralarına uyacak şekilde kaplanabilir ve mutlaka kaplanmalıdır. Dirsekler, teeler ve redüktörler gibi yön değişiklikleri en yüksek türbülanslı aşınma oranlarına maruz kalır. Üreticiler, bu ciddi yönlü aşınmayla mücadele etmek ve bağlantı parçasının ömrünü uzatmak için dirseklerin dış yarıçapına daha kalın üretan uyguluyor.
C: Hayır, bu boruları sahada kesemez veya kaynak yapamazsınız. Kaynak veya hamlayla kesme sırasında oluşan aşırı ısı, poliüretan astarı anında eritir, yakar ve tahrip eder. Bu, kimyasal bağı yok eder ve zehirli dumanlar açığa çıkarır. Doğru izometrik saha çizimlerine dayanarak tam, prefabrik makara uzunlukları sipariş etmelisiniz.
C: Poliüretan, standart kauçuğa kıyasla üstün kayma aşınma direnci ve daha düşük sürtünme katsayısı sunar. Birçok doğal kauçuğu hızla bozunduran yağlara, greslere ve hidrokarbonlara karşı mükemmel direnç sağlar. Bazen çok büyük, künt darbe kuvvetlerinin karşılanması için kauçuk tercih edilir, ancak ince parçacıklı bulamaç uygulamalarında üretan hakimdir.
C: Süreç, çeliğin iç kısmının Beyaza Yakın Metal kaplamaya (SSPC-SP 10) kadar aşındırıcı kumlanmasıyla başlar. Daha sonra yeni kumlanmış çeliğe özel bir kimyasal astar uygulanır. Sıvı poliüretan borunun içine dökülür veya döndürülür, burada sertleşir ve astarlanmış çelik alt tabaka ile kalıcı bir kimyasal bağ oluşturur.
C: Poliüretan astarlar geçmeli, kaynak boyunlu ve bindirmeli flanşlar dahil olmak üzere standart flanş türlerine uyum sağlar. En önemli özellik, üretan astarın flanş yüzeyi üzerinde dışa doğru genişlemesidir. Bu geniş yüz, yerleşik, kendinden contalı bir conta görevi görerek kurulum sırasında ayrı conta ihtiyacını ortadan kaldırır.


