

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.09.2026 Herkunft: Website


Vorzeitiger Pipeline-Ausfall in Umgebungen mit hohem Abrieb führt in allen Industriesektoren zu massiven Betriebsausfällen. Eine generische Materialauswahl führt häufig zu ungeplanten Wartungsarbeiten, Umweltrisiken und überhöhten Reparaturbudgets. Die Spezifikation von Rohrleitungen für raue Bedingungen erfordert höchste Präzision und ein tiefes Verständnis der Fluiddynamik. Bestellfehler führen zu Durchflussbeschränkungen, starker Delaminierung und katastrophalen Ausfällen. Zu den häufigsten Fehlern gehört das Ignorieren des fertigen Innendurchmessers (ID) nach dem Auskleiden, die Wahl des falschen Härtemessers oder das Übersehen der maximalen Temperaturgrenzen. Auch die Vorlaufzeiten der inländischen Lieferkette spielen eine wichtige Rolle bei der Projektabwicklung und der Anlagenverfügbarkeit.
Wir stellen einen strukturierten Bewertungsrahmen zur Spezifizierung vor Mit Polyurethan ausgekleidetes Rohr . In diesem Leitfaden geht es von grundlegenden Maßanforderungen und Druckstufen bis hin zur chemischen Kompatibilität. Wir decken auch Anpassungsspezifikationen, Verbindungsmethoden und Qualitätssicherungsstandards ab, die für einen erfolgreichen Beschaffungszyklus erforderlich sind. Ingenieure und Beschaffungsteams können dieses Framework nutzen, um Rätselraten zu vermeiden und Systeme zu entwickeln, die auf maximale Langlebigkeit ausgelegt sind.
Die fertige ID bestimmt den Durchfluss: Polyurethan-Auskleidungen (von dünnschichtigen 20 mil bis hin zu 2-Zoll-Hochleistungsschichten) verändern den Innendurchmesser; Die Spezifikationen müssen den fertigen Innendurchmesser berücksichtigen, um die erforderlichen Durchflussraten aufrechtzuerhalten.
Richtungsänderungen erfordern besondere Aufmerksamkeit: Fittings (Bögen, T-Stücke, Reduzierstücke) unterliegen den höchsten Verschleißraten; Die Angabe dickerer Auskleidungen oder spezieller Durometer in diesen Zonen ist für die Langlebigkeit des Systems von entscheidender Bedeutung.
Die Bindungsmethode ist von entscheidender Bedeutung: Die chemische Bindung der Auskleidung an das Stahlsubstrat verhindert eine Delaminierung unter Vakuum oder Hochgeschwindigkeitsbedingungen und bietet im Vergleich zu mechanischen Reibungsverbindungen eine überlegene Langlebigkeit.
Anwendungsspezifischer Durometer: Die Härte muss auf das Medium abgestimmt sein; Weichere Urethane halten oft gleitendem Abrieb besser stand, während härtere Urethane Stößen standhalten.
Thermische und chemische Grenzen: Standard-Polyurethan zersetzt sich in Umgebungen mit hoher Hitze oder starker Hydrolyse; Die genauen Betriebstemperaturen und Flüssigkeitszusammensetzungen müssen vor der Bestellung überprüft werden.
Definieren Sie klar betriebliche Schwellenwerte, bevor Sie einen Beschaffungszyklus starten. Rohre aus blankem Stahl, mit Gummi oder Keramik ausgekleidete Rohre versagen unter schwierigen Bedingungen oft frühzeitig und führen zu unzumutbaren Betriebsunterbrechungen. Legen Sie grundlegende Erfolgskriterien auf der Grundlage historischer Verschleißdaten fest. Achten Sie auf eine längere mittlere Zeit zwischen Ausfällen (MTBF) und deutlich kürzere Wartungsintervalle. Facility Manager müssen nachverfolgen, wie oft Standardrohre gedreht oder ausgetauscht werden müssen, um die Aufrüstung von Materialien zu rechtfertigen. Das Verständnis der genauen Fehlermodi früherer Rohrleitungssysteme ermöglicht es Ingenieuren, eine Auskleidung zu spezifizieren, die diese Schwachstellen direkt behebt.
Industrieanlagen, die Quarzsand, Kupferrückstände oder schwere Mineralsande pumpen, sind extremem Gleitabrieb ausgesetzt. In diesen Umgebungen werden die Wände von Standardrohren aus Kohlenstoffstahl schnell dünner. Anlagenbetreiber greifen häufig darauf zurück, das Rohr alle paar Monate um 90 Grad zu drehen, um den Verschleiß gleichmäßig zu verteilen. Diese manuelle Drehung erfordert schweres Gerät, Gerüste und erhebliche Arbeitsstunden. Durch die Aufrüstung auf eine spezielle Auskleidung entfällt diese ständige Wartungsanforderung, sodass sich das Wartungsteam auf kritische rotierende Geräte statt auf statische Rohrleitungsnetze konzentrieren kann.
Materialtyp |
Gleitabriebfestigkeit |
Schlagfestigkeit |
Kohlenwasserstoffkompatibilität |
Auswirkungen auf das Gewicht |
|---|---|---|---|---|
Blanker Kohlenstoffstahl |
Niedrig |
Hoch |
Exzellent |
Grundlinie |
Mit Naturkautschuk ausgekleidet |
Mäßig |
Exzellent |
Schlecht (Schwellungen) |
Moderater Anstieg |
Mit Keramik ausgekleidet |
Exzellent |
Niedrig (spröde) |
Exzellent |
Hoher Anstieg |
Mit Polyurethan ausgekleidet |
Exzellent |
Mäßig bis hoch |
Exzellent |
Geringe Steigerung |
Vergleichen Sie Polyurethan mit herkömmlichen Gummiauskleidungen und unbeschichtetem Stahl, um seine mechanischen Vorteile zu verstehen. Polyurethan bietet ein einzigartiges spezifisches Gewicht und eine außergewöhnliche Abriebfestigkeit, die herkömmliche Materialien bei Gleitverschleißanwendungen übertrifft. Es bekämpft effektiv den zerstörerischen Korrosions-Abrieb-Zyklus. In blanken Stahlrohren führen saure oder feuchte Medien zu Korrosion und erweichen die Innenwand. Das abrasive Medium entfernt die oxidierte Schicht sofort und setzt frischen Stahl weiterer Korrosion aus. Polyurethan stoppt diesen Kreislauf vollständig, da es gegenüber vielen milden Chemikalien inert bleibt und physikalisch verhindert, dass die Medien den Stahl berühren.
Dieser doppelte Widerstand schützt die innere Struktur vor einem schnellen Abbau. Darüber hinaus zeichnet sich Polyurethan durch eine hohe Verträglichkeit mit Ölen, Fetten und Kohlenwasserstoffen aus. Naturkautschukmischungen absorbieren Öle, wodurch diese aufquellen, weich werden und sich schließlich von der Rohrwand lösen. Polyurethan behält seine strukturelle Integrität und Härte bei, selbst wenn es diesen aggressiven Flüssigkeiten ausgesetzt wird. Aufgrund dieser Eigenschaften eignet es sich hervorragend für anspruchsvolle Industrieumgebungen, Mineralverarbeitungsanlagen und schwere Bergbauanwendungen, bei denen sich Fremdöle häufig mit der Aufschlämmung vermischen.
Verstehen Sie den entscheidenden Unterschied zwischen der Nennrohrgröße und dem fertigen Innendurchmesser. Eine Auskleidungsdicke im Bereich von 1/4 Zoll bis 2 Zoll hat erheblichen Einfluss auf das Innenvolumen und die Flüssigkeitsgeschwindigkeit. Wenn Sie beispielsweise eine 1-Zoll-Auskleidung auf ein 10-Zoll-Nennrohr auftragen, wird die offene Fläche drastisch reduziert. Wenn diese Dicke nicht berücksichtigt wird, wird der Durchfluss eingeschränkt, die Flüssigkeitsgeschwindigkeit erhöht und der Systemdruck erhöht. Eine höhere Flüssigkeitsgeschwindigkeit erhöht die Verschleißrate der Auskleidung selbst exponentiell und macht den Zweck der Modernisierung zunichte.
Die Standardfertigungsmöglichkeiten decken in der Regel Innendurchmesser von 4 bis 60 Zoll ab und ermöglichen so umfangreiche Implementierungen im industriellen Maßstab. Sie müssen genaue Innenmaße für ein angeben abriebfestes Schlammrohrnetz . Die richtige Dimensionierung verhindert Strömungsengpässe an Übergangspunkten. Ingenieure müssen zunächst die erforderliche Durchflussrate berechnen und dann die äußere Stahlhülle groß genug dimensionieren, um sowohl die erforderliche offene Innenfläche als auch die erforderliche Urethandicke aufzunehmen.
Nennrohrgröße (NPS) |
Stahlwandstärke (Anhang 40) |
Linerdicke |
Fertiger Innendurchmesser (ID) |
Querschnittsflächenverlust |
|---|---|---|---|---|
8 Zoll |
0,322 Zoll |
0,50 Zoll (1/2') |
6,98 Zoll |
~23 % |
10 Zoll |
0,365 Zoll |
0,75 Zoll (3/4') |
8,52 Zoll |
~28 % |
12 Zoll |
0,406 Zoll |
1,00 Zoll (1') |
9,94 Zoll |
~31 % |
Die obige Tabelle zeigt, wie stark eine dicke Auskleidung den verfügbaren Durchflussbereich verringert. Wenn ein nicht ausgekleidetes 10-Zoll-Rohr durch ein ausgekleidetes 10-Zoll-Rohr ersetzt wird, muss die Pumpe das gleiche Flüssigkeitsvolumen durch ein viel kleineres Loch drücken. Dies erfordert mehr Pumpenenergie und erhöht den Reibungsdruckverlust im gesamten Rohrleitungssystem. Vergrößern Sie immer den Nennwert des Stahlrohrs, wenn Sie den exakten ursprünglichen Innendurchmesser beibehalten müssen.
Die Anforderungen an die Dicke variieren stark je nach Anwendung und Abrasivität des Förderguts. In leichtindustriellen oder septischen Umgebungen ist möglicherweise nur eine Trockenfilmdicke von mindestens 20 mil erforderlich, um leichte Korrosion zu verhindern. Aggressive Bergbauschlämme erfordern dickwandige Auskleidungen, die oft mehr als 2,5 cm dick sind, um dem ständigen Beschuss durch scharfkantiges Erz standzuhalten. Analysieren Sie den Kompromiss zwischen Linerdicke, Rohrgewicht und Installationslogistik. Dickere Liner erhöhen das Gewicht erheblich und verringern das Innenvolumen, maximieren jedoch die Lebensdauer der Spule.
Machen Sie sich mit den Durometerskalen Shore A und Shore D vertraut, um die richtige Materialhärte auszuwählen. Geben Sie die Härte basierend auf der Partikelgröße, Form und Geschwindigkeit des geförderten Mediums an. Für die Optimierung der Rohrleistung ist es zwingend erforderlich, den Härtemesser an die spezifische Verschleißmechanik der Schlämme anzupassen.
60 bis 75 Shore A: Extrem weich und belastbar. Am besten geeignet für feine, runde Partikel wie Quarzsand oder Flugasche. Durch die weiche Oberfläche können Partikel abprallen, ohne das Material zu zerschneiden.
80 bis 90 Shore A: Der Industriestandard für allgemeine Schlammanwendungen. Bietet eine ausgewogene Mischung aus Reißfestigkeit und Gleitabriebfestigkeit. Ideal für zerkleinertes Erz, Kohlewaschanlagen und Betonpumpen.
95 Shore A bis 60 Shore D: Härtere Formulierungen für größere, gezackte Partikel. Wird verwendet, wenn das Medium scharfe Steine enthält, die ein weicheres Urethan zerschneiden oder zerschneiden würden.
70+ Shore D: Extrem hartes, steifes Urethan. Wird in Bereichen mit starker Belastung eingesetzt, in denen schwere Steine direkt auf die Oberfläche fallen und eher wie Kunststoff oder Keramik als wie Gummi wirken.
Die standardmäßigen Spulenlängenbeschränkungen liegen normalerweise bei maximal 20 bis 25 Fuß. Diese Fertigungsbeschränkungen ergeben sich aus Schleudergussverfahren. Während der Herstellung dreht sich das Stahlrohr auf Hochgeschwindigkeitsrollen, während eine Lanze flüssiges Urethan injiziert. Die Zentrifugalkraft drückt die Flüssigkeit gegen die Stahlwand und erzeugt so eine perfekt konzentrische Auskleidung. Aufgrund der Aushärtezeit des flüssigen Polymers ist es technisch nicht möglich, eine gleichmäßige Linerdicke über Entfernungen von mehr als 25 Fuß sicherzustellen.
Sie müssen ausgekleidete Fittings, einschließlich Winkelstücke, Y-Stücke, Reduzierstücke und T-Stücke, angeben, damit sie perfekt zu den geraden Spulen passen. Richtungsänderungen unterliegen dem stärksten turbulenten Verschleiß und erfordern einen robusten Schutz. Wenn Flüssigkeit auf einen Bogen trifft, drückt die Zentrifugalkraft die Schleifpartikel gegen den Außenradius (Extrados) des Bogens. Um den konzentrierten Abrieb auszugleichen, schreiben Ingenieure häufig eine dickere Auskleidung an diesem Außenradius vor. Hersteller erreichen dies, indem sie die innere Kernform während des Gießvorgangs versetzen.
Definieren Sie präzise die Anforderungen an die äußere Stahlhülle. Kohlenstoffstahlsorten wie ASTM A53 oder A106 sorgen zusammen mit spiralgeschweißten Stahlrohren für die erforderliche strukturelle Integrität. Spezifizieren Sie das Grundmaterial sorgfältig für schwerkraftgespeiste Niederdrucksysteme im Vergleich zu Hochdrucksystemen Bergbau-Pipelinenetz . Die Stahlhülle übernimmt die strukturelle Last, überspannt die Abstände zwischen den Rohrhalterungen und hält den Innendruck. Das innere Urethan hält dem starken Verschleiß stand, sodass die Stahlwandstärke im Vergleich zu nicht ausgekleideten Systemen manchmal reduziert werden kann. Stellen Sie stets sicher, dass die gewählte Stahlsorte den von den Sicherheitsstandards vor Ort geforderten Druckwerten entspricht.
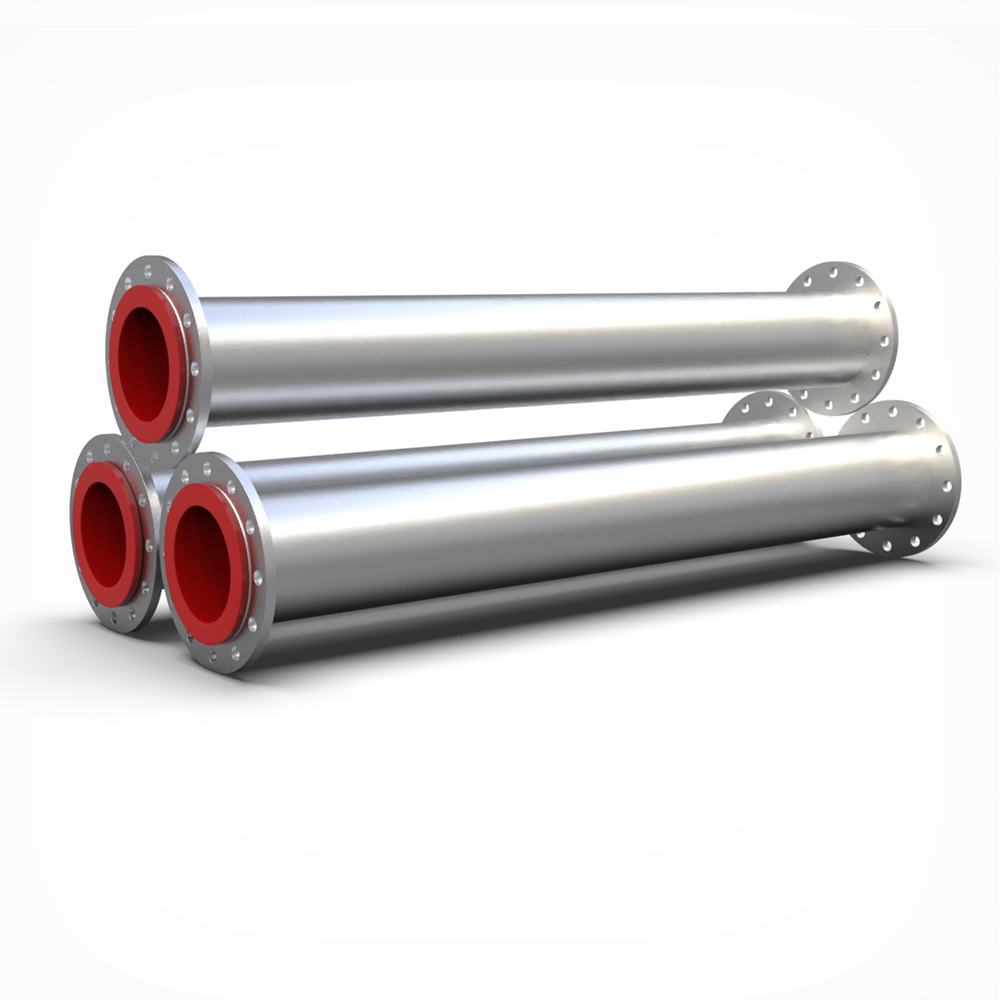
Technische Anforderungen an Endverbindungen erfordern sorgfältige Aufmerksamkeit, um Undichtigkeiten und vorzeitigen Verschleiß an den Verbindungen zu verhindern. Zu den gängigen Optionen gehören feste Flansche, schwimmende Flansche (Überlappungsflansche) und genutete Enden für mechanische Kupplungen. Der Verbindungstyp muss nahtlos mit der vorhandenen Standortinfrastruktur und den Wartungsprotokollen übereinstimmen. Schwimmende Flansche bieten erhebliche Vorteile bei der Installation, da sie es den Teams ermöglichen, Schraubenlöcher einfach auszurichten, ohne die schwere Rohrspule zu verdrehen.
Die Polyurethan-Auskleidung muss über die Flanschfläche hinausragen. Dadurch entsteht eine hochwirksame selbstdichtende Dichtung. Es verhindert, dass korrosive Medien an den Verbindungsstellen auf den blanken Stahluntergrund gelangen. Durch dieses aufgeweitete Design entfällt außerdem der Bedarf an separaten, fehleranfälligen Dichtungen, wodurch die Installation vereinfacht und der Lagerbedarf für Wartungsteams verringert wird. Wenn zwei aufgeweitete Flächen miteinander verschraubt werden, komprimiert sich das Urethan und erzeugt eine wasserdichte Abdichtung, die hohen Systemdrücken standhält.
Überprüfen Sie die aufgeweiteten Urethanflächen auf Rillen, Schnitte oder Rückstände, bevor Sie die Spule an ihren Platz heben.
Richten Sie die schwimmenden Flansche aus und setzen Sie die Schrauben ein. Stellen Sie dabei sicher, dass das Rohr vollständig durch die Takelage gestützt bleibt, um eine ungleichmäßige Kompression auf der Urethanfläche zu verhindern.
Ziehen Sie die Schrauben in einer standardmäßigen sternförmigen Reihenfolge an, um eine gleichmäßige Kompression über die gesamte Flanschfläche sicherzustellen.
Wenden Sie die vom Hersteller angegebenen Drehmomentgrenzen an. Ein zu starkes Anziehen zerdrückt das Urethan und führt zu einem vorzeitigen Versagen der Verbindung, während ein zu geringes Anziehen zu Undichtigkeiten führt.
Für industrielle Rohrleitungsnetze reicht der Innenschutz allein selten aus. Sie müssen Außenbeschichtungen festlegen, um die Außenseite des Rohrs vor der Umgebung zu schützen. Blanker Kohlenstoffstahl rostet schnell, wenn er Regen, Feuchtigkeit oder korrosiver Anlagenatmosphäre ausgesetzt wird. Epoxidbeschichtungen und zinkreiche Grundierungen schützen vor aggressiver atmosphärischer Korrosion in Chemiefabriken oder Küstenanlagen.
Diese Beschichtungen verhindern auch den Abbau durch UV-Strahlung bei Installationen im Freien, wo normale Farben durch direkte Sonneneinstrahlung zerstört werden. Untergetauchte Umgebungen oder erdverlegte Rohrleitungen erfordern spezielle Außenbeschichtungen in Marinequalität, wie z. B. Kohlenteer-Epoxidharze oder Hochleistungsklebebänder, um eine schnelle Verschlechterung des Stahls durch Bodenfeuchtigkeit oder Grundwasser zu verhindern. Definieren Sie die Betriebsumgebung klar, damit der Hersteller das richtige äußere Schutzsystem anwendet, bevor er die Spulen an die Baustelle versendet.
Standard-Polyurethan weist spezifische Schwachstellen auf, die Ingenieure während der Spezifikationsphase berücksichtigen müssen. Hohe Temperaturen in Kombination mit Feuchtigkeit bergen ein hohes Risiko der Hydrolyse, wodurch die chemische Struktur des Urethans zerstört wird. Sie müssen genaue Grenzwerte für die Dauer- und Spitzenbetriebstemperatur definieren. Standard-Urethan zersetzt sich in feuchten Umgebungen bei über 60 °C (140 °F) typischerweise schnell und verliert seine Abriebfestigkeit und strukturelle Integrität.
Geben Sie spezielle Urethanformulierungen an, wenn dies der Fall ist Verschleißfeste Förderrohre sind erhöhten Temperaturen ausgesetzt. Chemische Umgebungen mit hoher Luftfeuchtigkeit erfordern maßgeschneiderte hydrolysebeständige Mischungen, um einen vorzeitigen Abbau zu verhindern. Trockenschüttgut-Förderanwendungen können oft etwas höhere Temperaturen tolerieren, eine Überprüfung durch den Polymerchemiker ist jedoch vor Abschluss der Bestellung zwingend erforderlich. Wenn Standard-Urethan seine thermische Grenze überschreitet, kehrt es in einen weichen, gummiartigen Zustand zurück und zerstört seine mechanischen Eigenschaften vollständig.
Polyurethan bietet hervorragende Leistung in der Gegenwart von Ölen, Fetten und aliphatischen Kohlenwasserstoffen. Es widersteht vielen spezifischen chemischen Reagenzien, die üblicherweise in Verarbeitungsbetrieben vorkommen, und ist damit vielen Naturkautschukmischungen überlegen, die bei Kontakt mit Öl aufquellen und sich zersetzen. Sie müssen jedoch die chemische Kompatibilität überprüfen, bevor Sie Spulen bestellen. Stellen Sie dem Hersteller eine detaillierte Checkliste mit chemischen Daten zur Verfügung.
Chemie / Medien |
Konzentration |
Standard-Polyurethan-Kompatibilität |
|---|---|---|
Dieselkraftstoff / Öle |
100 % |
Exzellent |
Schwefelsäure |
< 10 % (Umgebungstemperatur) |
Gut |
Schwefelsäure |
> 50 % |
Schlecht (nicht empfohlen) |
Natriumhydroxid |
20 % |
Gut |
Aceton / Ketone |
Beliebig |
Schlecht (starke Schwellung) |
Geben Sie genaue pH-Werte, chemische Konzentrationen und das Vorhandensein von Lösungsmittelspuren an. Beschaffungsteams müssen sicherstellen, dass diese Daten mit der spezifischen Urethanformulierung übereinstimmen, um eine langfristige chemische Kompatibilität zu gewährleisten. Starke Säuren, konzentrierte Basen und bestimmte aromatische Lösungsmittel greifen Standardurethane an und erfordern eine sorgfältige Prüfung der Sicherheitsdatenblätter (SDS) für die geförderten Medien.
Die Haftung des Liners beruht auf präziser Physik und sorgfältiger Oberflächenvorbereitung. Für Hochleistungsanwendungen ist eine vollständige chemische Verbindung zwischen dem Polyurethan und der gestrahlten Stahlinnenseite unumgänglich. Mechanische Reibungsverbindungen, bei denen die Auskleidung einfach im Rohr ruht, versagen schließlich unter Belastung oder Temperaturwechsel. Die chemische Bindung verhindert, dass der Liner unter Unterdruck, Vakuumbedingungen oder turbulenter Strömung mit hoher Geschwindigkeit kollabiert.
Die Standards für die Oberflächenvorbereitung bestimmen den endgültigen Erfolg dieser Verbindung. Vor dem Auftragen der Auskleidung ist eine nahezu weiße Metallstrahlreinigung mit SSPC-SP 10/NACE Nr. 2 erforderlich. Dadurch werden alle Walzzunder, Rost und Verunreinigungen entfernt und ein tiefes Ankerprofil für den Halt der chemischen Grundierung geschaffen. Sobald der Stahl gestrahlt ist, müssen die Arbeiter innerhalb weniger Stunden die Haftgrundierung auftragen, um Flugrost zu verhindern. Das flüssige Urethan reagiert dann während des Aushärtungsprozesses chemisch mit dieser Grundierung und erzeugt eine Bindungsfestigkeit, die oft die Reißfestigkeit des Urethans selbst übertrifft.
Fordern Sie strenge, branchenübliche Tests für alle Materialtestberichte (MTRs), um die Fertigungsqualität zu überprüfen. Fordern Sie eine umfassende Qualitätsdokumentation an, bevor Sie die Lieferung auf der Baustelle annehmen. Durch visuelle Inspektionen allein können mikroskopische Fehler in der Auskleidung oder Schwachstellen in der chemischen Bindung nicht erkannt werden.
Funkentest (Urlaubserkennung): Dabei wird ein Hochspannungsstab verwendet, der über die gesamte Oberfläche des Liners geführt wird. Die Spannung wird auf die Dicke des Urethans kalibriert (z. B. 100 Volt pro Mil). Ist ein Loch vorhanden, springt der Funke auf das geerdete Stahlrohr und löst einen Alarm aus.
Überprüfung der Ultraschalldicke: Techniker verwenden Ultraschallmessgeräte an der Außenseite des Stahlrohrs, um die genaue Dicke der Innenauskleidung zu messen und sicherzustellen, dass sie über die gesamte Spulenlänge den Maßvorgaben entspricht.
Haftungstest (ASTM D4541): Dabei wird ein Metallstempel auf die Urethanoberfläche geklebt und mit einem hydraulischen Abziehtester die Kraft gemessen, die erforderlich ist, um die Auskleidung vom Stahl abzureißen. Dadurch wird die Integrität der chemischen Bindung überprüft.
Härteprüfung: Mit einem kalibrierten Härtemesser wird überprüft, ob das ausgehärtete Urethan die angegebene Shore A- oder Shore D-Härtebewertung erfüllt.
Bedenken Sie die logistische Bedeutung der inländischen Fertigung gegenüber der internationalen Beschaffung. Berücksichtigen Sie Frachtlogistik, Versandverzögerungen und Vorlaufzeiten für individuell gefertigte Spulen. Die Zuverlässigkeit der Lieferkette ist entscheidend für die Sicherung von Ersatzteilen bei geplanten Ausfällen oder Notabschaltungen. Die lokale Fertigung ermöglicht schnellere Durchlaufzeiten für wichtige Ersatzarmaturen, die den Betrieb einer Anlage aufrechterhalten, und verringert das Risiko längerer Ausfallzeiten aufgrund von Lieferengpässen.
Untersuchen Sie Ihr bestehendes Rohrleitungsnetz, um Zonen mit hohem Verschleiß zu identifizieren, und beachten Sie dabei insbesondere die Fehlerarten und die Lebensdauer Ihrer aktuellen Rohrbögen, T-Stücke und geraden Spulen.
Berechnen Sie Ihren erforderlichen fertigen Innendurchmesser, indem Sie Ihre Zielvolumenströme und maximal zulässigen Flüssigkeitsgeschwindigkeiten analysieren.
Erstellen Sie ein umfassendes chemisches und thermisches Profil Ihrer Fördermedien und dokumentieren Sie Spitzenbetriebstemperaturen, pH-Werte und das Vorhandensein von Spuren von Kohlenwasserstoffen oder Lösungsmitteln.
Senden Sie Ihre detaillierten isometrischen Zeichnungen, Druckanforderungen und Fluiddynamikdaten an einen qualifizierten Hersteller, um ein individuelles technisches Angebot und eine genaue Spulengröße zu erhalten.
A: Standard-Polyurethan-Auskleidungen halten Dauerbetriebstemperaturen von bis zu 60 °C (140 °F) in nassen Umgebungen stand. Trockene Anwendungen erlauben etwas höhere Temperaturen. Für extreme Umgebungen formulieren Hersteller spezielle Hochtemperatur-Urethane, die diese Grenzen noch weiter verschieben. Überprüfen Sie stets Ihre Spitzen- und Dauertemperaturdaten beim Hersteller, um sicherzustellen, dass die richtige Chemikalienmischung angegeben wird.
A: Die Dicke der Auskleidung erhöht nicht die Druckstufe des Rohrs. Das äußere Grundmaterial aus Stahl hält allen strukturellen Belastungen und dem inneren Systemdruck stand. Die Polyurethan-Auskleidung dient ausschließlich der Bewältigung von innerem Abrieb und Korrosion. Durch die Erhöhung der Linerdicke verringert sich jedoch das Innenvolumen, was die Flüssigkeitsgeschwindigkeit erhöht und die Systemdruckdynamik verändert.
A: Ja, Fittings können und müssen unbedingt so ausgekleidet sein, dass sie zu den geraden Rohrspulen passen. Richtungsänderungen wie Bögen, T-Stücke und Reduzierstücke unterliegen den höchsten turbulenten Abnutzungsraten. Um diesem starken gerichteten Abrieb entgegenzuwirken und die Lebensdauer der Armatur zu verlängern, tragen die Hersteller dickeres Urethan auf den Außenradius der Rohrbögen auf.
A: Nein, Sie können diese Rohre nicht vor Ort schneiden oder schweißen. Die beim Schweißen oder Brennschneiden entstehende extreme Hitze schmilzt, verbrennt und zerstört die Polyurethan-Auskleidung. Dadurch wird die chemische Bindung zerstört und giftige Dämpfe freigesetzt. Sie müssen genaue, vorgefertigte Spulenlängen auf der Grundlage genauer isometrischer Standortzeichnungen bestellen.
A: Polyurethan bietet im Vergleich zu Standardgummi eine überlegene Gleitabriebfestigkeit und einen niedrigeren Reibungskoeffizienten. Es bietet eine hervorragende Beständigkeit gegen Öle, Fette und Kohlenwasserstoffe, die viele Naturkautschuke schnell angreifen. Gummi wird manchmal für die Bewältigung sehr großer, stumpfer Aufprallkräfte bevorzugt, aber Urethan dominiert bei Anwendungen mit Aufschlämmungen mit feinen Partikeln.
A: Der Prozess beginnt mit dem Strahlen des Stahlinneren auf eine nahezu weiße Metalloberfläche (SSPC-SP 10). Anschließend wird auf den frisch gestrahlten Stahl eine spezielle chemische Grundierung aufgetragen. Das flüssige Polyurethan wird in das Rohr gegossen oder geschleudert, wo es aushärtet und eine dauerhafte chemische Verbindung mit dem grundierten Stahlsubstrat eingeht.
A: Polyurethan-Auskleidungen passen sich an Standardflanschtypen an, einschließlich Aufsteck-, Vorschweiß- und Überlappungsflanschen. Das wichtigste Merkmal ist, dass die Urethanauskleidung über die Flanschfläche hinausragt. Diese aufgeweitete Fläche fungiert als eingebaute, selbstdichtende Dichtung, sodass bei der Installation keine separaten Dichtungen erforderlich sind.


