

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-08 Origen: Sitio


Las fallas prematuras de las tuberías en entornos de alta abrasión provocan tiempos de inactividad operativos masivos en todos los sectores industriales. La selección de materiales genéricos a menudo genera mantenimiento no planificado, riesgos ambientales y presupuestos de reparación inflados. La especificación de tuberías para condiciones difíciles requiere una precisión exacta y un profundo conocimiento de la dinámica de fluidos. Los errores en los pedidos provocan restricciones de flujo, delaminación severa y explosiones catastróficas. Los errores comunes incluyen ignorar el diámetro interno (ID) terminado después del revestimiento, elegir el durómetro incorrecto o pasar por alto los límites máximos de temperatura. Los plazos de entrega de la cadena de suministro nacional también desempeñan un papel importante en la ejecución del proyecto y el tiempo de actividad de las instalaciones.
Presentamos un marco de evaluación estructurado para especificar Tubería revestida de poliuretano . Esta guía abarca desde los requisitos dimensionales básicos y las clasificaciones de presión hasta la compatibilidad química. También cubrimos especificaciones de ajuste, metodologías de unión y estándares de garantía de calidad necesarios para un ciclo de adquisición exitoso. Los ingenieros y los equipos de adquisiciones pueden utilizar este marco para eliminar las conjeturas y diseñar sistemas creados para una máxima longevidad.
El interior terminado dicta el flujo: los revestimientos de poliuretano (que van desde capas delgadas de 20 mils hasta capas resistentes de 2 pulgadas) alteran el diámetro interno; Las especificaciones deben tener en cuenta el ID terminado para mantener los caudales requeridos.
Los cambios de dirección requieren atención adicional: los accesorios (codos, tees, reductores) experimentan las tasas de desgaste más altas; especificar revestimientos más gruesos o durómetros especializados en estas zonas es fundamental para la longevidad del sistema.
La metodología de unión es fundamental: la unión química del revestimiento al sustrato de acero evita la delaminación en condiciones de vacío o de alta velocidad, lo que ofrece una longevidad superior en comparación con los ajustes por fricción mecánica.
Durómetro específico de la aplicación: La dureza debe coincidir con la del medio; Los uretanos más blandos suelen funcionar mejor contra la abrasión por deslizamiento, mientras que los uretanos más duros resisten el impacto.
Límites térmicos y químicos: el poliuretano estándar se degrada en ambientes con altas temperaturas o alta hidrólisis; Las temperaturas de funcionamiento exactas y las composiciones de los fluidos deben verificarse antes de realizar el pedido.
Defina claramente los umbrales operativos antes de iniciar un ciclo de adquisiciones. Las tuberías desnudas de acero, caucho o revestidas de cerámica a menudo fallan tempranamente en condiciones severas, causando interrupciones inaceptables en las instalaciones. Establezca criterios básicos de éxito basados en datos históricos de desgaste. Busque un tiempo medio entre fallas extendido (MTBF) e intervalos de mantenimiento significativamente reducidos. Los administradores de instalaciones deben realizar un seguimiento de la frecuencia con la que las tuberías estándar requieren rotación o reemplazo para justificar la mejora de materiales. Comprender los modos exactos de falla de los sistemas de tuberías anteriores permite a los ingenieros especificar un revestimiento que aborde directamente esas debilidades.
Las instalaciones industriales que bombean arena de sílice, relaves de cobre o arenas minerales pesadas enfrentan una abrasión por deslizamiento extrema. En estos entornos, las paredes de las tuberías de acero al carbono estándar se adelgazan rápidamente. Los operadores de plantas frecuentemente recurren a rotar la tubería 90 grados cada pocos meses para distribuir el desgaste de manera uniforme. Esta rotación manual requiere equipo pesado, andamios y muchas horas de mano de obra. La actualización a un revestimiento especializado elimina este requisito de mantenimiento constante, lo que permite que el equipo de mantenimiento se concentre en equipos rotativos críticos en lugar de redes de tuberías estáticas.
Tipo de material |
Resistencia a la abrasión deslizante |
Resistencia al impacto |
Compatibilidad con hidrocarburos |
Impacto del peso |
|---|---|---|---|---|
Acero al carbono desnudo |
Bajo |
Alto |
Excelente |
Base |
Forrado de caucho natural. |
Moderado |
Excelente |
Pobre (se hincha) |
Aumento moderado |
Forrado de cerámica. |
Excelente |
Bajo (frágil) |
Excelente |
Alto aumento |
Forrado de poliuretano. |
Excelente |
Moderado a alto |
Excelente |
Bajo aumento |
Compare el poliuretano con los revestimientos de caucho tradicionales y el acero sin revestimiento para comprender sus ventajas mecánicas. El poliuretano ofrece una gravedad específica única y una resistencia a la abrasión excepcional que supera a los materiales tradicionales en aplicaciones de desgaste por deslizamiento. Aborda eficazmente el destructivo ciclo de corrosión-abrasión. En las tuberías de acero desnudas, los medios ácidos o húmedos provocan corrosión y suavizan la pared interna. Los medios abrasivos eliminan inmediatamente esa capa oxidada, exponiendo el acero nuevo a una mayor corrosión. El poliuretano detiene este ciclo por completo porque permanece inerte a muchos químicos suaves y bloquea físicamente el contacto del medio con el acero.
Esta doble resistencia protege la estructura interna de una rápida degradación. El poliuretano también cuenta con una alta compatibilidad con aceites, grasas e hidrocarburos. Los compuestos de caucho natural absorben los aceites, lo que hace que se hinchen, se ablanden y, finalmente, se desprendan de la pared de la tubería. El poliuretano mantiene su integridad estructural y dureza incluso cuando se expone a estos fluidos agresivos. Estas propiedades lo hacen especialmente adecuado para entornos industriales exigentes, instalaciones de procesamiento de minerales y aplicaciones mineras de servicio pesado donde los aceites atrapados se mezclan frecuentemente con la lechada.
Comprenda la diferencia crítica entre el tamaño nominal de la tubería y el diámetro interior terminado. Un espesor de revestimiento que oscila entre 1/4' y 2' afecta significativamente el volumen interno y la velocidad del fluido. Por ejemplo, aplicar un revestimiento de 1 pulgada a una tubería nominal de 10 pulgadas reduce drásticamente el área abierta. No tener en cuenta este espesor restringe el flujo, aumenta la velocidad del fluido y aumenta la presión del sistema. Una mayor velocidad del fluido aumenta exponencialmente la tasa de desgaste del propio revestimiento, frustrando el propósito de la mejora.
Las capacidades de fabricación estándar suelen cubrir ID de 4' a 60', lo que permite implementaciones a escala industrial masiva. Debe especificar las dimensiones internas exactas para un Red de tuberías de lodos resistentes a la abrasión . El tamaño adecuado evita cuellos de botella en el flujo en los puntos de transición. Los ingenieros deben calcular primero el caudal requerido y luego dimensionar la carcasa exterior de acero lo suficientemente grande como para acomodar tanto el área abierta interna requerida como el espesor de uretano necesario.
Tamaño nominal de tubería (NPS) |
Espesor de pared de acero (Anexo 40) |
Grosor del revestimiento |
Diámetro interno terminado (ID) |
Pérdida de área transversal |
|---|---|---|---|---|
8 pulgadas |
0,322 pulgadas |
0,50 pulgadas (1/2') |
6,98 pulgadas |
~23% |
10 pulgadas |
0,365 pulgadas |
0,75 pulgadas (3/4') |
8,52 pulgadas |
~28% |
12 pulgadas |
0,406 pulgadas |
1,00 pulgadas (1') |
9,94 pulgadas |
~31% |
La tabla anterior ilustra cuán agresivamente un revestimiento grueso reduce el área de flujo disponible. Al reemplazar una tubería de 10 pulgadas sin revestimiento por una tubería de 10 pulgadas con revestimiento, la bomba debe empujar el mismo volumen de fluido a través de un orificio mucho más pequeño. Esto requiere más energía de bomba y aumenta la pérdida de carga por fricción en todo el sistema de tuberías. Siempre aumente el tamaño de la tubería de acero nominal si necesita mantener el diámetro interno original exacto.
Los requisitos de espesor varían mucho según la aplicación y la abrasividad del material transportado. Es posible que los entornos industriales ligeros o sépticos solo necesiten un espesor mínimo de película seca de 20 mils para evitar una corrosión leve. Los lodos mineros agresivos exigen revestimientos de paredes pesadas, que a menudo superan una pulgada de espesor, para resistir el bombardeo constante de minerales afilados. Analice la relación entre el espesor del revestimiento, el peso de la tubería y la logística de instalación. Los revestimientos más gruesos añaden peso sustancial y reducen el volumen interno pero maximizan la vida útil operativa del carrete.
Comprenda las escalas de durómetro Shore A y Shore D para seleccionar la dureza correcta del material. Especifique la dureza según el tamaño de las partículas, la forma y la velocidad del medio transportado. Es obligatorio hacer coincidir el durómetro con la mecánica de desgaste específica de la lechada para optimizar el rendimiento de la tubería.
60 a 75 Shore A: Extremadamente suave y resistente. Ideal para partículas finas y redondas como arena de sílice o cenizas volantes. La superficie suave permite que las partículas reboten sin cortar el material.
80 a 90 Shore A: el estándar de la industria para aplicaciones de lodos en general. Ofrece una combinación equilibrada de resistencia al desgarro y resistencia a la abrasión por deslizamiento. Ideal para minerales triturados, plantas de lavado de carbón y bombeo de hormigón.
95 Shore A a 60 Shore D: formulaciones más duras diseñadas para partículas más grandes e irregulares. Se utiliza cuando el medio contiene rocas afiladas que podrían perforar o cortar un uretano más blando.
70+ Shore D: Uretano rígido y extremadamente duro. Se utiliza en zonas de alto impacto donde las rocas pesadas caen directamente sobre la superficie, actuando más como un plástico o cerámica que como una goma.
Las limitaciones de longitud de carrete estándar generalmente alcanzan un máximo de 20 a 25 pies. Los procesos de fundición centrífuga imponen estas limitaciones de fabricación. Durante la fabricación, el tubo de acero gira sobre rodillos de alta velocidad mientras una lanza inyecta uretano líquido. La fuerza centrífuga empuja el líquido contra la pared de acero, creando un revestimiento perfectamente concéntrico. Garantizar un espesor de revestimiento uniforme en distancias superiores a 25 pies se vuelve técnicamente inviable debido al tiempo de curado del polímero líquido.
Debe especificar accesorios revestidos, incluidos codos, Y, reductores y T, para que coincidan perfectamente con los carretes rectos. Los cambios de dirección sufren el desgaste más turbulento y requieren una protección sólida. Cuando el fluido golpea un codo, la fuerza centrífuga empuja las partículas abrasivas contra el radio exterior (extradós) de la curva. Los ingenieros suelen especificar un revestimiento más grueso en este radio exterior para compensar la abrasión concentrada. Los fabricantes logran esto compensando el molde interno del núcleo durante el proceso de vertido.
Defina con precisión los requisitos para la carcasa exterior de acero. Los grados de acero al carbono como ASTM A53 o A106, junto con los tubos de acero soldados en espiral, proporcionan la integridad estructural necesaria. Especifique cuidadosamente el material base para sistemas alimentados por gravedad de baja presión versus uno de alta presión. Red de oleoductos revestidos de minería . La carcasa de acero soporta la carga estructural, abarca distancias entre soportes de tuberías y contiene la presión interna. El uretano interno soporta el desgaste severo, lo que significa que el espesor de la pared de acero a veces puede reducirse en comparación con los sistemas sin revestimiento. Siempre verifique que el grado de acero elegido cumpla con los índices de presión requeridos por los estándares de seguridad del sitio.
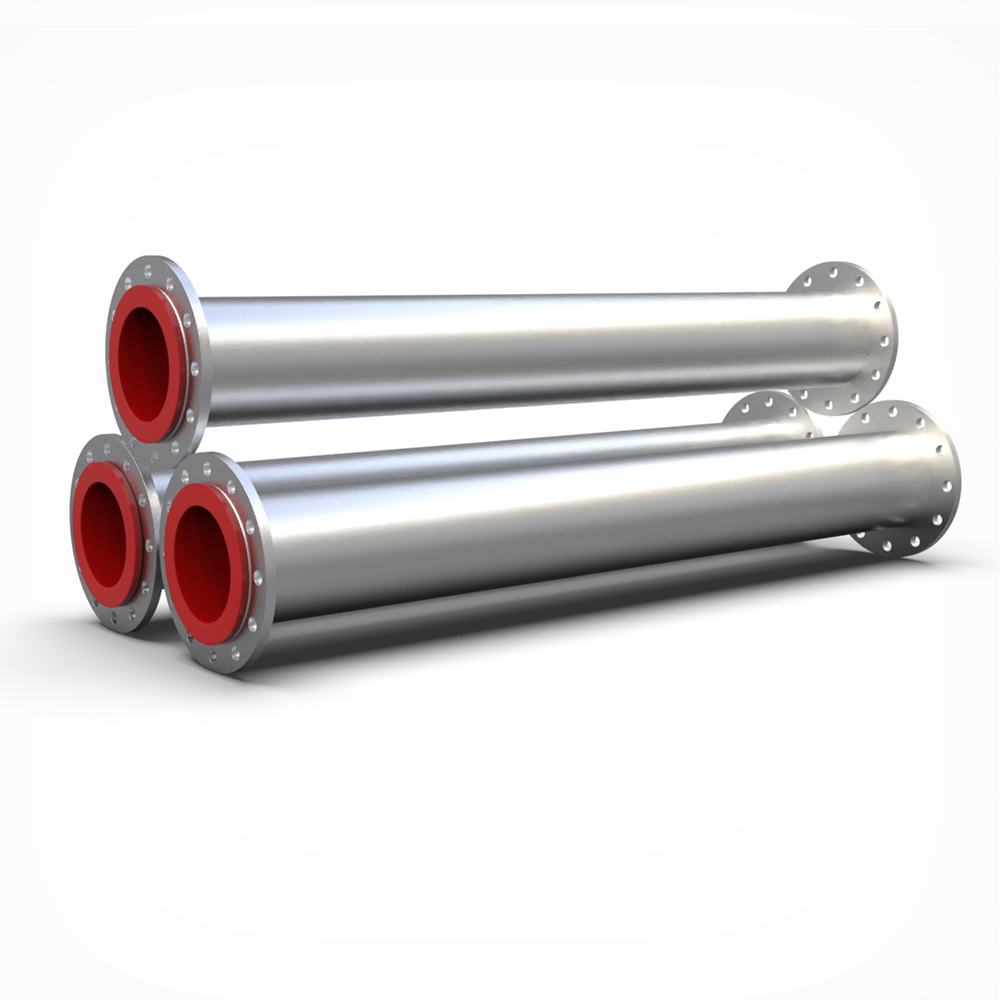
Los requisitos de ingeniería para las conexiones finales exigen una atención cuidadosa para evitar fugas y desgaste prematuro en las juntas. Las opciones comunes incluyen bridas fijas, bridas flotantes (juntas traslapadas) y extremos ranurados para acoplamientos mecánicos. El tipo de conexión debe alinearse perfectamente con la infraestructura del sitio y los protocolos de mantenimiento existentes. Las bridas flotantes ofrecen ventajas significativas durante la instalación, permitiendo a las cuadrillas alinear los orificios de los pernos fácilmente sin torcer el pesado carrete de tubería.
El revestimiento de poliuretano debe ensancharse sobre la cara de la brida. Esto crea un sello autojuntivo altamente eficaz. Evita que medios corrosivos lleguen al sustrato de acero desnudo en las juntas. Este diseño abocinado también elimina la necesidad de juntas separadas propensas a fallas, lo que simplifica la instalación y reduce los requisitos de inventario para los equipos de mantenimiento. Cuando dos caras abocardadas se atornillan, el uretano se comprime, creando un sello hermético que soporta altas presiones del sistema.
Inspeccione las caras acampanadas de uretano en busca de hendiduras, cortes o residuos antes de colocar el carrete en su lugar.
Alinee las bridas flotantes e inserte los pernos, asegurándose de que la tubería permanezca completamente soportada por el aparejo para evitar una compresión desigual en la cara de uretano.
Apriete los pernos usando una secuencia estándar en forma de estrella para asegurar una compresión uniforme en toda la cara de la brida.
Aplique los límites de torsión especificados por el fabricante. Un torque excesivo aplasta el uretano, lo que provoca una falla prematura en la junta, mientras que un torque insuficiente provoca fugas.
La protección interna por sí sola rara vez es suficiente para las redes de tuberías industriales. Debe especificar revestimientos externos para proteger el exterior de la tubería del entorno circundante. El acero al carbono desnudo se oxida rápidamente cuando se expone a la lluvia, la humedad o atmósferas corrosivas de las plantas. Los recubrimientos epoxi y las imprimaciones ricas en zinc defienden contra la corrosión atmosférica agresiva en plantas químicas o instalaciones costeras.
Estos recubrimientos también evitan la degradación por rayos UV en instalaciones al aire libre donde la luz solar directa degrada las pinturas estándar. Los ambientes sumergidos o tuberías enterradas requieren recubrimientos externos especializados de grado marino, como epoxis de alquitrán de hulla o cintas adhesivas de alta resistencia, para evitar el rápido deterioro del acero debido a la humedad del suelo o el agua subterránea. Defina claramente el entorno operativo para que el fabricante aplique el sistema de defensa exterior correcto antes de enviar los carretes al lugar de trabajo.
El poliuretano estándar tiene vulnerabilidades específicas que los ingenieros deben abordar durante la fase de especificación. Las altas temperaturas combinadas con la humedad crean un alto riesgo de hidrólisis, que rompe la estructura química del uretano. Debe definir umbrales exactos de temperatura de funcionamiento continua y máxima. El uretano estándar generalmente se degrada rápidamente por encima de los 140 °F (60 °C) en ambientes húmedos, perdiendo su resistencia a la abrasión e integridad estructural.
Especifique formulaciones de uretano especializadas si el La tubería de transporte resistente al desgaste se enfrenta a temperaturas elevadas. Los entornos químicos con alta humedad requieren mezclas personalizadas resistentes a la hidrólisis para evitar una degradación prematura. Las aplicaciones de transporte de productos secos a granel a menudo pueden tolerar temperaturas ligeramente más altas, pero es obligatoria la verificación con el químico de polímeros antes de finalizar el pedido. Empujar el uretano estándar más allá de su límite térmico hace que vuelva a un estado blando y gomoso, destruyendo por completo sus propiedades mecánicas.
El poliuretano ofrece un excelente rendimiento en presencia de aceites, grasas e hidrocarburos alifáticos. Resiste muchos reactivos químicos específicos que se encuentran comúnmente en las plantas de procesamiento, lo que lo hace superior a muchos compuestos de caucho natural que se hinchan y degradan al entrar en contacto con el aceite. Sin embargo, debe verificar la compatibilidad química antes de ordenar cualquier carrete. Proporcione una lista de verificación detallada de datos químicos al fabricante.
Químico / Medios |
Concentración |
Compatibilidad con poliuretano estándar |
|---|---|---|
Combustible diésel/Aceites |
100% |
Excelente |
Ácido sulfúrico |
< 10% (temperatura ambiente) |
Bien |
Ácido sulfúrico |
> 50% |
Pobre (no recomendado) |
hidróxido de sodio |
20% |
Bien |
Acetona / Cetonas |
Cualquier |
Pobre (hinchazón severa) |
Incluya los niveles exactos de pH, las concentraciones químicas y la presencia de trazas de disolventes. Los equipos de adquisiciones deben asegurarse de que estos datos coincidan con la formulación de uretano específica para garantizar la compatibilidad química a largo plazo. Los ácidos fuertes, las bases concentradas y ciertos solventes aromáticos atacan a los uretanos estándar, lo que requiere una revisión cuidadosa de las Hojas de datos de seguridad (SDS) de los medios transportados.
La adhesión del revestimiento depende de una física precisa y una preparación meticulosa de la superficie. Un enlace químico completo entre el poliuretano y el interior de acero granallado no es negociable para aplicaciones de alto rendimiento. Los ajustes de fricción mecánica, donde el revestimiento simplemente descansa dentro de la tubería, eventualmente fallan bajo tensión o ciclos térmicos. La unión química evita que el revestimiento colapse bajo presión negativa, condiciones de vacío o flujo turbulento de alta velocidad.
Los estándares de preparación de superficies dictan el éxito final de esta unión. Requiere limpieza con chorro de arena para metales casi blancos SSPC-SP 10/NACE No. 2 antes de la aplicación del revestimiento. Esto elimina todas las escamas de laminación, el óxido y los contaminantes, proporcionando un perfil de anclaje profundo para que se agarre la imprimación química. Una vez que el acero ha sido granallado, los trabajadores deben aplicar la imprimación adhesiva dentro de unas pocas horas para evitar la oxidación instantánea. Luego, el uretano líquido reacciona químicamente con esta imprimación durante el proceso de curado, creando una fuerza de unión que a menudo excede la resistencia al desgarro del propio uretano.
Exija pruebas rigurosas estándar de la industria en todos los informes de pruebas de materiales (MTR) para verificar la calidad de fabricación. Solicite documentación de calidad completa antes de aceptar la entrega en el lugar de trabajo. Las inspecciones visuales por sí solas no pueden detectar defectos microscópicos en el revestimiento o puntos débiles en el enlace químico.
Prueba de chispa (detección de días festivos): utiliza una varilla de alto voltaje que se pasa sobre toda la superficie del revestimiento. El voltaje se calibra según el espesor del uretano (por ejemplo, 100 voltios por mil). Si existe un agujero, la chispa salta a la tubería de acero conectada a tierra, lo que activa una alarma.
Verificación del espesor por ultrasonidos: los técnicos utilizan medidores ultrasónicos en el exterior de la tubería de acero para medir el espesor exacto del revestimiento interno, asegurando que cumpla con las especificaciones dimensionales en toda la longitud del carrete.
Prueba de adherencia (ASTM D4541): Implica pegar una plataforma rodante de metal a la superficie de uretano y usar un probador de extracción hidráulico para medir la fuerza requerida para arrancar el revestimiento del acero. Esto verifica la integridad del enlace químico.
Prueba de dureza: Verifica que el uretano curado cumpla con la clasificación de durómetro Shore A o Shore D especificada utilizando un durómetro calibrado.
Considere la importancia logística de la fabricación nacional versus el abastecimiento internacional. Tenga en cuenta la logística de transporte, los retrasos en el envío y los plazos de entrega de los carretes fabricados a medida. La confiabilidad de la cadena de suministro es fundamental para asegurar las piezas de repuesto durante interrupciones planificadas o paradas de emergencia. La fabricación localizada proporciona tiempos de respuesta más rápidos para accesorios de reemplazo críticos que mantienen una instalación operativa, lo que reduce el riesgo de tiempos de inactividad prolongados debido a cuellos de botella en el envío.
Audite su red de tuberías existente para identificar zonas de alto desgaste, observando específicamente los modos de falla y la vida útil de sus codos, tes y carretes rectos actuales.
Calcule el diámetro interno terminado requerido analizando los caudales volumétricos objetivo y las velocidades máximas permitidas del fluido.
Recopile un perfil químico y térmico completo de sus medios transportados, documentando las temperaturas máximas de funcionamiento, los niveles de pH y la presencia de trazas de hidrocarburos o disolventes.
Envíe sus dibujos isométricos detallados, requisitos de presión y datos de dinámica de fluidos a un fabricante calificado para recibir una propuesta técnica personalizada y un tamaño de carrete preciso.
R: Los revestimientos de poliuretano estándar soportan temperaturas de funcionamiento continuo de hasta 140 °F (60 °C) en ambientes húmedos. Las aplicaciones secas permiten temperaturas ligeramente más altas. Para entornos extremos, los fabricantes formulan uretanos especializados para altas temperaturas que superan aún más estos límites. Siempre verifique sus datos de temperatura máxima y continua con el fabricante para garantizar que se especifique la mezcla química correcta.
R: El espesor del revestimiento no aumenta la presión nominal de la tubería. El material base de acero exterior soporta todas las cargas estructurales y la presión interna del sistema. El revestimiento de poliuretano existe únicamente para soportar la abrasión y la corrosión internas. Sin embargo, aumentar el espesor del revestimiento reduce el volumen interno, lo que aumenta la velocidad del fluido y altera la dinámica de presión del sistema.
R: Sí, los accesorios pueden (y es absolutamente necesario) revestirlos para que coincidan con los carretes de tubería rectos. Los cambios direccionales como codos, tes y reductores experimentan las tasas más altas de desgaste turbulento. Los fabricantes aplican uretano más espeso en el radio exterior de los codos para combatir esta abrasión direccional severa y extender la vida útil del accesorio.
R: No, no se pueden cortar ni soldar estas tuberías en el campo. El calor extremo generado por la soldadura o el corte con soplete derrite, quema y destruye instantáneamente el revestimiento de poliuretano. Esto destruye el enlace químico y libera vapores tóxicos. Debe solicitar longitudes de carrete prefabricadas exactas según dibujos isométricos precisos del sitio.
R: El poliuretano ofrece una resistencia superior a la abrasión por deslizamiento y un coeficiente de fricción más bajo en comparación con el caucho estándar. Proporciona una excelente resistencia a aceites, grasas e hidrocarburos, que degradan rápidamente muchos cauchos naturales. A veces se prefiere el caucho para manejar fuerzas de impacto contundentes y muy grandes, pero el uretano domina en aplicaciones de lodos de partículas finas.
R: El proceso comienza con un chorro abrasivo del interior de acero hasta obtener un acabado de metal casi blanco (SSPC-SP 10). Luego se aplica una imprimación química especializada al acero recién granallado. El poliuretano líquido se vierte o se hace girar en la tubería, donde cura y forma un enlace químico permanente con el sustrato de acero imprimado.
R: Los revestimientos de poliuretano se adaptan a los tipos de bridas estándar, incluidas las bridas deslizables, de cuello soldado y de junta superpuesta. La característica más importante es que el revestimiento de uretano se ensancha sobre la cara de la brida. Esta cara abocinada actúa como un sello integrado con junta automática, eliminando la necesidad de juntas separadas durante la instalación.


