

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-08 Origine : Site


Une défaillance prématurée des pipelines dans des environnements à forte abrasion entraîne des temps d’arrêt opérationnels massifs dans tous les secteurs industriels. La sélection de matériaux génériques entraîne souvent une maintenance imprévue, des risques environnementaux et des budgets de réparation gonflés. La spécification de tuyauteries pour des conditions difficiles nécessite une précision exacte et une compréhension approfondie de la dynamique des fluides. Les erreurs de commande entraînent des restrictions de débit, un délaminage grave et des éruptions catastrophiques. Les erreurs courantes incluent l'ignorance du diamètre interne (ID) fini après le revêtement, le choix du mauvais duromètre ou le non-respect des limites de température maximales. Les délais de livraison de la chaîne d'approvisionnement nationale jouent également un rôle majeur dans l'exécution des projets et la disponibilité des installations.
Nous présentons un cadre d'évaluation structuré pour spécifier tuyau doublé de polyuréthane . Ce guide passe des exigences dimensionnelles et des pressions nominales de base à la compatibilité chimique. Nous couvrons également les spécifications de montage, les méthodologies de cautionnement et les normes d'assurance qualité nécessaires à un cycle d'approvisionnement réussi. Les ingénieurs et les équipes d'approvisionnement peuvent utiliser ce cadre pour éliminer les incertitudes et concevoir des systèmes conçus pour une longévité maximale.
L'identification finie dicte le débit : les doublures en polyuréthane (allant d'une couche mince de 20 mils à des couches résistantes de 2 pouces) modifient le diamètre interne ; les spécifications doivent tenir compte du ID fini pour maintenir les débits requis.
Les changements de direction nécessitent une attention particulière : les raccords (coudes, tés, réducteurs) connaissent les taux d'usure les plus élevés ; La spécification de revêtements plus épais ou de duromètres spécialisés dans ces zones est essentielle pour la longévité du système.
La méthodologie de liaison est essentielle : la liaison chimique du revêtement au substrat en acier empêche le délaminage sous vide ou dans des conditions à grande vitesse, offrant ainsi une longévité supérieure par rapport aux ajustements par friction mécanique.
Duromètre spécifique à l'application : la dureté doit être adaptée au support ; les uréthanes plus souples résistent souvent mieux à l'abrasion par glissement, tandis que les uréthanes plus durs résistent aux chocs.
Limites thermiques et chimiques : le polyuréthane standard se dégrade dans des environnements à haute température ou à forte hydrolyse ; Les températures de fonctionnement exactes et la composition des fluides doivent être vérifiées avant la commande.
Définir clairement les seuils opérationnels avant de lancer un cycle d’approvisionnement. Les tuyaux nus en acier, en caoutchouc ou en céramique tombent souvent en panne prématurément dans des conditions difficiles, provoquant des perturbations inacceptables des installations. Établissez des critères de réussite de base basés sur les données d’usure historiques. Recherchez un temps moyen entre pannes (MTBF) prolongé et des intervalles de maintenance considérablement réduits. Les gestionnaires d'installations doivent suivre la fréquence à laquelle les tuyaux standard nécessitent une rotation ou un remplacement pour justifier la mise à niveau des matériaux. Comprendre les modes de défaillance exacts des systèmes de tuyauterie précédents permet aux ingénieurs de spécifier un revêtement qui corrige directement ces faiblesses.
Les installations industrielles pompant du sable siliceux, des résidus de cuivre ou des sables minéraux lourds sont confrontées à une abrasion par glissement extrême. Dans ces environnements, les parois des tuyaux en acier au carbone standard s’amincissent rapidement. Les exploitants d'usines ont fréquemment recours à une rotation des tuyaux de 90 degrés tous les quelques mois pour répartir l'usure uniformément. Cette rotation manuelle nécessite du matériel lourd, des échafaudages et des heures de travail importantes. La mise à niveau vers un revêtement spécialisé élimine cette exigence de maintenance constante, permettant à l'équipe de maintenance de se concentrer sur les équipements rotatifs critiques plutôt que sur les réseaux de tuyauterie statiques.
Type de matériau |
Résistance à l'abrasion par glissement |
Résistance aux chocs |
Compatibilité Hydrocarbures |
Impact sur le poids |
|---|---|---|---|---|
Acier au carbone nu |
Faible |
Haut |
Excellent |
Référence |
Doublé de caoutchouc naturel |
Modéré |
Excellent |
Mauvais (gonfle) |
Augmentation modérée |
Doublé de céramique |
Excellent |
Faible (fragile) |
Excellent |
Forte augmentation |
Doublé de polyuréthane |
Excellent |
Modéré à élevé |
Excellent |
Faible augmentation |
Comparez le polyuréthane aux revêtements en caoutchouc traditionnels et à l'acier sans revêtement pour comprendre ses avantages mécaniques. Le polyuréthane offre une densité spécifique unique et une résistance à l'abrasion exceptionnelle qui surpasse les matériaux traditionnels dans les applications d'usure par glissement. Il s’attaque efficacement au cycle destructeur de corrosion-abrasion. Dans les tuyaux en acier nu, les milieux acides ou humides provoquent de la corrosion et ramollissent la paroi interne. Le support abrasif enlève immédiatement cette couche oxydée, exposant l'acier frais à une corrosion supplémentaire. Le polyuréthane arrête complètement ce cycle car il reste inerte face à de nombreux produits chimiques doux et empêche physiquement le support de toucher l'acier.
Cette double résistance protège la structure interne d’une dégradation rapide. Le polyuréthane présente également une compatibilité élevée avec l’huile, la graisse et les hydrocarbures. Les composés de caoutchouc naturel absorbent les huiles, les faisant gonfler, ramollir et finalement se détacher de la paroi du tuyau. Le polyuréthane conserve son intégrité structurelle et sa dureté même lorsqu'il est exposé à ces fluides agressifs. Ces propriétés le rendent particulièrement adapté aux environnements industriels exigeants, aux installations de traitement des minéraux et aux applications minières lourdes où les huiles résiduelles se mélangent fréquemment à la boue.
Comprenez la différence critique entre la taille nominale du tuyau et le diamètre intérieur fini. Une épaisseur de revêtement allant de 1/4' à 2' a un impact significatif sur le volume interne et la vitesse du fluide. Par exemple, l'application d'un revêtement de 1 pouce sur un tuyau nominal de 10 pouces réduit considérablement la zone ouverte. Ne pas tenir compte de cette épaisseur restreint le débit, augmente la vitesse du fluide et augmente la pression du système. Une vitesse de fluide plus élevée augmente de façon exponentielle le taux d’usure du revêtement lui-même, ce qui va à l’encontre de l’objectif de la mise à niveau.
Les capacités de fabrication standard couvrent généralement des ID de 4' à 60', permettant des implémentations massives à l'échelle industrielle. Vous devez spécifier les dimensions internes exactes d'un réseau de canalisations à lisier résistant à l'abrasion . Un dimensionnement approprié évite les goulets d’étranglement aux points de transition. Les ingénieurs doivent d'abord calculer le débit requis, puis dimensionner la coque extérieure en acier suffisamment grande pour s'adapter à la fois à la zone ouverte interne requise et à l'épaisseur d'uréthane nécessaire.
Taille nominale du tuyau (NPS) |
Épaisseur de paroi en acier (Annexe 40) |
Épaisseur du revêtement |
Diamètre interne fini (ID) |
Perte de surface transversale |
|---|---|---|---|---|
8 pouces |
0,322 pouce |
0,50 pouce (1/2 ') |
6,98 pouces |
~23% |
10 pouces |
0,365 pouce |
0,75 pouce (3/4 ') |
8,52 pouces |
~28% |
12 pouces |
0,406 pouce |
1,00 pouce (1') |
9,94 pouces |
~31% |
Le tableau ci-dessus illustre l’agressivité avec laquelle un revêtement épais réduit la zone d’écoulement disponible. Lors du remplacement d'un tuyau de 10 pouces sans revêtement par un tuyau de 10 pouces avec revêtement, la pompe doit pousser le même volume de fluide à travers un trou beaucoup plus petit. Cela nécessite plus d'énergie de pompe et augmente la perte de charge par friction sur l'ensemble du système de tuyauterie. Augmentez toujours la taille du tuyau en acier nominal si vous devez conserver le diamètre interne exact d'origine.
Les exigences en matière d'épaisseur varient considérablement en fonction de l'application et de l'abrasivité du matériau transporté. Les environnements industriels légers ou septiques peuvent nécessiter seulement une épaisseur de film sec minimum de 20 mils pour éviter une légère corrosion. Les boues minières agressives nécessitent des revêtements de parois épaisses, dépassant souvent un pouce d'épaisseur, pour résister au bombardement constant du minerai pointu. Analysez le compromis entre l'épaisseur du revêtement, le poids des tuyaux et la logistique d'installation. Des doublures plus épaisses ajoutent un poids substantiel et réduisent le volume interne tout en maximisant la durée de vie opérationnelle de la bobine.
Comprenez les échelles du duromètre Shore A et Shore D pour sélectionner la dureté du matériau appropriée. Spécifiez la dureté en fonction de la taille des particules, de la forme et de la vitesse du matériau transporté. L'adaptation du duromètre aux mécanismes d'usure spécifiques du coulis est obligatoire pour optimiser les performances des canalisations.
60 à 75 Shore A : Extrêmement doux et résistant. Idéal pour les particules fines et rondes comme le sable de silice ou les cendres volantes. La surface douce permet aux particules de rebondir sans couper le matériau.
80 à 90 Shore A : La norme industrielle pour les applications générales de boues. Offre un mélange équilibré de résistance à la déchirure et de résistance à l'abrasion par glissement. Idéal pour le minerai concassé, les usines de lavage du charbon et le pompage du béton.
95 Shore A à 60 Shore D : formulations plus dures conçues pour les particules plus grosses et dentelées. Utilisé lorsque le support contient des roches pointues qui pourraient entailler ou trancher un uréthane plus mou.
70+ Shore D : Uréthane extrêmement dur et rigide. Utilisé dans les zones à fort impact où les roches lourdes tombent directement sur la surface, agissant davantage comme un plastique ou une céramique que comme un caoutchouc.
Les limites de longueur de bobine standard sont généralement de 20 à 25 pieds. Les procédés de coulée centrifuge dictent ces contraintes de fabrication. Lors de la fabrication, le tube en acier tourne sur des rouleaux à grande vitesse tandis qu'une lance injecte de l'uréthane liquide. La force centrifuge pousse le liquide contre la paroi en acier, créant ainsi un revêtement parfaitement concentrique. Assurer une épaisseur de revêtement uniforme sur des distances supérieures à 25 pieds devient techniquement irréalisable en raison du temps de durcissement du polymère liquide.
Vous devez spécifier des raccords doublés, y compris des coudes, des étoiles, des réducteurs et des tés, pour correspondre parfaitement aux bobines droites. Les changements de direction subissent l'usure la plus turbulente et nécessitent une protection robuste. Lorsque le fluide frappe un coude, la force centrifuge pousse les particules abrasives contre le rayon extérieur (extrados) du coude. Les ingénieurs spécifient fréquemment un revêtement plus épais sur ce rayon extérieur pour compenser l'abrasion concentrée. Les fabricants y parviennent en décalant le moule interne pendant le processus de coulée.
Définissez avec précision les exigences relatives à la coque extérieure en acier. Les nuances d'acier au carbone comme ASTM A53 ou A106, ainsi que les tuyaux en acier soudés en spirale, assurent l'intégrité structurelle nécessaire. Spécifiez soigneusement le matériau de base pour les systèmes alimentés par gravité à basse pression par rapport à un système à haute pression. de pipelines miniers bordés . réseau La coque en acier supporte la charge structurelle, couvrant les distances entre les supports de tuyaux, et contient la pression interne. L'uréthane interne résiste à l'usure sévère, ce qui signifie que l'épaisseur de la paroi en acier peut parfois être réduite par rapport aux systèmes sans revêtement. Vérifiez toujours que la nuance d’acier choisie répond aux pressions nominales requises par les normes de sécurité du chantier.
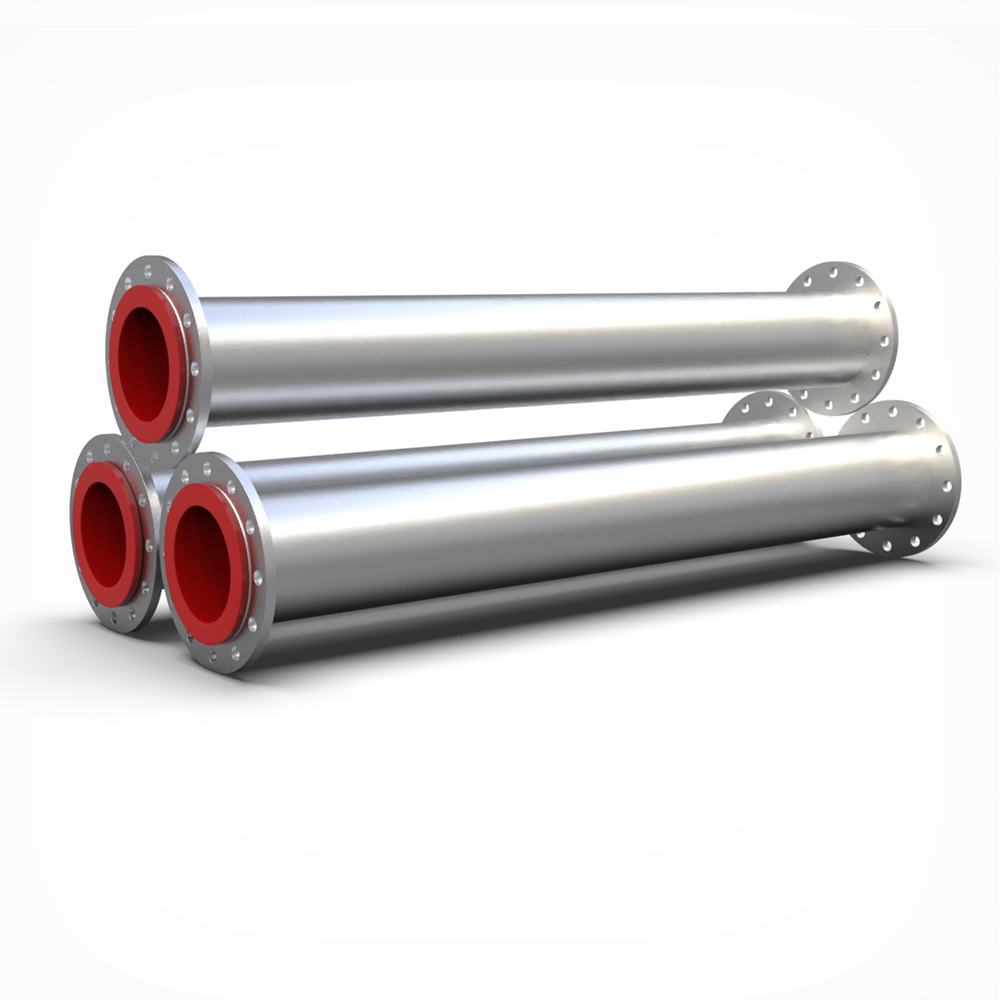
Les exigences techniques relatives aux connexions d’extrémité exigent une attention particulière pour éviter les fuites et l’usure prématurée des joints. Les options courantes incluent les brides fixes, les brides flottantes (joint à recouvrement) et les extrémités rainurées pour les accouplements mécaniques. Le type de connexion doit s’aligner parfaitement sur l’infrastructure du site et les protocoles de maintenance existants. Les brides flottantes offrent des avantages significatifs lors de l'installation, permettant aux équipes d'aligner facilement les trous de boulons sans tordre la lourde bobine de tuyau.
Le revêtement en polyuréthane doit s'évaser sur la face de la bride. Cela crée un joint auto-étanche très efficace. Il empêche les fluides corrosifs d’atteindre le substrat en acier nu au niveau des joints. Cette conception évasée élimine également le besoin de joints séparés sujets aux pannes, simplifiant ainsi l'installation et réduisant les besoins en stocks des équipes de maintenance. Lorsque deux faces évasées se boulonnent ensemble, l'uréthane se comprime, créant un joint étanche qui résiste aux pressions élevées du système.
Inspectez les faces évasées en uréthane pour détecter toute entaille, coupure ou débris avant de soulever la bobine en place.
Alignez les brides flottantes et insérez les boulons, en vous assurant que le tuyau reste entièrement soutenu par le gréement pour éviter une compression inégale sur la face en uréthane.
Serrez les boulons en utilisant une séquence standard en étoile pour garantir une compression uniforme sur toute la face de la bride.
Appliquez les limites de couple spécifiées par le fabricant. Un serrage excessif écrase l'uréthane, entraînant une défaillance prématurée du joint, tandis qu'un serrage insuffisant provoque des fuites.
La protection interne seule est rarement suffisante pour les réseaux de canalisations industrielles. Vous devez spécifier des revêtements externes pour protéger l'extérieur du tuyau de l'environnement. L'acier au carbone nu rouille rapidement lorsqu'il est exposé à la pluie, à l'humidité ou à des atmosphères végétales corrosives. Les revêtements époxy et les apprêts riches en zinc protègent contre la corrosion atmosphérique agressive dans les usines chimiques ou les installations côtières.
Ces revêtements empêchent également la dégradation par les UV dans les installations extérieures où la lumière directe du soleil détruit les peintures standards. Les environnements submergés ou les pipelines enterrés nécessitent des revêtements externes spécialisés de qualité marine, tels que des époxydes de goudron de houille ou des rubans adhésifs robustes, pour empêcher la détérioration rapide de l'acier due à l'humidité du sol ou des eaux souterraines. Définissez clairement l'environnement d'exploitation afin que le fabricant applique le bon système de défense extérieure avant d'expédier les bobines sur le chantier.
Le polyuréthane standard présente des vulnérabilités spécifiques que les ingénieurs doivent résoudre lors de la phase de spécification. Les températures élevées combinées à l'humidité créent un risque élevé d'hydrolyse, qui détruit la structure chimique de l'uréthane. Vous devez définir des seuils précis de température de fonctionnement continue et maximale. L'uréthane standard se dégrade généralement rapidement au-dessus de 140 °F (60 °C) dans les environnements humides, perdant sa résistance à l'abrasion et son intégrité structurelle.
Spécifier des formulations d'uréthane spécialisées si le le tuyau de transport résistant à l'usure fait face à des températures élevées. Les environnements chimiques très humides nécessitent des mélanges personnalisés résistants à l’hydrolyse pour éviter une dégradation prématurée. Les applications de transport de vrac sec peuvent souvent tolérer des températures légèrement plus élevées, mais une vérification auprès du chimiste des polymères est obligatoire avant de finaliser la commande. Pousser l'uréthane standard au-delà de sa limite thermique le fait revenir à un état mou et gommeux, détruisant complètement ses propriétés mécaniques.
Le polyuréthane offre d'excellentes performances en présence d'huiles, de graisses et d'hydrocarbures aliphatiques. Il résiste à de nombreux réactifs chimiques spécifiques couramment trouvés dans les usines de transformation, ce qui le rend supérieur à de nombreux composés de caoutchouc naturel qui gonflent et se dégradent au contact du pétrole. Cependant, vous devez vérifier la compatibilité chimique avant de commander des bobines. Fournir une liste de contrôle détaillée des données chimiques au fabricant.
Produits chimiques/médias |
Concentration |
Compatibilité standard avec le polyuréthane |
|---|---|---|
Carburant diesel/huiles |
100% |
Excellent |
Acide sulfurique |
< 10 % (température ambiante) |
Bien |
Acide sulfurique |
> 50% |
Médiocre (non recommandé) |
Hydroxyde de sodium |
20% |
Bien |
Acétone / Cétones |
N'importe lequel |
Mauvais (gonflement grave) |
Incluez les niveaux de pH exacts, les concentrations chimiques et la présence de traces de solvants. Les équipes d'approvisionnement doivent s'assurer que ces données correspondent à la formulation spécifique de l'uréthane pour garantir la compatibilité chimique à long terme. Les acides forts, les bases concentrées et certains solvants aromatiques attaquent les uréthanes standards, nécessitant un examen attentif des fiches de données de sécurité (FDS) des fluides transportés.
L’adhésion du revêtement repose sur une physique précise et une préparation méticuleuse de la surface. Une liaison chimique complète entre le polyuréthane et l’intérieur en acier sablé n’est pas négociable pour les applications hautes performances. Les ajustements par friction mécanique, où le revêtement repose simplement à l'intérieur du tuyau, finissent par échouer sous l'effet des contraintes ou des cycles thermiques. La liaison chimique empêche le revêtement de s'effondrer sous une pression négative, des conditions de vide ou un écoulement turbulent à grande vitesse.
Les normes de préparation de surface dictent le succès ultime de cette liaison. Exiger un nettoyage au jet de métal presque blanc SSPC-SP 10/NACE No. 2 avant l'application du revêtement. Cela élimine toute la calamine, la rouille et les contaminants, fournissant ainsi un profil d'ancrage profond pour l'adhérence de l'apprêt chimique. Une fois l’acier sablé, les travailleurs doivent appliquer l’apprêt de liaison dans les heures qui suivent pour éviter la rouille instantanée. L'uréthane liquide réagit ensuite chimiquement avec cet apprêt pendant le processus de durcissement, créant une force d'adhérence qui dépasse souvent la résistance à la déchirure de l'uréthane lui-même.
Exigez des tests rigoureux conformes aux normes de l’industrie sur tous les rapports d’essais de matériaux (MTR) afin de vérifier la qualité de fabrication. Demandez une documentation qualité complète avant d’accepter la livraison sur le chantier. Les inspections visuelles ne peuvent à elles seules détecter les défauts microscopiques du revêtement ou les points faibles de la liaison chimique.
Test d'étincelles (détection de vacances) : utilise une baguette haute tension passée sur toute la surface du revêtement. La tension est calibrée en fonction de l'épaisseur de l'uréthane (par exemple, 100 volts par mil). S'il y a un trou d'épingle, l'étincelle saute vers le tuyau en acier mis à la terre, déclenchant une alarme.
Vérification de l'épaisseur par ultrasons : les techniciens utilisent des jauges à ultrasons sur l'extérieur du tuyau en acier pour mesurer l'épaisseur exacte du revêtement interne, garantissant ainsi qu'il répond aux spécifications dimensionnelles sur toute la longueur de la bobine.
Test d'adhérence (ASTM D4541) : implique le collage d'un chariot métallique sur la surface en uréthane et l'utilisation d'un testeur d'arrachement hydraulique pour mesurer la force requise pour déchirer le revêtement de l'acier. Cela vérifie l’intégrité de la liaison chimique.
Test de dureté : vérifie que l'uréthane durci répond à la norme spécifiée du duromètre Shore A ou Shore D à l'aide d'une jauge de duromètre calibrée.
Considérez l’importance logistique de la fabrication nationale par rapport à l’approvisionnement international. Tenez compte de la logistique du fret, des retards d’expédition et des délais de livraison pour les bobines fabriquées sur mesure. La fiabilité de la chaîne d'approvisionnement est essentielle pour garantir les pièces de rechange lors de pannes planifiées ou d'arrêts d'urgence. La fabrication localisée permet des délais d'exécution plus rapides pour les raccords de remplacement critiques qui maintiennent une installation opérationnelle, réduisant ainsi le risque de temps d'arrêt prolongés dus aux goulots d'étranglement d'expédition.
Auditez votre réseau de tuyauterie existant pour identifier les zones à forte usure, en notant spécifiquement les modes de défaillance et la durée de vie de vos coudes, tés et bobines droites actuels.
Calculez le diamètre interne fini requis en analysant vos débits volumétriques cibles et les vitesses de fluide maximales autorisées.
Compilez un profil chimique et thermique complet de vos fluides transportés, en documentant les températures de fonctionnement maximales, les niveaux de pH et la présence de traces d'hydrocarbures ou de solvants.
Soumettez vos dessins isométriques détaillés, vos exigences de pression et vos données de dynamique des fluides à un fabricant qualifié pour recevoir une proposition technique personnalisée et un dimensionnement précis de la bobine.
R : Les revêtements en polyuréthane standard résistent à des températures de fonctionnement continu jusqu'à 140 °F (60 °C) dans des environnements humides. Les applications sèches permettent des températures légèrement plus élevées. Pour les environnements extrêmes, les fabricants formulent des uréthanes spécialisés haute température qui repoussent encore plus ces limites. Vérifiez toujours vos données de température maximale et continue auprès du fabricant pour vous assurer que le mélange chimique correct est spécifié.
R : L’épaisseur du revêtement n’augmente pas la pression nominale du tuyau. Le matériau de base extérieur en acier supporte toutes les charges structurelles et la pression interne du système. Le revêtement en polyuréthane existe uniquement pour gérer l’abrasion interne et la corrosion. Cependant, l'augmentation de l'épaisseur du revêtement réduit le volume interne, ce qui augmente la vitesse du fluide et modifie la dynamique de la pression du système.
R : Oui, les raccords peuvent et doivent absolument être doublés pour correspondre aux bobines de tuyaux droits. Les changements de direction comme les coudes, les tés et les réducteurs connaissent les taux d'usure turbulente les plus élevés. Les fabricants appliquent de l'uréthane plus épais sur le rayon extérieur des coudes pour lutter contre cette grave abrasion directionnelle et prolonger la durée de vie du raccord.
R : Non, vous ne pouvez pas couper ou souder ces tuyaux sur le terrain. La chaleur extrême générée par le soudage ou le découpage au chalumeau fond, brûle et détruit instantanément le revêtement en polyuréthane. Cela détruit la liaison chimique et libère des fumées toxiques. Vous devez commander des longueurs de bobines préfabriquées exactes sur la base de dessins isométriques précis du site.
R : Le polyuréthane offre une résistance supérieure à l’abrasion par glissement et un coefficient de friction inférieur à celui du caoutchouc standard. Il offre une excellente résistance aux huiles, graisses et hydrocarbures, qui dégradent rapidement de nombreux caoutchoucs naturels. Le caoutchouc est parfois préféré pour gérer des forces d'impact très importantes et brutales, mais l'uréthane domine dans les applications de boues à particules fines.
R : Le processus commence par un sablage abrasif de l'intérieur en acier jusqu'à obtenir une finition métallique presque blanche (SSPC-SP 10). Un apprêt chimique spécialisé est ensuite appliqué sur l'acier fraîchement sablé. Le polyuréthane liquide est coulé ou filé dans le tuyau, où il durcit et forme une liaison chimique permanente avec le substrat en acier apprêté.
R : Les revêtements en polyuréthane s'adaptent aux types de brides standard, y compris les brides à enfiler, à col soudé et à joint à recouvrement. La caractéristique la plus importante est que le revêtement en uréthane s'évase sur la face de la bride. Cette face évasée agit comme un joint auto-étanche intégré, éliminant le besoin de joints séparés lors de l'installation.


