

Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 08-09-2026 Asal: Lokasi


Kegagalan pipa yang terlalu dini di lingkungan dengan tingkat abrasi tinggi menyebabkan penghentian operasional secara besar-besaran di seluruh sektor industri. Pemilihan material generik sering kali menyebabkan pemeliharaan yang tidak terencana, bahaya lingkungan, dan anggaran perbaikan yang membengkak. Menentukan perpipaan untuk kondisi yang sulit memerlukan ketelitian yang tepat dan pemahaman mendalam tentang dinamika fluida. Kesalahan pemesanan menyebabkan pembatasan aliran, delaminasi parah, dan ledakan besar. Kesalahan umum termasuk mengabaikan Diameter Dalam (ID) setelah pelapisan, memilih durometer yang salah, atau mengabaikan batas suhu maksimum. Waktu tunggu rantai pasokan domestik juga memainkan peran utama dalam pelaksanaan proyek dan waktu operasional fasilitas.
Kami menyajikan kerangka evaluasi terstruktur untuk menentukan pipa berlapis poliuretan . Panduan ini beralih dari persyaratan dimensi dasar dan peringkat tekanan ke kompatibilitas bahan kimia. Kami juga membahas spesifikasi pemasangan, metodologi pengikatan, dan standar jaminan kualitas yang diperlukan untuk siklus pengadaan yang sukses. Insinyur dan tim pengadaan dapat menggunakan kerangka kerja ini untuk menghilangkan dugaan dan merekayasa sistem yang dibangun untuk umur panjang maksimum.
ID Selesai Mendikte Aliran: Lapisan poliuretan (mulai dari lapisan film tipis 20 mil hingga lapisan tugas berat 2 inci) mengubah diameter internal; spesifikasi harus memperhitungkan ID yang telah selesai untuk mempertahankan laju aliran yang diperlukan.
Perubahan Arah Membutuhkan Perhatian Ekstra: Perlengkapan (siku, tee, reduksi) mengalami tingkat keausan tertinggi; menentukan lapisan yang lebih tebal atau durometer khusus di zona ini sangat penting untuk umur panjang sistem.
Metodologi Pengikatan Sangat Penting: Pengikatan kimia pada liner ke substrat baja mencegah delaminasi dalam kondisi vakum atau kecepatan tinggi, sehingga menghasilkan ketahanan yang lebih lama dibandingkan dengan gesekan mekanis.
Durometer Khusus Aplikasi: Kekerasan harus disesuaikan dengan media; uretan yang lebih lembut sering kali memiliki kinerja yang lebih baik dalam menahan abrasi geser, sedangkan uretan yang lebih keras tahan terhadap benturan.
Batas Termal dan Kimia: Poliuretan standar terdegradasi di lingkungan dengan panas tinggi atau hidrolisis tinggi; suhu pengoperasian yang tepat dan komposisi cairan harus diverifikasi sebelum memesan.
Tentukan ambang batas operasional dengan jelas sebelum memulai siklus pengadaan. Pipa berlapis baja, karet, atau keramik sering kali rusak pada tahap awal dalam kondisi yang parah, sehingga menyebabkan gangguan fasilitas yang tidak dapat diterima. Tetapkan kriteria keberhasilan dasar berdasarkan data keausan historis. Carilah perpanjangan waktu rata-rata antar kegagalan (MTBF) dan pengurangan interval perawatan secara signifikan. Manajer fasilitas harus melacak seberapa sering pipa standar memerlukan rotasi atau penggantian untuk membenarkan peningkatan material. Memahami mode kegagalan yang tepat dari sistem perpipaan sebelumnya memungkinkan para insinyur menentukan liner yang secara langsung mengatasi kelemahan tersebut.
Fasilitas industri yang memompa pasir silika, tailing tembaga, atau pasir mineral berat menghadapi abrasi geser yang ekstrem. Dalam lingkungan seperti ini, dinding pipa baja karbon standar akan menipis dengan cepat. Operator pabrik sering kali memutar pipa 90 derajat setiap beberapa bulan untuk mendistribusikan keausan secara merata. Rotasi manual ini memerlukan alat berat, perancah, dan jam kerja yang signifikan. Peningkatan ke lapisan khusus menghilangkan kebutuhan pemeliharaan yang terus-menerus ini, sehingga kru pemeliharaan dapat fokus pada peralatan berputar yang kritis daripada jaringan perpipaan statis.
Jenis Bahan |
Ketahanan Abrasi Geser |
Resistensi Dampak |
Kompatibilitas Hidrokarbon |
Dampak Berat Badan |
|---|---|---|---|---|
Baja Karbon Telanjang |
Rendah |
Tinggi |
Bagus sekali |
Dasar |
Berlapis Karet Alam |
Sedang |
Bagus sekali |
Buruk (Membengkak) |
Peningkatan Sedang |
Berlapis Keramik |
Bagus sekali |
Rendah (Rapuh) |
Bagus sekali |
Peningkatan Tinggi |
Berlapis Poliuretan |
Bagus sekali |
Sedang hingga Tinggi |
Bagus sekali |
Peningkatan Rendah |
Bandingkan poliuretan dengan lapisan karet tradisional dan baja tidak bergaris untuk memahami keunggulan mekanisnya. Poliuretan menawarkan berat jenis yang unik dan ketahanan abrasi luar biasa yang mengungguli material tradisional dalam aplikasi keausan geser. Ini mengatasi siklus korosi-abrasi yang merusak secara efektif. Pada pipa baja telanjang, media asam atau basah menyebabkan korosi, sehingga melunakkan dinding bagian dalam. Media abrasif segera menghilangkan lapisan teroksidasi tersebut, sehingga membuat baja baru mengalami korosi lebih lanjut. Poliuretan menghentikan siklus ini sepenuhnya karena poliuretan tetap lembam terhadap banyak bahan kimia ringan dan secara fisik menghalangi media untuk menyentuh baja.
Resistensi ganda ini melindungi struktur internal dari degradasi yang cepat. Poliuretan juga memiliki kompatibilitas tinggi dengan minyak, lemak, dan hidrokarbon. Senyawa karet alam menyerap minyak sehingga menyebabkan minyak membengkak, melunak, dan akhirnya terlepas dari dinding pipa. Poliuretan mempertahankan integritas struktural dan durometernya bahkan ketika terkena cairan agresif ini. Sifat-sifat ini menjadikannya cocok secara unik untuk lingkungan industri yang menuntut, fasilitas pemrosesan mineral, dan aplikasi pertambangan tugas berat di mana minyak basi sering bercampur dengan slurry.
Pahami perbedaan penting antara ukuran pipa nominal dan ID jadi. Ketebalan lapisan mulai dari 1/4' hingga 2' berdampak signifikan terhadap volume internal dan kecepatan fluida. Misalnya, menerapkan liner 1 inci ke pipa nominal 10 inci akan mengurangi area terbuka secara drastis. Kegagalan memperhitungkan ketebalan ini akan membatasi aliran, meningkatkan kecepatan fluida, dan meningkatkan tekanan sistem. Kecepatan fluida yang lebih tinggi secara eksponensial meningkatkan tingkat keausan pada liner itu sendiri, sehingga menggagalkan tujuan peningkatan.
Kemampuan manufaktur standar biasanya mencakup ID 4' hingga 60', sehingga memungkinkan implementasi skala industri besar-besaran. Anda harus menentukan dimensi internal yang tepat untuk sebuah jaringan pipa lumpur tahan abrasi . Ukuran yang tepat mencegah kemacetan aliran pada titik transisi. Insinyur harus menghitung laju aliran yang diperlukan terlebih dahulu, dan kemudian mengukur cangkang baja bagian luar dengan cukup besar untuk mengakomodasi area terbuka internal yang diperlukan dan ketebalan uretan yang diperlukan.
Ukuran Pipa Nominal (NPS) |
Ketebalan Dinding Baja (Jadwal 40) |
Ketebalan Lapisan |
Diameter Dalam Selesai (ID) |
Hilangnya Luas Penampang |
|---|---|---|---|---|
8 inci |
0,322 inci |
0,50 inci (1/2') |
6,98 inci |
~23% |
10 inci |
0,365 inci |
0,75 inci (3/4') |
8,52 inci |
~28% |
12 inci |
0,406 inci |
1,00 inci (1') |
9,94 inci |
~31% |
Tabel di atas mengilustrasikan betapa agresifnya lapisan tebal mengurangi area aliran yang tersedia. Saat mengganti pipa 10 inci yang tidak bergaris dengan pipa 10 inci yang bergaris, pompa harus mendorong volume cairan yang sama melalui lubang yang jauh lebih kecil. Hal ini memerlukan lebih banyak energi pompa dan meningkatkan kehilangan head gesekan di seluruh sistem perpipaan. Selalu perbesar ukuran pipa baja nominal jika Anda perlu mempertahankan diameter internal aslinya.
Persyaratan ketebalan sangat bervariasi berdasarkan aplikasi dan sifat abrasif material yang diangkut. Lingkungan industri ringan atau septik mungkin hanya memerlukan ketebalan film kering minimal 20 mil untuk mencegah korosi ringan. Sluri penambangan yang agresif membutuhkan lapisan dinding yang tebal, sering kali ketebalannya melebihi satu inci, untuk menahan pemboman terus-menerus dari bijih tajam. Analisis trade-off antara ketebalan liner, berat pipa, dan logistik pemasangan. Lapisan yang lebih tebal menambah bobot yang besar dan mengurangi volume internal namun memaksimalkan umur operasional spul.
Pahami skala durometer Shore A dan Shore D untuk memilih kekerasan material yang tepat. Tentukan kekerasan berdasarkan ukuran partikel, bentuk, dan kecepatan media yang dibawa. Mencocokkan durometer dengan mekanisme keausan spesifik dari slurry adalah hal yang wajib dilakukan untuk mengoptimalkan kinerja pipa.
60 hingga 75 Shore A: Sangat lembut dan tangguh. Paling cocok untuk partikel bulat halus seperti pasir silika atau abu terbang. Permukaannya yang lembut memungkinkan partikel memantul tanpa memotong material.
80 hingga 90 Shore A: Standar industri untuk aplikasi slurry umum. Menawarkan perpaduan yang seimbang antara ketahanan sobek dan ketahanan abrasi geser. Ideal untuk bijih hancur, pabrik pencucian batubara, dan pemompaan beton.
95 Shore A hingga 60 Shore D: Formulasi yang lebih keras dirancang untuk partikel yang lebih besar dan bergerigi. Digunakan bila media mengandung batu tajam yang akan mencungkil atau mengiris uretan yang lebih lunak.
70+ Shore D: Uretan yang sangat keras dan kaku. Digunakan di zona berdampak tinggi di mana batu-batu berat jatuh langsung ke permukaan, lebih mirip plastik atau keramik daripada karet.
Batasan panjang kumparan standar biasanya maksimal 20 hingga 25 kaki. Proses pengecoran sentrifugal menentukan kendala produksi ini. Selama pembuatan, pipa baja berputar pada roller berkecepatan tinggi sementara tombak menyuntikkan uretan cair. Gaya sentrifugal mendorong cairan ke dinding baja, menciptakan lapisan konsentris sempurna. Memastikan ketebalan lapisan yang seragam pada jarak lebih dari 25 kaki secara teknis tidak mungkin dilakukan karena waktu pengawetan polimer cair.
Anda harus menentukan perlengkapan yang dilapisi, termasuk siku, wyes, reduksi, dan tee, agar cocok dengan spul lurus dengan sempurna. Perubahan arah mengalami keausan paling bergejolak dan memerlukan perlindungan yang kuat. Ketika fluida mengenai siku, gaya sentrifugal mendorong partikel abrasif terhadap radius luar (extrados) tikungan. Insinyur sering kali menentukan lapisan yang lebih tebal pada radius luar ini untuk mengimbangi abrasi yang terkonsentrasi. Produsen mencapai hal ini dengan mengimbangi cetakan inti internal selama proses penuangan.
Tentukan persyaratan untuk cangkang baja luar dengan presisi. Nilai baja karbon seperti ASTM A53 atau A106, bersama dengan pipa baja las spiral, memberikan integritas struktural yang diperlukan. Tentukan bahan dasar dengan hati-hati untuk sistem umpan gravitasi bertekanan rendah versus sistem bertekanan tinggi jaringan pipa berjajar pertambangan . Cangkang baja menangani beban struktural, mencakup jarak antara penyangga pipa, dan menahan tekanan internal. Uretan internal menangani keausan yang parah, yang berarti ketebalan dinding baja terkadang dapat dikurangi dibandingkan dengan sistem tanpa lapisan. Selalu verifikasi bahwa kelas baja yang dipilih memenuhi peringkat tekanan yang disyaratkan oleh standar keselamatan lokasi.
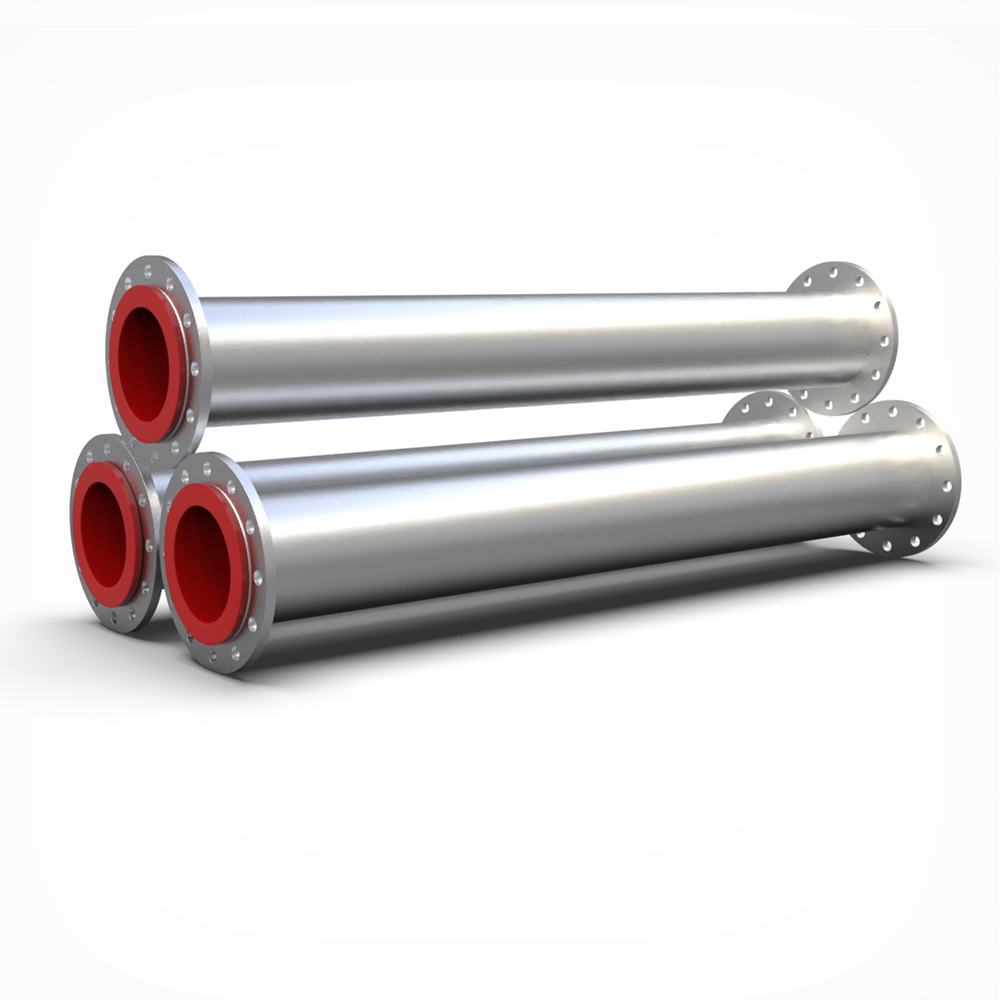
Persyaratan teknik untuk sambungan ujung memerlukan perhatian yang cermat untuk mencegah kebocoran dan keausan dini pada sambungan. Opsi yang umum mencakup flensa tetap, flensa mengambang (sambungan putaran), dan ujung beralur untuk kopling mekanis. Jenis koneksi harus selaras dengan infrastruktur situs dan protokol pemeliharaan yang ada. Flensa apung menawarkan keuntungan signifikan selama pemasangan, memungkinkan kru menyelaraskan lubang baut dengan mudah tanpa memutar gulungan pipa yang berat.
Lapisan poliuretan harus melebar di atas permukaan flensa. Hal ini menciptakan segel self-gasketing yang sangat efektif. Ini mencegah media korosif mencapai substrat baja telanjang pada sambungan. Desain melebar ini juga menghilangkan kebutuhan akan gasket terpisah yang rawan kegagalan, menyederhanakan pemasangan, dan mengurangi kebutuhan inventaris untuk tim pemeliharaan. Ketika dua permukaan yang melebar menyatu, uretan akan terkompresi, menciptakan segel kedap air yang tahan terhadap tekanan sistem yang tinggi.
Periksa permukaan uretan yang melebar apakah ada lubang, potongan, atau serpihan sebelum mengangkat gulungan ke tempatnya.
Sejajarkan flensa mengambang dan masukkan baut, pastikan pipa tetap ditopang sepenuhnya oleh tali-temali untuk mencegah kompresi yang tidak merata pada permukaan uretan.
Kencangkan baut menggunakan urutan pola bintang standar untuk memastikan kompresi merata di seluruh permukaan flensa.
Terapkan batas torsi yang ditentukan pabrikan. Torsi yang berlebihan akan menghancurkan uretan, menyebabkan kegagalan dini pada sambungan, sedangkan torsi yang terlalu rendah menyebabkan kebocoran.
Perlindungan internal saja tidak cukup untuk jaringan perpipaan industri. Anda harus menentukan pelapis luar untuk melindungi bagian luar pipa dari lingkungan sekitar. Baja karbon telanjang cepat berkarat bila terkena hujan, kelembapan, atau atmosfer tanaman yang korosif. Pelapis epoksi dan primer kaya seng melindungi terhadap korosi atmosferik yang agresif di pabrik kimia atau fasilitas pantai.
Lapisan ini juga mencegah degradasi UV pada instalasi luar ruangan di mana sinar matahari langsung merusak cat standar. Lingkungan yang terendam atau jaringan pipa yang terkubur memerlukan pelapis eksternal khusus tingkat kelautan, seperti epoksi tar batubara atau pembungkus pita perekat tugas berat, untuk mencegah kerusakan baja yang cepat akibat kelembapan tanah atau air tanah. Tentukan dengan jelas lingkungan pengoperasian sehingga pabrikan menerapkan sistem pertahanan eksterior yang benar sebelum mengirimkan spool ke lokasi kerja.
Poliuretan standar memiliki kerentanan khusus yang harus diatasi oleh para insinyur selama tahap spesifikasi. Temperatur tinggi yang dikombinasikan dengan kelembapan menimbulkan risiko tinggi hidrolisis, yang merusak struktur kimia uretan. Anda harus menentukan ambang batas suhu pengoperasian kontinu dan puncak yang tepat. Uretan standar biasanya terdegradasi dengan cepat di atas 140°F (60°C) di lingkungan basah, sehingga kehilangan ketahanan terhadap abrasi dan integritas strukturalnya.
Tentukan formulasi uretan khusus jika pipa pengangkut tahan aus menghadapi suhu tinggi. Lingkungan kimia dengan kelembapan tinggi memerlukan campuran tahan hidrolisis khusus untuk mencegah kerusakan dini. Aplikasi pengangkutan curah kering sering kali dapat menoleransi suhu yang sedikit lebih tinggi, namun verifikasi dengan ahli kimia polimer wajib dilakukan sebelum menyelesaikan pesanan. Mendorong uretan standar melewati batas termalnya akan menyebabkannya kembali menjadi lunak dan bergetah, sehingga merusak sifat mekaniknya sepenuhnya.
Poliuretan memberikan kinerja luar biasa dalam menghadapi minyak, gemuk, dan hidrokarbon alifatik. Karet ini tahan terhadap banyak reagen kimia tertentu yang biasa ditemukan di pabrik pengolahan, menjadikannya lebih unggul dibandingkan banyak senyawa karet alam yang membengkak dan terdegradasi jika bersentuhan dengan minyak. Namun, Anda harus memverifikasi kompatibilitas bahan kimia sebelum memesan gulungan apa pun. Berikan daftar periksa data kimia yang terperinci kepada produsen.
Kimia / Media |
Konsentrasi |
Kompatibilitas Poliuretan Standar |
|---|---|---|
Bahan Bakar Diesel / Minyak |
100% |
Bagus sekali |
Asam sulfat |
< 10% (Suhu Sekitar) |
Bagus |
Asam sulfat |
> 50% |
Buruk (Tidak Direkomendasikan) |
Natrium Hidroksida |
20% |
Bagus |
Aseton / Keton |
Setiap |
Buruk (Pembengkakan Parah) |
Sertakan tingkat pH yang tepat, konsentrasi bahan kimia, dan keberadaan sedikit pelarut. Tim pengadaan harus memastikan data ini cocok dengan formulasi uretan spesifik untuk menjamin kompatibilitas bahan kimia jangka panjang. Asam kuat, basa pekat, dan pelarut aromatik tertentu menyerang uretan standar, sehingga memerlukan tinjauan cermat terhadap Lembar Data Keselamatan (SDS) untuk media yang diangkut.
Daya rekat lapisan bergantung pada fisika yang presisi dan persiapan permukaan yang cermat. Ikatan kimia penuh antara poliuretan dan interior baja hasil peledakan tidak dapat dinegosiasikan untuk aplikasi kinerja tinggi. Kecocokan gesekan mekanis, di mana liner hanya menempel di dalam pipa, akhirnya gagal karena tekanan atau siklus termal. Ikatan kimia mencegah liner agar tidak runtuh di bawah tekanan negatif, kondisi vakum, atau aliran turbulen kecepatan tinggi.
Standar persiapan permukaan menentukan keberhasilan akhir dari ikatan ini. Wajibkan pembersihan SSPC-SP 10/NACE No. 2 Near-White Metal Blast sebelum mengaplikasikan lapisan. Ini menghilangkan semua kerak pabrik, karat, dan kontaminan, memberikan profil jangkar yang dalam agar primer kimia dapat digenggam. Setelah baja diledakkan, pekerja harus mengaplikasikan primer pengikat dalam beberapa jam untuk mencegah karat yang cepat. Uretan cair kemudian bereaksi secara kimia dengan primer ini selama proses pengawetan, menciptakan kekuatan ikatan yang seringkali melebihi kekuatan sobek uretan itu sendiri.
Menuntut pengujian standar industri yang ketat pada semua laporan pengujian material (MTR) untuk memverifikasi kualitas produksi. Mintalah dokumentasi kualitas yang komprehensif sebelum menerima pengiriman di lokasi kerja. Inspeksi visual saja tidak dapat mendeteksi cacat mikroskopis pada lapisan atau titik lemah pada ikatan kimia.
Pengujian Percikan (Deteksi Liburan): Memanfaatkan tongkat tegangan tinggi yang melewati seluruh permukaan liner. Tegangan dikalibrasi dengan ketebalan uretan (misalnya 100 volt per mil). Jika ada lubang jarum, percikan api melompat ke pipa baja yang diarde, memicu alarm.
Verifikasi Ketebalan Ultrasonik: Teknisi menggunakan pengukur ultrasonik di bagian luar pipa baja untuk mengukur ketebalan lapisan dalam secara tepat, memastikan ketebalan tersebut memenuhi spesifikasi dimensi di seluruh panjang kumparan.
Pengujian Adhesi (ASTM D4541): Melibatkan pengeleman dolly logam ke permukaan uretan dan menggunakan alat uji tarik hidrolik untuk mengukur gaya yang diperlukan untuk merobek lapisan dari baja. Ini memverifikasi integritas ikatan kimia.
Pengujian Kekerasan: Memverifikasi uretan yang diawetkan memenuhi peringkat durometer Shore A atau Shore D yang ditentukan menggunakan pengukur durometer yang dikalibrasi.
Pertimbangkan pentingnya logistik manufaktur dalam negeri versus pengadaan internasional. Pertimbangkan logistik pengangkutan, penundaan pengiriman, dan waktu tunggu untuk gulungan yang dibuat khusus. Keandalan rantai pasokan sangat penting untuk mengamankan suku cadang pengganti selama pemadaman terencana atau penghentian darurat. Manufaktur lokal memberikan waktu penyelesaian yang lebih cepat untuk perlengkapan pengganti penting yang menjaga fasilitas tetap beroperasi, mengurangi risiko waktu henti yang berkepanjangan karena kemacetan pengiriman.
Audit jaringan perpipaan Anda yang ada untuk mengidentifikasi zona keausan tinggi, khususnya mencatat mode kegagalan dan masa pakai elbow, tee, dan straight spool Anda saat ini.
Hitung diameter internal akhir yang Anda perlukan dengan menganalisis laju aliran volumetrik target dan kecepatan fluida maksimum yang diijinkan.
Kumpulkan profil kimia dan termal yang komprehensif dari media yang Anda sampaikan, dokumentasikan suhu pengoperasian puncak, tingkat pH, dan keberadaan jejak hidrokarbon atau pelarut.
Kirimkan gambar isometrik terperinci, persyaratan tekanan, dan data dinamika fluida Anda ke produsen yang memenuhi syarat untuk menerima proposal teknis yang disesuaikan dan ukuran spul yang akurat.
J: Lapisan poliuretan standar tahan terhadap suhu pengoperasian terus menerus hingga 140°F (60°C) di lingkungan basah. Aplikasi kering memungkinkan suhu sedikit lebih tinggi. Untuk lingkungan ekstrem, produsen memformulasikan uretan bersuhu tinggi khusus yang mendorong batasan ini lebih jauh. Selalu verifikasi data suhu puncak dan suhu berkelanjutan Anda dengan produsen untuk memastikan campuran bahan kimia yang benar telah ditentukan.
J: Ketebalan liner tidak meningkatkan nilai tekanan pipa. Bahan dasar baja luar menangani semua beban struktural dan tekanan sistem internal. Lapisan poliuretan dibuat semata-mata untuk menangani abrasi dan korosi internal. Namun, peningkatan ketebalan lapisan akan mengurangi volume internal, yang meningkatkan kecepatan fluida dan mengubah dinamika tekanan sistem.
A: Ya, fitting dapat dan mutlak harus dilapisi agar sesuai dengan gulungan pipa lurus. Perubahan arah seperti siku, tee, dan reduksi mengalami tingkat keausan turbulen tertinggi. Pabrikan menerapkan uretan yang lebih tebal pada radius luar siku untuk mengatasi abrasi terarah yang parah ini dan memperpanjang masa pakai fitting.
A: Tidak, Anda tidak dapat memotong atau mengelas pipa-pipa ini di lapangan. Panas ekstrem yang dihasilkan oleh pengelasan atau pemotongan obor langsung melelehkan, membakar, dan menghancurkan lapisan poliuretan. Ini menghancurkan ikatan kimia dan melepaskan asap beracun. Anda harus memesan panjang spul prefabrikasi yang tepat berdasarkan gambar lokasi isometrik yang akurat.
J: Poliuretan menawarkan ketahanan abrasi geser yang unggul dan koefisien gesekan yang lebih rendah dibandingkan karet standar. Karet ini memberikan ketahanan yang sangat baik terhadap minyak, gemuk, dan hidrokarbon, yang dengan cepat merusak banyak karet alam. Karet terkadang lebih disukai untuk menangani gaya tumbukan tumpul yang sangat besar, namun uretan mendominasi dalam aplikasi bubur partikel halus.
A: Prosesnya dimulai dengan peledakan abrasif pada bagian dalam baja hingga lapisan Logam Hampir Putih (SSPC-SP 10). Primer kimia khusus kemudian diaplikasikan pada baja yang baru diledakkan. Poliuretan cair dilemparkan atau diputar ke dalam pipa, lalu mengeras dan membentuk ikatan kimia permanen dengan substrat baja prima.
J: Lapisan poliuretan beradaptasi dengan tipe flensa standar, termasuk flensa slip-on, leher las, dan sambungan pangkuan. Fitur yang paling penting adalah lapisan uretana melebar di permukaan flensa. Permukaan yang melebar ini berfungsi sebagai segel yang terpasang sendiri dan dapat dipasang sendiri, sehingga menghilangkan kebutuhan akan gasket terpisah selama pemasangan.


