

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-08 Origine: Sito


Il guasto prematuro delle tubazioni in ambienti ad alta abrasione comporta massicci tempi di inattività operativa in tutti i settori industriali. La selezione di materiali generici spesso porta a manutenzioni non pianificate, rischi ambientali e budget di riparazione gonfiati. La specifica delle tubazioni per condizioni difficili richiede precisione esatta e una profonda conoscenza della dinamica dei fluidi. Gli errori di ordinazione causano restrizioni di flusso, grave delaminazione e scoppi catastrofici. Gli errori più comuni includono ignorare il diametro interno (ID) finito dopo il rivestimento, scegliere il durometro sbagliato o trascurare i limiti di temperatura massima. Anche i tempi di consegna della catena di fornitura nazionale svolgono un ruolo importante nell’esecuzione del progetto e nel tempo di attività della struttura.
Presentiamo un quadro di valutazione strutturato per la specificazione tubo rivestito in poliuretano . Questa guida si sposta dai requisiti dimensionali di base e dai valori di pressione alla compatibilità chimica. Copriamo anche le specifiche di raccordo, le metodologie di incollaggio e gli standard di garanzia della qualità necessari per un ciclo di approvvigionamento di successo. Gli ingegneri e i team di procurement possono utilizzare questo framework per eliminare congetture e progettare sistemi costruiti per la massima longevità.
L'ID finito determina il flusso: i rivestimenti in poliuretano (che vanno da film sottile da 20 mil a strati per carichi pesanti da 2 pollici) alterano il diametro interno; le specifiche devono tenere conto del diametro interno finito per mantenere le portate richieste.
I cambiamenti direzionali richiedono particolare attenzione: i raccordi (gomiti, raccordi a T, riduttori) sono soggetti ai tassi di usura più elevati; specificare rivestimenti più spessi o durometri specializzati in queste zone è fondamentale per la longevità del sistema.
La metodologia di incollaggio è fondamentale: il legame chimico del rivestimento al substrato di acciaio previene la delaminazione in condizioni di vuoto o di alta velocità, offrendo una longevità superiore rispetto agli accoppiamenti per attrito meccanico.
Durometro specifico per l'applicazione: la durezza deve essere adattata al supporto; gli uretani più morbidi spesso hanno prestazioni migliori contro l'abrasione da scorrimento, mentre gli uretani più duri resistono all'impatto.
Limiti termici e chimici: il poliuretano standard si degrada in ambienti ad alto calore o ad alta idrolisi; le temperature operative esatte e le composizioni dei fluidi devono essere verificate prima dell'ordine.
Definire chiaramente le soglie operative prima di avviare un ciclo di approvvigionamento. I tubi in acciaio nudo, gomma o rivestiti in ceramica spesso si guastano precocemente in condizioni difficili, causando interruzioni inaccettabili delle strutture. Stabilire criteri di successo di base basati su dati storici sull'usura. Cerca un tempo medio tra i guasti (MTBF) esteso e intervalli di manutenzione significativamente ridotti. I gestori delle strutture devono tenere traccia della frequenza con cui i tubi standard richiedono la rotazione o la sostituzione per giustificare l'aggiornamento dei materiali. Comprendere le esatte modalità di guasto dei precedenti sistemi di tubazioni consente agli ingegneri di specificare un rivestimento che risolva direttamente tali punti deboli.
Gli impianti industriali che pompano sabbia silicea, sterili di rame o sabbie minerali pesanti devono affrontare un'abrasione da scorrimento estrema. In questi ambienti, le pareti dei tubi standard in acciaio al carbonio si assottigliano rapidamente. Gli operatori degli impianti ricorrono spesso alla rotazione del tubo di 90 gradi ogni pochi mesi per distribuire uniformemente l'usura. Questa rotazione manuale richiede attrezzature pesanti, impalcature e notevoli ore di manodopera. Il passaggio a un rivestimento specializzato elimina questa costante necessità di manutenzione, consentendo al personale addetto alla manutenzione di concentrarsi sulle apparecchiature rotanti critiche piuttosto che sulle reti di tubazioni statiche.
Tipo materiale |
Resistenza all'abrasione allo scorrimento |
Resistenza agli urti |
Compatibilità con gli idrocarburi |
Impatto sul peso |
|---|---|---|---|---|
Acciaio al carbonio nudo |
Basso |
Alto |
Eccellente |
Linea di base |
Foderato in gomma naturale |
Moderare |
Eccellente |
Scarso (gonfia) |
Aumento moderato |
Foderato in ceramica |
Eccellente |
Basso (fragile) |
Eccellente |
Elevato aumento |
Foderato in poliuretano |
Eccellente |
Da moderato ad alto |
Eccellente |
Basso aumento |
Confronta il poliuretano con i tradizionali rivestimenti in gomma e l'acciaio non rivestito per comprenderne i vantaggi meccanici. Il poliuretano offre un peso specifico unico e un'eccezionale resistenza all'abrasione che supera i materiali tradizionali nelle applicazioni di usura da scorrimento. Affronta efficacemente il ciclo distruttivo corrosione-abrasione. Nei tubi di acciaio nudo, i fluidi acidi o umidi provocano corrosione, ammorbidendo la parete interna. Il mezzo abrasivo rimuove immediatamente lo strato ossidato, esponendo l'acciaio fresco a ulteriore corrosione. Il poliuretano interrompe completamente questo ciclo perché rimane inerte a molti prodotti chimici delicati e impedisce fisicamente ai media di toccare l'acciaio.
Questa doppia resistenza protegge la struttura interna dal rapido degrado. Il poliuretano vanta anche un'elevata compatibilità con olio, grasso e idrocarburi. I composti di gomma naturale assorbono gli oli, provocandone il rigonfiamento, l'ammorbidimento e infine il distacco dalla parete del tubo. Il poliuretano mantiene la sua integrità strutturale e la sua durezza anche se esposto a questi fluidi aggressivi. Queste proprietà lo rendono particolarmente adatto per ambienti industriali esigenti, impianti di lavorazione dei minerali e applicazioni minerarie pesanti in cui gli oli estranei si mescolano spesso con i liquami.
Comprendere la differenza fondamentale tra la dimensione nominale del tubo e il diametro interno finito. Uno spessore del rivestimento compreso tra 1/4' e 2' ha un impatto significativo sul volume interno e sulla velocità del fluido. Ad esempio, l'applicazione di un rivestimento da 1 pollice a un tubo nominale da 10 pollici riduce drasticamente l'area aperta. Non tenere conto di questo spessore limita il flusso, aumenta la velocità del fluido e aumenta la pressione del sistema. Una maggiore velocità del fluido aumenta esponenzialmente il tasso di usura del rivestimento stesso, vanificando lo scopo dell'aggiornamento.
Le capacità di produzione standard coprono in genere ID da 4' a 60', consentendo implementazioni su vasta scala industriale. È necessario specificare le dimensioni interne esatte per un rete di tubi per liquami resistente all'abrasione . Un dimensionamento adeguato previene i colli di bottiglia del flusso nei punti di transizione. Gli ingegneri devono prima calcolare la portata richiesta, quindi dimensionare il guscio esterno in acciaio abbastanza grande da contenere sia l'area aperta interna richiesta che lo spessore di uretano necessario.
Dimensione nominale del tubo (NPS) |
Spessore della parete in acciaio (programma 40) |
Spessore del rivestimento |
Diametro interno finito (ID) |
Perdita di area della sezione trasversale |
|---|---|---|---|---|
8 pollici |
0,322 pollici |
0,50 pollici (1/2') |
6,98 pollici |
~23% |
10 pollici |
0,365 pollici |
0,75 pollici (3/4') |
8,52 pollici |
~28% |
12 pollici |
0,406 pollici |
1,00 pollici (1') |
9,94 pollici |
~31% |
La tabella sopra illustra quanto aggressivamente un rivestimento spesso riduce l'area di flusso disponibile. Quando si sostituisce un tubo da 10 pollici non rivestito con un tubo da 10 pollici rivestito, la pompa deve spingere lo stesso volume di fluido attraverso un foro molto più piccolo. Ciò richiede più energia della pompa e aumenta la perdita di carico per attrito nell'intero sistema di tubazioni. Aumentare sempre la dimensione nominale del tubo in acciaio se è necessario mantenere l'esatto diametro interno originale.
I requisiti di spessore variano notevolmente in base all'applicazione e all'abrasività del materiale trasportato. Gli ambienti industriali leggeri o settici potrebbero richiedere solo uno spessore minimo del film secco di 20 mil per prevenire una lieve corrosione. I liquami minerari aggressivi richiedono rivestimenti spessi, spesso superiori a un pollice di spessore, per resistere al bombardamento costante di minerali taglienti. Analizza il compromesso tra spessore del rivestimento, peso del tubo e logistica di installazione. I rivestimenti più spessi aggiungono peso sostanziale e riducono il volume interno, ma massimizzano la durata operativa della bobina.
Comprendere le scale del durometro Shore A e Shore D per selezionare la durezza corretta del materiale. Specificare la durezza in base alla dimensione delle particelle, alla forma e alla velocità del mezzo convogliato. L'adattamento del durometro ai meccanismi di usura specifici del liquame è obbligatorio per ottimizzare le prestazioni del tubo.
Da 60 a 75 Shore A: estremamente morbido e resistente. Ideale per particelle fini e rotonde come sabbia silicea o ceneri volanti. La superficie morbida consente alle particelle di rimbalzare senza tagliare il materiale.
Da 80 a 90 Shore A: lo standard industriale per applicazioni generiche con liquami. Offre un mix equilibrato di resistenza allo strappo e resistenza all'abrasione da scorrimento. Ideale per minerale frantumato, impianti di lavaggio del carbone e pompaggio di calcestruzzo.
Da 95 Shore A a 60 Shore D: formulazioni più dure progettate per particelle più grandi e frastagliate. Utilizzato quando il supporto contiene rocce taglienti che potrebbero sgorbiare o tagliare un uretano più morbido.
70+ Shore D: uretano estremamente duro e rigido. Utilizzato in zone ad alto impatto dove le rocce pesanti cadono direttamente sulla superficie, agendo più come plastica o ceramica che come gomma.
Le limitazioni standard della lunghezza della bobina in genere raggiungono un massimo di 20-25 piedi. I processi di fusione centrifuga dettano questi vincoli di produzione. Durante la produzione, il tubo d'acciaio gira su rulli ad alta velocità mentre una lancia inietta uretano liquido. La forza centrifuga spinge il liquido contro la parete d'acciaio, creando un rivestimento perfettamente concentrico. Garantire uno spessore uniforme del rivestimento su distanze superiori a 25 piedi diventa tecnicamente impossibile a causa del tempo di indurimento del polimero liquido.
È necessario specificare i raccordi rivestiti, inclusi gomiti, Y, riduttori e T, per adattarsi perfettamente alle bobine diritte. I cambi di direzione subiscono l'usura più turbolenta e richiedono una protezione robusta. Quando il fluido colpisce un gomito, la forza centrifuga spinge le particelle abrasive contro il raggio esterno (estradosso) della curva. Gli ingegneri specificano spesso un rivestimento più spesso su questo raggio esterno per compensare l'abrasione concentrata. I produttori ottengono questo risultato compensando il nucleo interno dello stampo durante il processo di colata.
Definire con precisione i requisiti per il guscio esterno in acciaio. I gradi di acciaio al carbonio come ASTM A53 o A106, insieme ai tubi in acciaio saldati a spirale, forniscono l'integrità strutturale necessaria. Specificare attentamente il materiale di base per i sistemi alimentati per gravità a bassa pressione rispetto ad alta pressione rete di condutture allineate all'estrazione mineraria . Il guscio in acciaio gestisce il carico strutturale, copre le distanze tra i supporti dei tubi e contiene la pressione interna. L'uretano interno resiste all'usura grave, il che significa che lo spessore della parete in acciaio a volte può essere ridotto rispetto ai sistemi non rivestiti. Verificare sempre che il tipo di acciaio scelto soddisfi i valori di pressione richiesti dagli standard di sicurezza del sito.
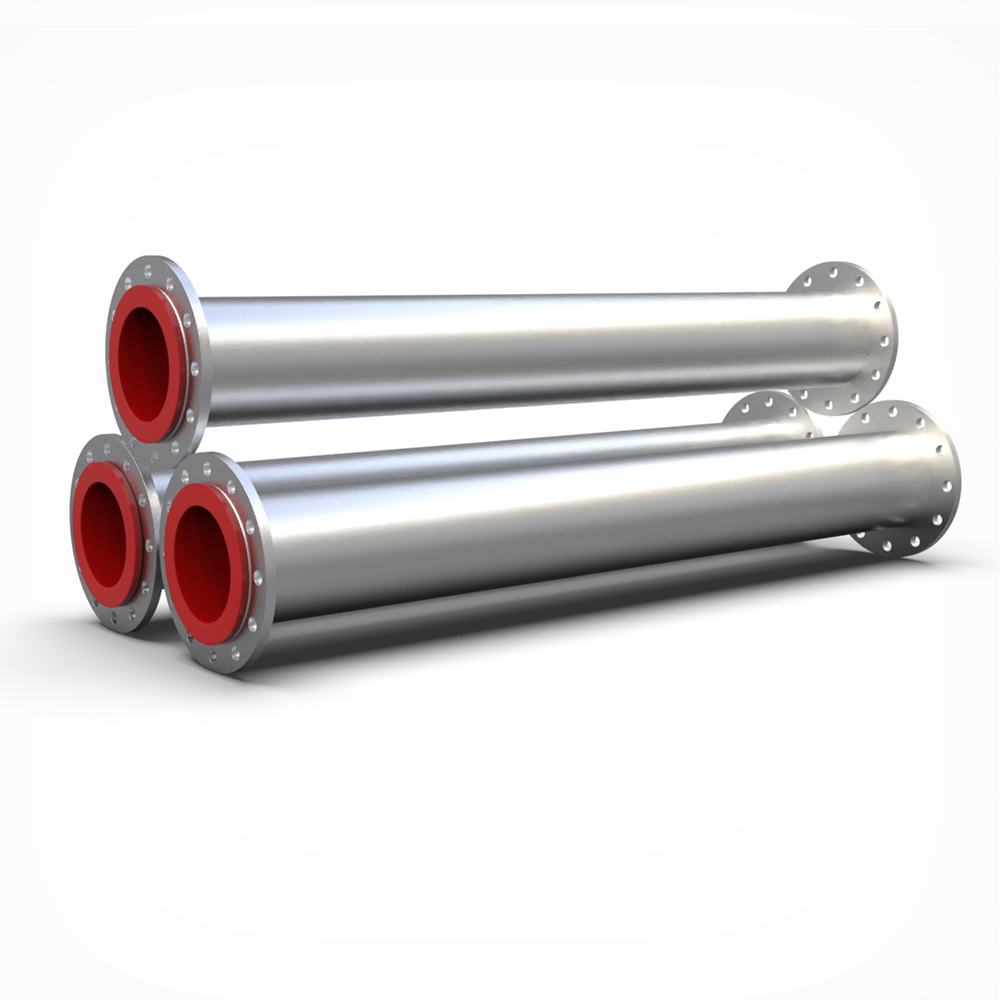
I requisiti tecnici per le connessioni terminali richiedono un'attenzione particolare per prevenire perdite e usura prematura dei giunti. Le opzioni comuni includono flange fisse, flange flottanti (giunti a sovrapposizione) ed estremità scanalate per accoppiamenti meccanici. Il tipo di connessione deve allinearsi perfettamente all'infrastruttura del sito esistente e ai protocolli di manutenzione. Le flange flottanti offrono vantaggi significativi durante l'installazione, consentendo al personale di allineare facilmente i fori dei bulloni senza torcere la pesante bobina del tubo.
Il rivestimento in poliuretano deve svasarsi sulla superficie della flangia. Ciò crea una tenuta autoguarnizionante altamente efficace. Impedisce ai mezzi corrosivi di raggiungere il substrato di acciaio nudo in corrispondenza dei giunti. Questo design svasato elimina inoltre la necessità di guarnizioni separate e soggette a guasti, semplificando l'installazione e riducendo i requisiti di inventario per i team di manutenzione. Quando due facce svasate si uniscono, l'uretano si comprime, creando una tenuta stagna che resiste alle elevate pressioni del sistema.
Ispezionare le superfici svasate in uretano per individuare eventuali sgorbie, tagli o detriti prima di sollevare la bobina in posizione.
Allineare le flange flottanti e inserire i bulloni, assicurandosi che il tubo rimanga completamente supportato dalle manovre per evitare una compressione irregolare sulla superficie dell'uretano.
Stringere i bulloni utilizzando una sequenza a stella standard per garantire una compressione uniforme su tutta la faccia della flangia.
Applicare i limiti di coppia specificati dal produttore. Una coppia eccessiva schiaccia l'uretano, provocando un cedimento prematuro del giunto, mentre una coppia insufficiente provoca perdite.
La sola protezione interna raramente è sufficiente per le reti di tubazioni industriali. È necessario specificare i rivestimenti esterni per proteggere l'esterno del tubo dall'ambiente circostante. L'acciaio al carbonio nudo arrugginisce rapidamente se esposto a pioggia, umidità o atmosfere vegetali corrosive. I rivestimenti epossidici e i primer ricchi di zinco difendono dalla corrosione atmosferica aggressiva negli impianti chimici o nelle strutture costiere.
Questi rivestimenti prevengono inoltre la degradazione UV nelle installazioni esterne dove la luce solare diretta distrugge le vernici standard. Gli ambienti sommersi o le condotte interrate richiedono rivestimenti esterni specializzati di grado marino, come resine epossidiche al catrame di carbone o nastri avvolgibili per carichi pesanti, per prevenire il rapido deterioramento dell'acciaio dovuto all'umidità del suolo o delle falde acquifere. Definire chiaramente l'ambiente operativo in modo che il produttore applichi il corretto sistema di difesa esterna prima di spedire le bobine al luogo di lavoro.
Il poliuretano standard presenta vulnerabilità specifiche che gli ingegneri devono affrontare durante la fase di specifica. Le alte temperature combinate con l'umidità creano un alto rischio di idrolisi, che distrugge la struttura chimica dell'uretano. È necessario definire le soglie esatte della temperatura operativa continua e di picco. L'uretano standard in genere si degrada rapidamente al di sopra dei 60 °C (140 °F) in ambienti umidi, perdendo la resistenza all'abrasione e l'integrità strutturale.
Specificare formulazioni di uretano specializzate se il il tubo di trasporto resistente all'usura è esposto a temperature elevate. Gli ambienti chimici ad alta umidità richiedono miscele personalizzate resistenti all'idrolisi per prevenire la rottura prematura. Le applicazioni di trasporto di prodotti sfusi secchi possono spesso tollerare temperature leggermente più elevate, ma la verifica con il chimico dei polimeri è obbligatoria prima di finalizzare l'ordine. Spingere l'uretano standard oltre il suo limite termico lo fa ritornare ad uno stato morbido e gommoso, distruggendo completamente le sue proprietà meccaniche.
Il poliuretano offre prestazioni eccellenti in presenza di oli, grassi e idrocarburi alifatici. Resiste a molti reagenti chimici specifici comunemente presenti negli impianti di lavorazione, rendendolo superiore a molti composti di gomma naturale che si gonfiano e si degradano a contatto con l'olio. Tuttavia, è necessario verificare la compatibilità chimica prima di ordinare eventuali bobine. Fornire al produttore una lista di controllo dettagliata dei dati chimici.
Chimico/Mezzi |
Concentrazione |
Compatibilità standard del poliuretano |
|---|---|---|
Carburante diesel/oli |
100% |
Eccellente |
Acido solforico |
< 10% (temperatura ambiente) |
Bene |
Acido solforico |
> 50% |
Scarso (non consigliato) |
Idrossido di sodio |
20% |
Bene |
Acetone/Chetoni |
Qualunque |
Scarso (grave gonfiore) |
Includere i livelli esatti di pH, le concentrazioni chimiche e la presenza di eventuali tracce di solventi. I team di approvvigionamento devono garantire che questi dati corrispondano alla specifica formulazione dell'uretano per garantire la compatibilità chimica a lungo termine. Gli acidi forti, le basi concentrate e alcuni solventi aromatici attaccano gli uretani standard, rendendo necessaria un'attenta revisione delle schede dati di sicurezza (SDS) per i mezzi convogliati.
L'adesione del liner si basa su una fisica precisa e su una meticolosa preparazione della superficie. Un legame chimico completo tra il poliuretano e l'interno in acciaio sabbiato non è negoziabile per applicazioni ad alte prestazioni. Gli accoppiamenti per attrito meccanico, in cui il rivestimento poggia semplicemente all'interno del tubo, alla fine si guastano sotto stress o cicli termici. Il legame chimico impedisce al rivestimento di collassare in condizioni di pressione negativa, condizioni di vuoto o flusso turbolento ad alta velocità.
Gli standard di preparazione della superficie determinano il successo finale di questo legame. Richiedere la pulizia con sabbiatura di metallo quasi bianco SSPC-SP 10/NACE n. 2 prima dell'applicazione del rivestimento. Ciò rimuove tutte le scaglie di laminazione, la ruggine e i contaminanti, fornendo un profilo di ancoraggio profondo su cui il primer chimico può fare presa. Una volta sabbiato l'acciaio, gli operai devono applicare il primer adesivo entro poche ore per prevenire la formazione di ruggine. L'uretano liquido reagisce quindi chimicamente con questo primer durante il processo di polimerizzazione, creando una forza di legame che spesso supera la resistenza allo strappo dell'uretano stesso.
Richiedi test rigorosi standard di settore su tutti i rapporti di test dei materiali (MTR) per verificare la qualità della produzione. Richiedi una documentazione completa sulla qualità prima di accettare la consegna sul luogo di lavoro. Le sole ispezioni visive non sono in grado di rilevare difetti microscopici nel rivestimento o punti deboli nel legame chimico.
Test delle scintille (rilevamento delle festività): utilizza una bacchetta ad alta tensione fatta passare sull'intera superficie del rivestimento. La tensione è calibrata sullo spessore dell'uretano (ad esempio, 100 volt per mille). Se esiste un foro stenopeico, la scintilla salta al tubo d'acciaio messo a terra, attivando un allarme.
Verifica dello spessore a ultrasuoni: i tecnici utilizzano misuratori a ultrasuoni sulla parte esterna del tubo in acciaio per misurare lo spessore esatto del rivestimento interno, garantendo che soddisfi le specifiche dimensionali su tutta la lunghezza della bobina.
Test di adesione (ASTM D4541): prevede l'incollaggio di un carrello di metallo sulla superficie dell'uretano e l'utilizzo di un tester di strappo idraulico per misurare la forza richiesta per strappare il rivestimento dall'acciaio. Ciò verifica l'integrità del legame chimico.
Test di durezza: verifica che l'uretano polimerizzato soddisfi il valore di durometro Shore A o Shore D specificato utilizzando un durometro calibrato.
Considerare l’importanza logistica della produzione nazionale rispetto all’approvvigionamento internazionale. Tieni conto della logistica del trasporto, dei ritardi di spedizione e dei tempi di consegna per le bobine fabbricate su misura. L'affidabilità della catena di fornitura è fondamentale per garantire la garanzia delle parti di ricambio durante le interruzioni pianificate o gli arresti di emergenza. La produzione localizzata garantisce tempi di consegna più rapidi per i raccordi sostitutivi critici che mantengono operativa una struttura, riducendo il rischio di tempi di inattività prolungati dovuti a colli di bottiglia nella spedizione.
Controlla la tua rete di tubazioni esistente per identificare le zone ad alta usura, annotando in particolare le modalità di guasto e la durata dei tuoi attuali gomiti, raccordi a T e bobine diritte.
Calcola il diametro interno finito richiesto analizzando le portate volumetriche target e le velocità massime consentite del fluido.
Compila un profilo chimico e termico completo dei tuoi mezzi convogliati, documentando le temperature operative di picco, i livelli di pH e la presenza di eventuali tracce di idrocarburi o solventi.
Invia i tuoi disegni isometrici dettagliati, i requisiti di pressione e i dati fluidodinamici a un produttore qualificato per ricevere una proposta tecnica personalizzata e un dimensionamento accurato della bobina.
R: I rivestimenti standard in poliuretano resistono a temperature operative continue fino a 60 °C (140 °F) in ambienti umidi. Le applicazioni a secco consentono temperature leggermente più elevate. Per ambienti estremi, i produttori formulano uretani specializzati per alte temperature che spingono ulteriormente questi limiti. Verificare sempre i dati relativi alla temperatura di picco e continua con il produttore per garantire che sia specificata la miscela chimica corretta.
R: Lo spessore del rivestimento non aumenta la pressione nominale del tubo. Il materiale di base esterno in acciaio gestisce tutti i carichi strutturali e la pressione del sistema interno. Il rivestimento in poliuretano esiste esclusivamente per gestire l'abrasione e la corrosione interna. Tuttavia, l'aumento dello spessore del rivestimento riduce il volume interno, il che aumenta la velocità del fluido e altera la dinamica della pressione del sistema.
R: Sì, i raccordi possono e devono assolutamente essere rivestiti per adattarsi alle bobine dei tubi diritti. I cambi direzionali come gomiti, raccordi a T e riduttori presentano i tassi più elevati di usura turbolenta. I produttori applicano uretano più spesso sul raggio esterno dei gomiti per combattere questa grave abrasione direzionale e prolungare la durata del raccordo.
R: No, non puoi tagliare o saldare questi tubi sul campo. Il calore estremo generato dalla saldatura o dal taglio al cannello scioglie, brucia e distrugge istantaneamente il rivestimento in poliuretano. Questo distrugge il legame chimico e rilascia fumi tossici. È necessario ordinare lunghezze di bobina esatte e prefabbricate in base a disegni isometrici accurati del sito.
R: Il poliuretano offre una resistenza all'abrasione da scorrimento superiore e un coefficiente di attrito inferiore rispetto alla gomma standard. Fornisce un'eccellente resistenza a oli, grassi e idrocarburi, che degradano rapidamente molte gomme naturali. A volte la gomma è preferita per gestire forze di impatto molto grandi e violente, ma l'uretano domina nelle applicazioni con liquami a particelle fini.
R: Il processo inizia con la sabbiatura abrasiva dell'interno in acciaio fino a ottenere una finitura in metallo quasi bianco (SSPC-SP 10). Un primer chimico specializzato viene quindi applicato sull'acciaio appena sabbiato. Il poliuretano liquido viene colato o filato nel tubo, dove polimerizza e forma un legame chimico permanente con il substrato di acciaio primerizzato.
R: I rivestimenti in poliuretano si adattano ai tipi di flangia standard, comprese le flange slip-on, a collo di saldatura e lap-joint. La caratteristica più importante è che il rivestimento in uretano si allarga sulla superficie della flangia. Questa faccia svasata funge da guarnizione autoguarnizionante incorporata, eliminando la necessità di guarnizioni separate durante l'installazione.


